从离散到协同:自动化生产线设计的隐形陷阱与落地路径
被忽略的边界条件:不是所有工位都适合自动化
很多人默认自动化就是把所有人工换掉,效率肯定涨。其实根本不是这么回事。
说实话,我见过太多项目,为了凑“无人化”的指标,把原本很灵活的人工工位硬换成机器,最后整体产出反而降了。去年溧水那家做汽车底盘件的工厂,原来规划把冲压后的分拣工位全换成六轴机器人,设计方案里算的是单位时间产能涨40%。结果上线才发现,他们家每个月要换5种不同规格的工件,机器人夹爪每次换型要调参数、改定位,平均每次调试要4个小时,一个月下来光调试就占了20个工时,熟手工人原来换型只需要半小时,整体算下来,产能反而比原来少了28%。
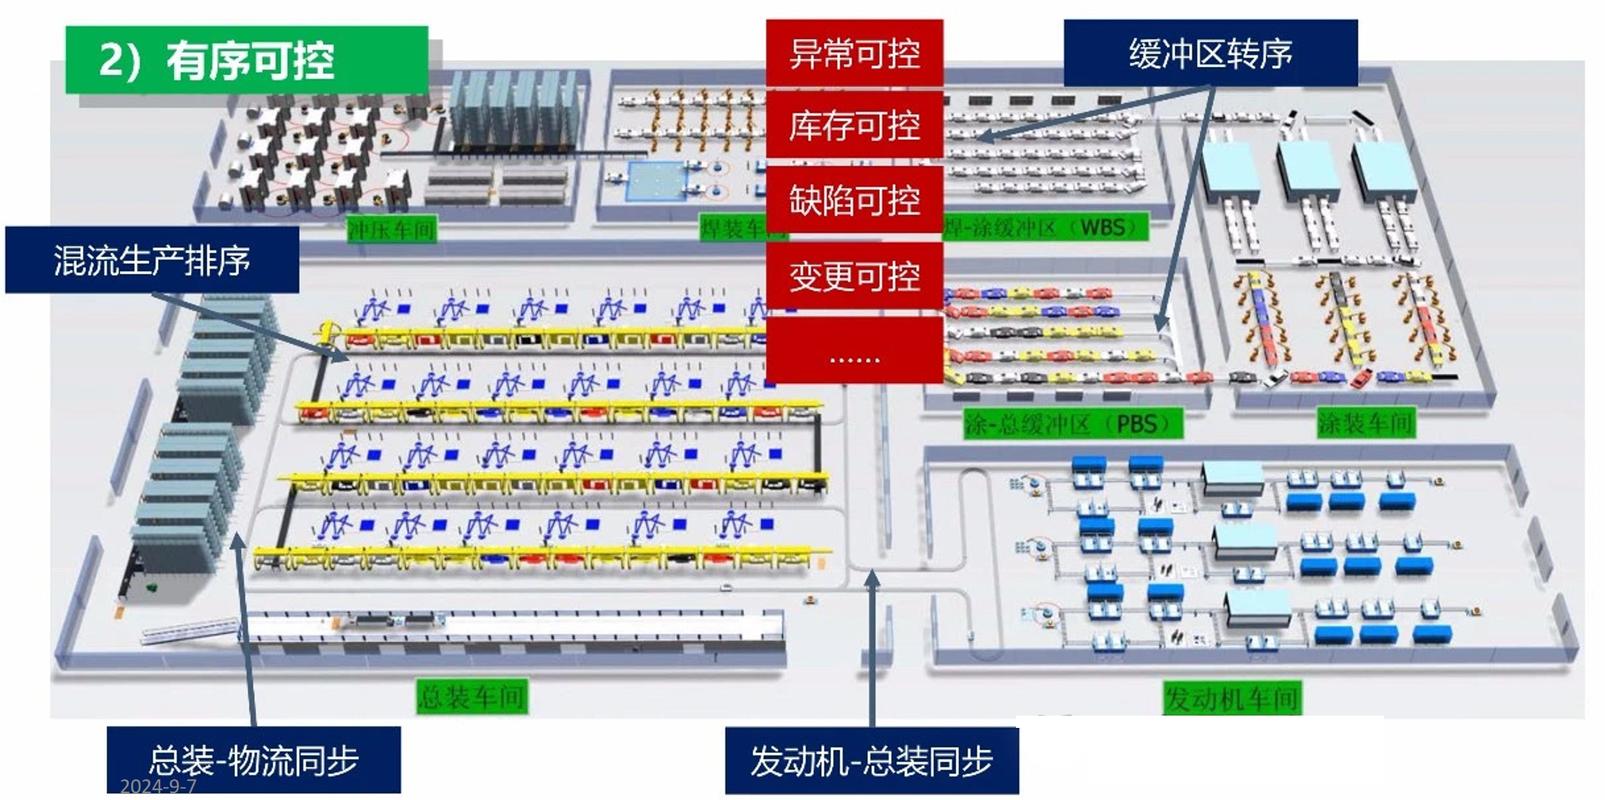 汽配行业多品种自动化生产线工位布局图
设计的第一步从来不是选设备,是先算清楚适配边界。我们跟工厂联合测算过一个数字:当单条生产线的产品换型周期小于72小时,单工位全自动化的投入产出比会直接跌破1.2,多数情况下要5年以上才能收回成本,远超过一般设备3年的折旧周期。
反过来说,如果是单一产品大批量生产,比如矿泉水瓶的吹瓶工位,那自动化的效率是人工的十倍还多,边界这里卡死,就少踩一半的坑。不过话说回来,现在很多方案商为了多卖设备,从来不会跟你说这个,只给你算满产情况下的收益,把换型、维护、故障的成本全藏起来。
核心协同痛点:信号延迟带来的累积误差
很多设计只关注单个设备的精度,不关注工位之间的信号交互。这是第二个隐形大坑。
一条线十几个工位,从上游进料到下游出料,每个工位的响应都有延迟,这个延迟不是固定的。电网电压波动个5%,电机响应就慢个十几毫秒;导轨磨耗了一毫米,定位就偏个几十丝。这些误差单个看都不大,累积到最后一个工位,就可能出大问题。
去年苏州那家做光伏组件的厂,焊装工位的机器人经常抓偏工件,废件率一直在4%左右降不下来,找了好多人来查,单个机器人的定位精度都是对的,最后才发现,上游进料工位的光电传感器,因为灰尘堆积,响应延迟从原来的20ms变成了80ms,这个误差传到下游,机器人的抓料定位就偏了1.5厘米,刚好超过误差阈值。
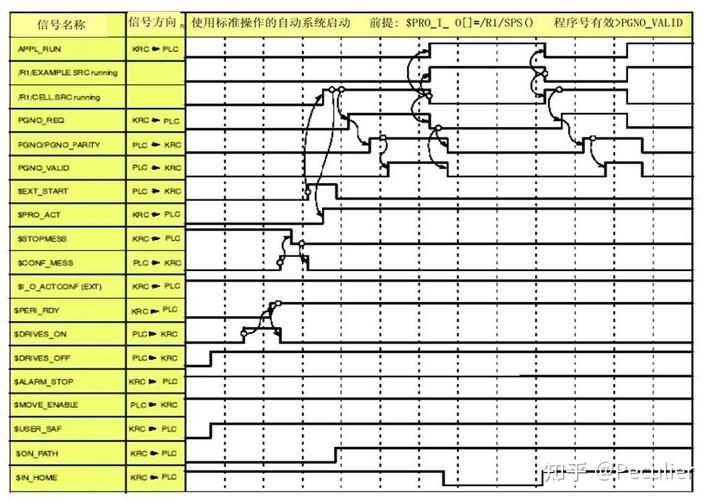 自动化生产线工位信号交互时序图
很多设计方案里,都会给响应误差留100ms的统一余量,这个做法根本不对。靠近进料端的工位,因为工况差,灰尘、温度变化大,余量要留到200ms以上,末端精加工工位才需要压缩余量保精度。信号延迟的余量分配,从来不是一刀切的。
还有很多设计为了凑数字化的KPI,给每个工位加了十几个传感器,其实很多根本没用,反而多了很多故障点,每月校准都要花掉两个工时,纯粹是画蛇添足。
落地的反常识路径:从半自动化到全自动化
 落地的反常识路径:从半自动化到全自动化
很多企业一上来就要做全无人生产线,钱砸进去,出了问题改都不好改。其实真正能落地的好设计,都是慢慢迭代出来的。
我接触过的一个做光伏支架的企业,前年要新建一条线,一开始老板要求全工位无人,后来调整方案,改成先做核心成型工序自动化,留两个切割工位给熟手工人,先跑三个月再说。
跑下来才发现,厚度超过6厘米的型材,自动化切割的刀头震动控制不好,毛刺率比人工高8个百分点,废件率一直下不去。然后设计团队根据人工切割的参数记录,调整了刀头进给速度和感应阈值,花了两个月优化,半年后才把这两个工位换成自动化,最后整体废件率比原设计降了11个百分点,投资回收期比原计划短了8个月。
什么概念?等于少花了上百万的冤枉钱。这里要讲清楚应用边界:如果是成熟的大批量标准化产品,你可以直接上全自动化。如果是新产品,或者经常换型的产品,一定要留冗余,留调整的空间。
还有很多人现在追着关灯工厂的概念,其实关灯工厂只适合极少数产品极度稳定的行业,大部分离散制造行业,根本没必要。现在的趋势是可重构设计,就是生产线的工位可以快速调整,模块可以更换,适应不同产品的生产,而不是一开始就钉死全自动化的布局。
做任何设计,都要先算清楚现场的账,不要被概念牵着走。很多坑,不是技术不行,是设计的时候脱离了现场,把通用标准直接搬过来,忘了每个工厂的工况都是独一无二的。对吧。