制造强国技术路径:从“能造”到“造得准”的那道窄门
造得出和造得准,中间隔着一整个工业体系的代际落差。
这话听着有点刺耳?你去车间站一天就明白了。同一张图纸,同一批材料,甚至同一型号的机床,装到整机上就是有差别。差别藏在哪——精度保持性。不是出厂精度,是跑了三千小时、切了八百件之后,还能不能稳住那个公差带。说实话,这才是制造强国技术路径里最不好啃的骨头。
精度不是一项指标,是一套“隐性基础设施”
很多人把制造强国技术路径理解成“买好设备”。设备当然重要,但设备只是冰山露出水面的那一角。水面下是什么?是导轨淬火后的残余应力分布,是丝杠螺母预紧力的衰减曲线,是数控系统里那套热变形补偿算法。这些没有一样能靠逆向工程抄明白。抄得出几何,抄不出工艺窗口。
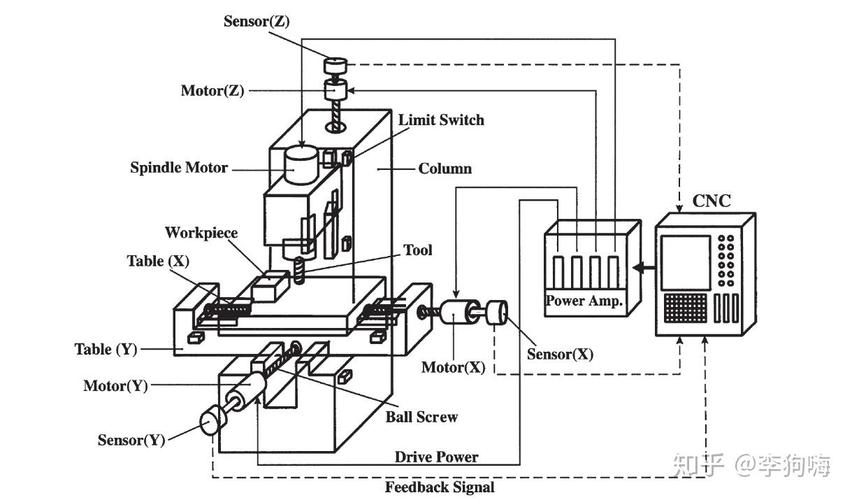 五轴联动数控机床热变形补偿系统示意图
我在长三角见过一家做精密减速器的厂。他们的装配车间恒温到22摄氏度,±0.5度。为什么?因为谐波减速器的柔轮壁厚只有零点几毫米,温度波动两度,装配应力就偏了。这种细节,你翻任何一本制造技术教材都找不到。它是踩坑踩出来的。
再说一个反例。高精度是不是所有场景都必需?不是。汽车覆盖件模具的型面精度要求,和光学镜面模具完全不在一个维度上。前者关心的是回弹补偿和表面波纹度,后者关心的是亚微米级的形状误差。拿同一套技术路径去套,必死。所以谈路径,先得分清你站在哪个坐标系里。
工艺知识的编码,才是那道窄门
工艺知识有大量是默会知识。老师傅听切削声音判断刀具磨损,看铁屑颜色判断切削区温度。你让他写下来——他写不出来。不是不愿意,是真写不出来。
能不能编码?部分能。振动信号加频谱分析,再套一个轻量级的卷积网络,确实可以做到八成左右的识别准确率。但边界在哪?换一批材料,换一个批次的热处理硬度,模型就漂移了。对吧,工业现场最不缺的就是变量。
所以工艺数据库这件事,难点不在存储,在标注。谁标注?怎么保证标注的一致性?一个干了二十年的老师傅和一个刚毕业的博士,对“表面质量合格”的判断标准可能就不一样。这不是技术问题,是组织问题。可组织问题不解决,技术就落不了地。
 航空发动机叶片精密铸造车间工艺流程图
有时候我会想,我们是不是太迷恋“弯道超车”这个词了。制造这事,弯道不多。大部分路段是直道,比的是谁少犯错、谁积累得扎实。你去看那些做了上百年的隐形冠军,他们的技术文档厚得能砸死人。每一页都是“某年某月某日,某批次出现某缺陷,原因是某参数偏移,调整方案如下”。笨功夫。但管用。
技术路径不是单行道:替代、补链、换道各有代价
 技术路径不是单行道:替代、补链、换道各有代价
现在常提的三条路,拆开看,逻辑并不一样。
替代——用国产数控系统、国产轴承、国产密封件逐步替换进口件。但要注意,不要为了替代而替代。可靠性没验证到那个份上,硬上产线,代价是整批零件报废。我见过一家厂,换了国产滚珠丝杠,头三个月挺好,第四个月精度开始爬行。一查,润滑脂和丝杠材料的相容性没做充分验证。这种坑,只能靠时间填。
补链——高端轴承钢、真空泵、光刻胶、高纯靶材。这些是单点卡口,卡住了,整机就出不来。但补链有个悖论:用量小,下游不愿意换;下游不换,上游就没法迭代。怎么破?需要有人牵头做应用验证平台。让国产材料在真实工况下跑,跑出数据,跑出信心。说实话,这事靠市场自发,慢。得有公共品投入。
换道——增材制造、复合材料自动铺丝、微纳制造。这些领域,大家的起跑线差距没那么大。但换道也有风险。标准不成熟,下游验证周期长。一个增材制造的航空结构件,从工艺开发到适航认证,五到八年是常态。没有这个耐心,换道就是换个姿势摔跤。
还有一点容易被忽略:验证体系的接纳能力。你做出一个东西,性能指标都达标,但验证规范里没有对应的测试方法。怎么办?得先改规范。改规范又需要数据支撑。这是个鸡生蛋的问题。所以技术路径的前端是研发,后端其实是标准话语权。
数字孪生和AI辅助,别急着捧,也别急着踩
 数字孪生和AI辅助,别急着捧,也别急着踩
现在大家都在谈数字孪生、在线测量闭环、AI辅助工艺参数优化。方向没错。但要泼一盆冷水:数据质量不过关,模型就是垃圾进垃圾出。
我见过一个项目,采集了半年的机床振动数据,结果发现传感器安装位置换过两次,数据没法对齐。半年的活,白干。这种事在工业现场太常见了。所以数字孪生的第一步不是建模,是数据治理。统一时钟、统一坐标系、统一标签体系。听着一点都不性感,对吧。但它决定生死。
AI辅助工艺优化也一样。小样本、强噪声、工况漂移,这三个问题不解决,实验室里的漂亮曲线到了车间就崩。目前比较务实的做法是:把AI限定在特定工序、特定材料、特定机床的窄域内,做参数推荐而不是全自动闭环。先当副驾驶,别急着让它当机长。
趋势上,我判断未来五到十年,制造强国技术路径的重心会从“单点装备突破”转向“系统级的精度一致性”。什么意思?就是你有一台好机床不稀奇,稀奇的是你有一百台好机床,它们之间的一致性还能控制在同一个水平。这靠的是过程控制、计量体系和供应链协同。单靠买设备,买不来这个。
最后说一个具体的判断。真正的分水岭,是当你能把“为什么这次又没做好”这个问题,拆解成可以测量、可以归因、可以复现的工程语言的时候。那时候,路径才真正清晰。否则,就还是在碰运气。碰运气不丢人,但靠碰运气成不了制造强国。