复合材料技术:真正难的不是配方,而是界面与固化窗口
把碳纤维和树脂放进模具,升温、加压、保温、降温——听起来像一条标准曲线。可一旦铺层角度偏了两度,或者预浸料吸了潮,曲线就会在超声图像里留下白斑。复合材料技术的门槛,常常不在“用什么纤维”,而在那些肉眼看不见的界面和窗口。
说实话,实验室里做出一块性能漂亮的层合板,不算太难。难的是下一批还一样。车间环境、模具温度、操作节拍,任何一项漂移,缺陷就会换一种方式出现。
界面不是“胶水”,它是一层有厚度的相
纤维和基体之间那层区域,厚度往往在纳米到微米量级。上浆剂、偶联剂、树脂富集区、微裂纹,都挤在这里。它不只是一层“粘得牢不牢”的胶。界面剪切强度、断裂韧性、湿热老化后的退化,常常由这层薄薄的相决定。
这里有个容易被忽略的反例:界面粘得过强,未必是好事。冲击载荷下,裂纹本可以在界面处偏转、耗散能量;界面一旦强到“不肯脱粘”,裂纹可能直接穿过纤维束,损伤反而更脆。所以界面改性不是单调调参。粘结强度、韧性、耐湿热性之间存在取舍,工艺窗口需要一起看。
实验室常用单丝拔出或微滴脱粘测界面,数据很漂亮。可从单丝到真实构件,纤维体积分数、固化残余应力、铺层约束都变了。这个跨度不小。产学研合作里,经常要回答一个问题:微滴脱粘值提高多少,才能对应到层合板疲劳寿命的可信增益?没有构件级验证,这个问题很难拍脑袋。
 碳纤维复合材料界面脱粘扫描电镜图
铺层设计:自由度越大,制造约束越硬
铺层角度、顺序、厚度分布,给设计者很大的空间。优化算法也喜欢这个空间。问题是,算法给出的高刚度铺层,自动铺丝机未必铺得出来。最小曲率半径、搭接间隙、层间褶皱、边缘效应,都是硬约束。设计阶段不把制造约束放进去,后面就会在工艺评审里反复返工。
自动铺丝不是简单的“机器替代手工”。路径规划要考虑丝束增减、转向处的屈曲、模具表面的贴合。铺放温度低一点,粘性不够;高一点,预浸料又容易粘辊。窗口很窄。现场工程师常说,参数表是死的,模具和室温是活的。这话不学术,但准确。
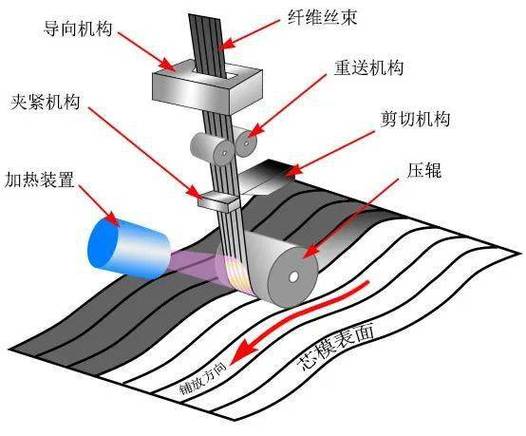 航空复合材料自动铺丝铺层路径示意图
固化窗口与缺陷:工艺曲线不是越保守越安全
热压罐、RTM、模压,路线不同,核心问题相似:树脂流动、气泡排出、纤维浸润、残余应力,要在同一段时间里协调。升温太快,放热峰可能失控,孔隙和分层风险上升;升温太慢,树脂黏度平台拖长,生产率下降,某些树脂还会出现流动 front 不稳定。压力施加时机也关键。早了,树脂流失;晚了,气泡锁在层间。
慢不一定稳,快也不一定坏。关键看树脂体系、预浸料挥发分、构件厚度和模具热惯性。薄壁件和厚壁件的固化曲线不能照搬。厚截面中心温度滞后,表面已经凝胶,内部还在流动,这种热梯度会留下残余应力。无损检测里的白斑,有时不是铺层问题,而是固化制度没有匹配厚度。
超声和工业CT能发现大部分分层和孔隙,但缺陷接受准则不是“检出即报废”。要看位置、尺寸、载荷方向、疲劳要求。适航认证更关心一致性:同一工艺窗口内,缺陷分布是否可控,批次之间是否稳定。示范件通过,不等于量产件稳定。这个边界必须说清楚。
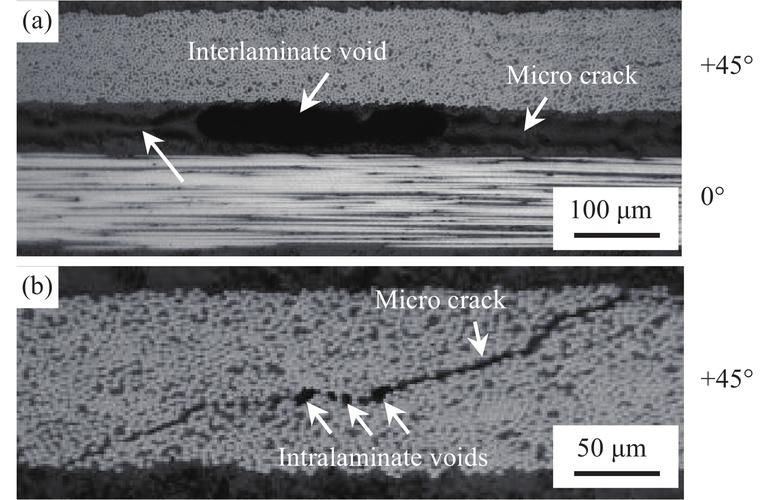 热压罐固化复合材料孔隙缺陷显微图
回收与成本:技术可行不等于商业闭环
热固性复合材料的回收一直是难点。热解、溶剂解、降解树脂路线都有进展,但纤维长度保留、树脂残留、能耗和产物一致性,每一项都影响账本。实验室能回收出纤维,不代表下游愿意用。纤维毡、非织造、短切增强件,和航空主承力结构的要求差得很远。
热塑性复合材料可焊接、可重塑,听起来诱人。可熔点高、熔体黏度高,工艺窗口窄,设备和模具成本不低。可回收树脂体系也有类似问题:固化动力学、储存期、耐湿热性能,需要重新做一遍验证。产学研项目里,材料配方只是起点,后面还有成型、连接、检测、认证。账要算全。
边界与趋势:别把示范件当成量产件
 边界与趋势:别把示范件当成量产件
在线监测、数字孪生、缺陷识别,正在进入复合材料成型现场。传感器能记录温度、压力、介电信号,模型能反演固化度。但数据偏差、模型外推、传感器耐久性,仍然限制落地。一个在平板件上训练的缺陷识别模型,换到加筋壁板,可能就认不准。不是算法不行,是训练分布变了。
复合材料技术的趋势,大概会沿着自动化铺放、低缺陷固化、可回收体系和构件级验证往前走。条件很明确:工艺约束要前置,缺陷准则要跟载荷走,回收路线要跟下游产品匹配。反例也很清楚:只追求界面强度,可能牺牲韧性;只追求固化速度,可能放大热梯度;只追求回收指标,可能做出没有订单的示范线。
实验室里漂亮的曲线,到了车间常常要先学会出汗。界面、铺层、固化、检测,每一环都不是孤立的。真正的技术判断,往往发生在这些环节的接缝处。