微米之下,确定性从何而来:精密加工技术的边界与代价
0.8微米。图纸上轻飘飘一个数。
落到车间,它可能意味着一批零件在恒温间里等六个小时,也可能意味着三坐标测量机旁那盏灯又亮到半夜。对吧?这就是精密加工技术真正让人头疼的地方:它不是某一个参数的胜利,而是一整条误差链的妥协。
说实话,我不太信单靠买设备就能解决。机床说明书上的定位精度很漂亮。可装夹一换、刀具一磨损、冷却液温度飘两度,故事立刻变形。
误差不是敌人,失控才是
精密加工的一层误解,是把误差当成一个可以归零的敌人。理论上可以逐项补偿。实际上,误差会耦合。
主轴热伸长让刀尖往下走。导轨直线度在行程中段发生变化。夹具夹紧力把薄壁件压出弹性变形,松开工件又弹回来。刀具后刀面磨损到某个阈值,切削力上升,颤振跟着来。你补了尺寸,却把圆度弄丢了。这很要命。
关键不在把单项误差压到多小,而在识别哪些误差会随工况漂移。静态误差可标定,动态误差难。热误差有滞后,力误差有非线性,测量噪声还会伪装成工艺波动。
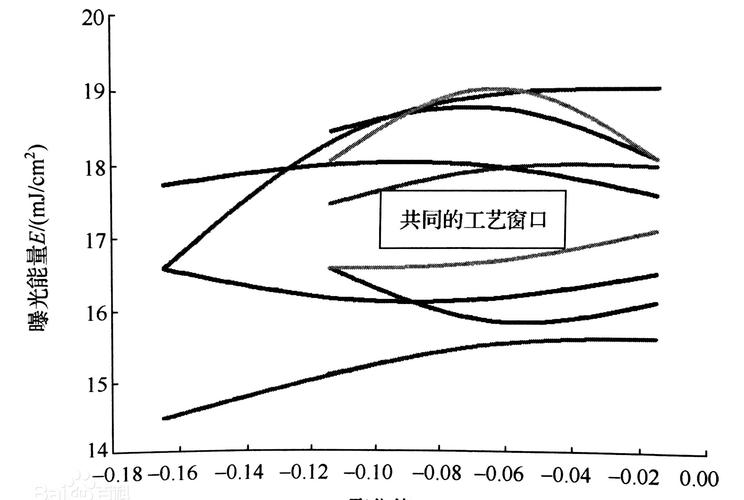
所以工艺窗口不能只写转速多少、进给多少、切深多少。那像菜谱,不像控制。至少要说明:在什么冷却条件、什么刀具磨损阶段、什么装夹刚度下,这个窗口仍然成立。否则,实验室的漂亮数据一到批量就散架。
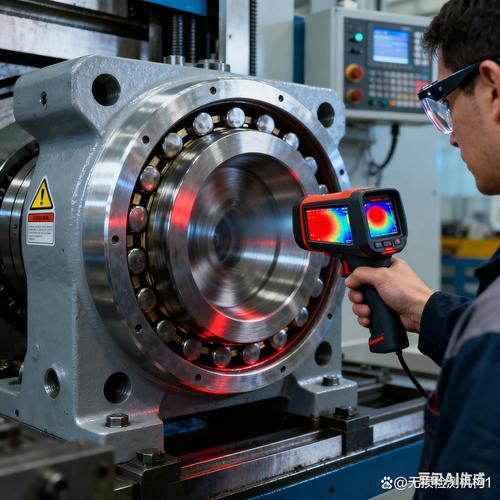 精密加工中心主轴热变形检测场景图
机床不是孤岛
很多讨论把精密加工技术缩成机床精度。太窄。机床只是链条中的一环。
刀具几何、涂层、刃口钝化、动平衡,装夹的重复定位,车间的温度梯度,地基振动,甚至操作者换刀时的手感,都会进入成品表面。哪一环松,哪一环就放大。
我见过一个反例。某批铝合金薄壁件,设备是好的,程序也保守,尺寸却反复超差。查了两周。不是伺服,不是丝杠。是夹具压点位置偏了十毫米,夹紧力把局部刚度改变,切削让刀量随之变化。后来改低应力装夹,加辅助支撑,尺寸才稳住。精密加工技术里,装夹不是辅助动作,它本身就是工艺的一部分。
再说测量。离线测量像事后验尸。在线测量能闭环,但节拍、探头半径补偿、表面粗糙度对触测的影响,都会引入新不确定度。测得快不等于测得准。测得准也不等于控得住。对吧?
不过话说回来,闭环不是万能药。传感器装多了,系统复杂度上升,标定工作量也上来。一个未标定的温度传感器,可能比没有更糟。它给你虚假的确定性。
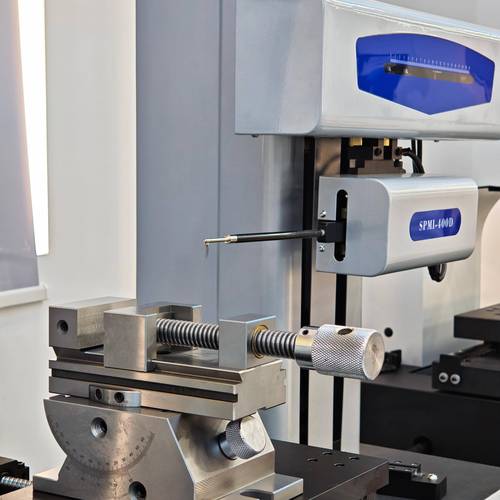 精密车削表面粗糙度轮廓仪测量场景图
把工艺窗口讲清楚
 把工艺窗口讲清楚
产学研之间常见的错位,是论文讲机理,产线要良率。两边都没错。问题是缺少中间语言:可验证的工艺窗口与失效边界。
比如超精密车削。天然单晶金刚石刀具切铝合金、铜、光学塑料,表面可以很漂亮。换到钢件,刀具磨损迅速,化学亲和性让刃口失效。这不是参数再调调能解决的。材料、刀具、冷却、机床刚性构成约束。边界写清楚,比喊精度口号有用。
磨削也一样。提高线速度可能改善表面,但热损伤风险上升。无烧伤窗口和低粗糙度窗口未必重合。硬质合金磨削里,砂轮修整策略会改变磨粒出刃高度,进而改变力与热分配。你看到的是Ra,背后是热影响层和残余应力。只看Ra,容易误判。
电火花加工有另一套逻辑。它不靠机械切削力,适合硬脆材料和复杂型腔。但重铸层、热影响区、微裂纹需要后处理控制。把电火花当无应力加工是误读。它只是把应力换了个位置。
方法选择要带条件。没有普适的精密加工路线。零件材料、结构刚度、批量、测量能力、后处理,都会改写答案。小批量试制可以慢刀补、多测量。大批量必须考虑节拍与刀具寿命。医疗植入件和航空结构件的风险权重也不同。一个偏表面完整性,一个偏尺寸稳定性。不能拿同一套话术套。
边界、风险与那点趋势
 边界、风险与那点趋势
精密加工技术的边界,常被设备参数掩盖。定位精度不等于加工精度。加工精度不等于批量一致性。批量一致性还不等于服役性能。中间隔着热、力、测量和统计。
风险在哪?把设备能力当工艺能力,把首件合格当过程受控。这两件事在产线上经常混。首件合格可能只是调机师手感好。过程受控要看波动。看Cpk,看漂移,看换刀后的恢复。没有这些,精度只是偶然。
趋势当然有。数字孪生、自适应控制、刀具磨损监测、低应力装夹、计量闭环。听起来热闹。可落地的前提是标定和数据治理。数据脏,模型就学会错误。仿真没有边界条件,预测就是装饰。说句不客气的,没有测量不确定度报告的闭环控制,只是更昂贵的开环。
还有人的问题。老师傅的经验有价值,但经验不写成可复现的规则,就传不下去。工艺知识要变成参数区间、报警阈值、失效模式,而不是一句听声音不对就停。这需要产学研一起做脏活:做实验设计,做重复性验证,做长期漂移跟踪。
所以,回到0.8微米。它不是靠一台机床吼出来的。它靠误差链被看见,靠工艺窗口被写清,靠测量闭环被标定,靠边界被承认。精密加工技术真正难的,不是把数字做小。是让数字在批量里、在换刀后、在温度飘动时,仍然可信。
这活不浪漫。但它决定零件能不能用。