绿色制造技术的硬账本:边界、回弹与工艺窗口
先泼一盆冷水。很多挂着绿色制造技术牌子的改造,头一年就卡在电表上。不是技术不真,是边界一开始就歪了。车间里换了伺服压机,单件电耗降了,可模具寿命短了一截,外协热处理多跑两趟。账本一合,碳没少多少,成本先上去了。你说这算绿色吗?得看边界画在哪。
边界一偏,数据就漂亮了
我见过很典型的一种算法:只统计车间用电,把上游坯料和下游废液处理放在系统外。单件能耗曲线当然好看。问题是,绿色制造技术的比较单位如果只落在厂内电表,转移排放很容易被当成减排。切削液就是个例子。浓度维持、过滤、废液处置,哪一项都要能量和物料。你把废液拉走,厂内干净了,账却转给了处理端。
边界要和决策目标对齐。做产品碳足迹,至少得覆盖从摇篮到大门;做产线节能诊断,可以用门到门,但别拿它去回答供应链问题。两者混用,数据会漂亮得离谱。还有个坑:范围三里的运输和原材料,往往比厂内电耗大。可它难采、难核、难追责,于是被悄悄删掉。说实话,这不是技术问题,是账本勇气问题。
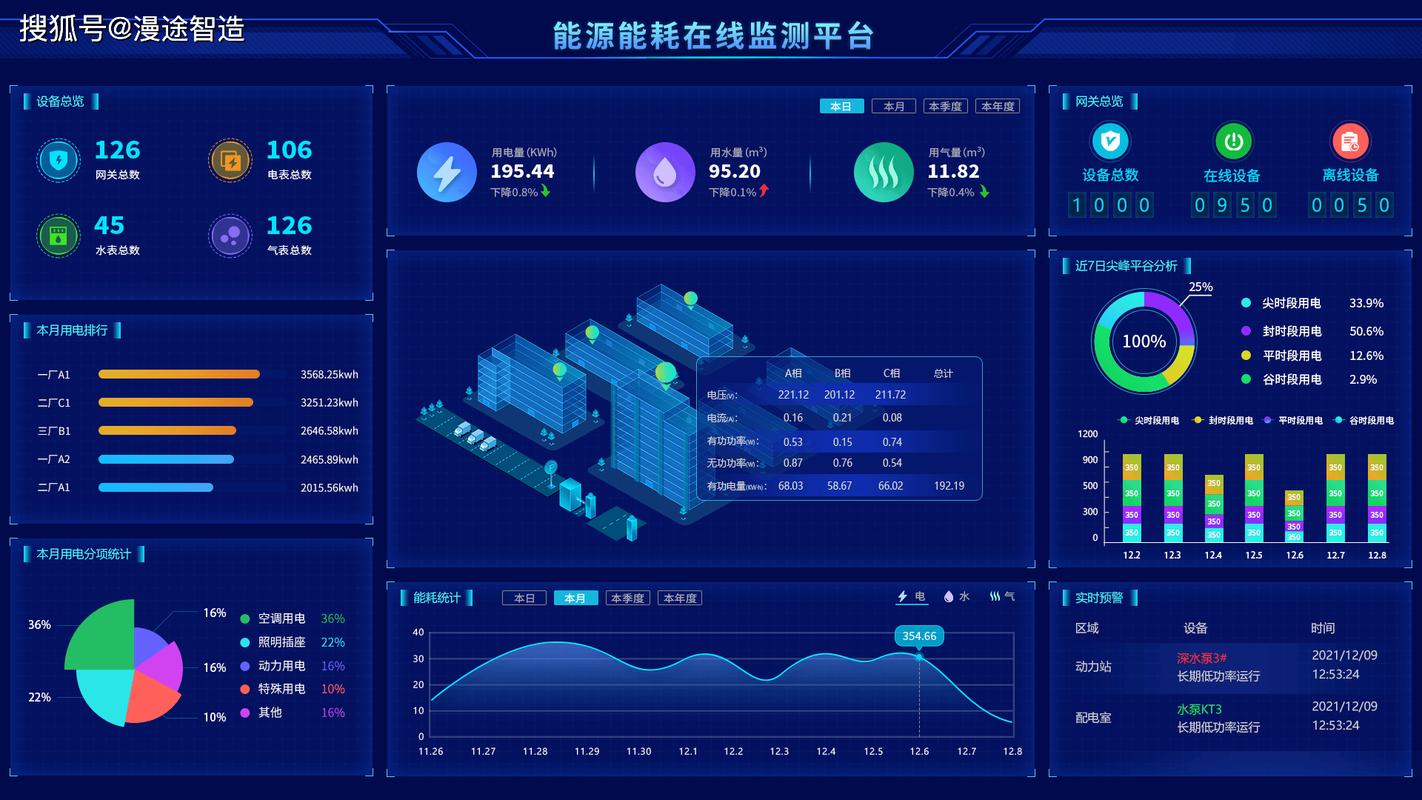 绿色制造技术车间能耗监测看板界面图
不过话说回来,边界也不是越宽越好。宽到不可控,核算就变成填表游戏。可行的做法是把边界分成决策边界和披露边界两层:前者服务工艺优化,后者服务对外报告。两层可以不同,但口径要留痕,改一次记一次。否则年底对不上,谁都不认。
工艺窗口不是设备清单
绿色制造技术落地时,很容易犯的错是先买设备再找工艺窗口。干式切削、微量润滑、低温冷却,听起来都省液、省清洗。可它们对材料、刀具、机床刚性、节拍有硬约束。高温合金薄壁件干切,热变形和刀具磨损可能一起上来;开放式齿轮加工用微量润滑,雾滴覆盖不一定够。省下的切削液,可能变成废品率和返工电耗。
所以先做窗口试验,别先做采购审批。试验要盯三件事:加工质量稳定性、刀具寿命分布、辅助系统能耗。只看单件电耗,会漏掉过滤、压缩空气、排风。压缩空气尤其隐蔽,泄漏一点,整条线的绿色账就虚了。我见过一个车间,MQL改造后切削液用量降了七成,可空压机负载涨了,噪声也涨。操作工先不干了——这是很现实的边界条件。
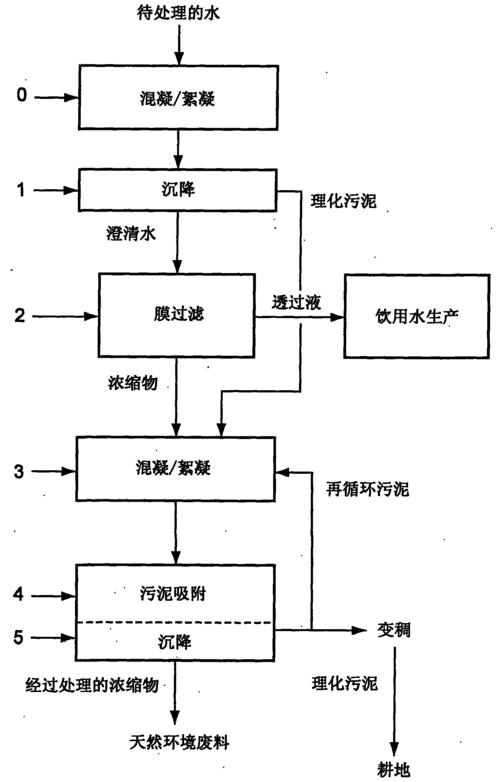 绿色制造技术微量润滑切削液膜过滤回收装置流程图
实现路径可以笨一点:先选一个瓶颈工序,把物料平衡和能量平衡做出来,再谈复制。工艺仿真能缩短试错,但仿真参数得用现场数据校。没有校准的模型,输出只是好看的曲线。还有,绿色制造技术的工艺窗口必须包含良率窗口。良率掉两个点,后面所有节能都可能被抵消。
回收账要算回弹
回收和再制造常被当成天然绿色。条件不成立时,未必。再制造高价值件,比如液压泵、涡轮壳体,物流和检测成本可控,寿命验证也能做,账算得过来。低价值、大批量、分散回收的件,运输和分拣先把收益吃掉。更麻烦的是回弹:省下来的成本如果拿去扩产,能耗和排放可能反弹。这不是道德问题,是系统边界和价格信号问题。
再制造件的疲劳寿命验证不能只看新品标准。表面损伤、残余应力、材料退化,都得进试验矩阵。台架通过不等于现场通过。回弹效应和寿命不确定性,是绿色制造技术应用边界里容易被低估的两项风险。材料回收也一样,废钢里铜、锡累积,会影响再轧材性能。循环次数上去,质量下降,兜底靠加原生料稀释。账要算到这里,才算完整。
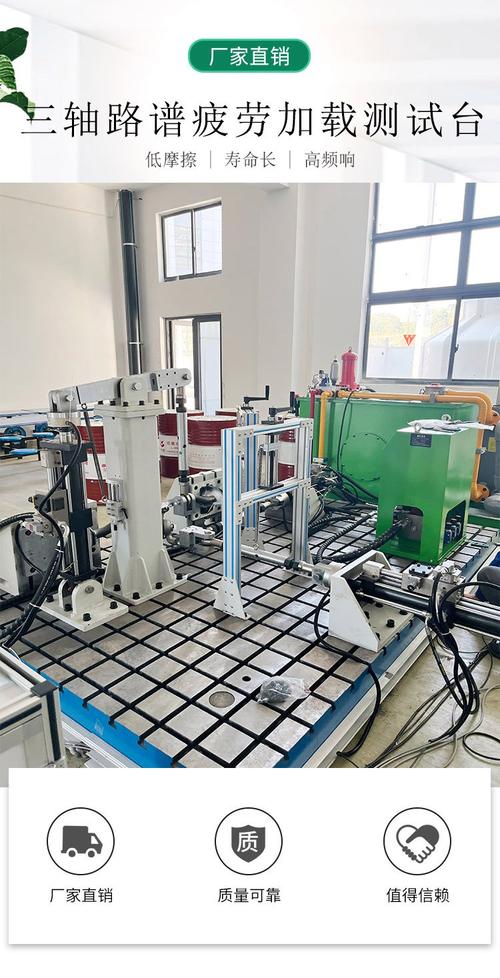 绿色制造技术再制造件疲劳寿命测试台架图
可行的做法是把回收网络和产品设计绑在一起。可拆解、可识别、材料单一化,比事后建逆向物流更有效。不过别指望设计端一次解决所有问题。回收端的检测能力和数据链,才是决定再制造经济性的硬约束。
验证现场:三块表不够
验证绿色制造技术,现场至少要有电、气、水三块表,但三块表不够。还要有产量、良率、班次、环境温湿度。否则能耗数据一漂移,你分不清是工艺改进还是天气帮忙。计量点要固定,采样周期要覆盖换刀、预热、待机。待机功耗经常被忽略,可它很容易暴露管理粗放。
核算方法上,能量平衡和物料平衡要互相校验。碳足迹核算可以用因子法,但因子来源和版本要记录。LCA适合做趋势和方案比较,不适合拿一个数去裁决一切。不确定性要披露,别把区间写成点值。趋势上,数字化碳管理和工艺仿真会继续融合,供应链协同也会倒逼数据互认。风险同样明显:数据漂移、绿色溢价分摊不清、标准口径不统一,都会让好技术卡在报表里。
说个不太客气的判断:绿色制造技术不缺漂亮案例,缺的是敢把边界、回弹和良率一起摊在桌上的账本。下次再看到单件能耗下降多少,先问三句——边界到哪、良率变没变、省下的钱去哪了。问完再鼓掌,不迟。