先进制造工艺到底牛在哪?从激光熔池到五轴机床,聊聊车间里的硬功夫
上周去了一趟苏州。不是看园林,是钻车间。
热。机器味。地上有油。跟办公室里看PPT完全两码事。
有个老师傅指着一条产线说,这条线去年还靠手感,今年换了先进制造工艺的整套方案,废品率掉了一大截。我当时第一反应:真的假的?后来看了数据,服了。
不过话说回来,先进制造工艺这个词,听着像展板上的大字。真落到车间,它其实是很多细碎功夫的叠加。不是买台贵设备就完事。差得远。
别小看那层粉:激光熔池里全是戏
 别小看那层粉:激光熔池里全是戏
增材制造,很多人还叫3D打印。这称呼有点旧了。现在的金属增材,尤其是激光粉末床熔融,已经不是打样玩具。航空、医疗、模具,都在用。
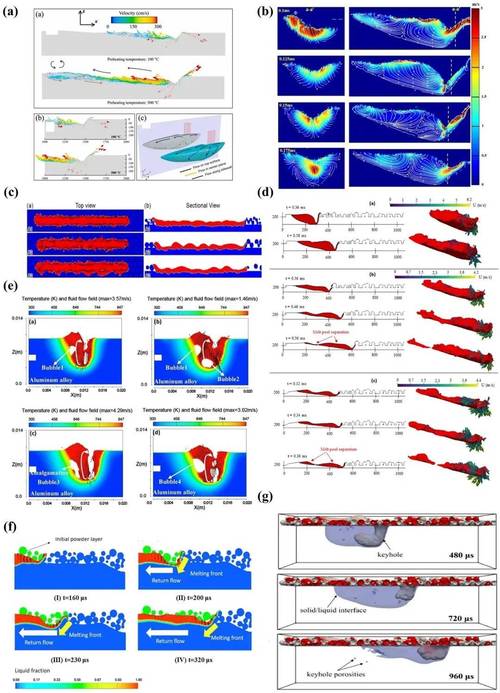
关键在哪?熔池。激光扫过粉末,瞬间熔化、凝固,时间尺度短得离谱。熔池稳不稳,直接决定孔隙、未熔合、裂纹。你在展厅看到的是亮晶晶的样件,车间里盯的是熔池信号。
有团队把高速相机、红外测温、同轴监测攒到一起,实时看熔池形貌。图像一帧一帧进模型,异常就报警。听起来简单?现场粉尘、飞溅、反光,全是坑。镜头脏了怎么办。信号漂了怎么办。这些都是论文里不一定写透的工程细节。
我见过一个挺有意思的做法:多激光扫描时做动态分区,不是平均分活,而是根据热积累和几何特征调整扫描顺序。说白了,别让局部热到发脾气。残余应力能降一些,变形也更好控。这个思路不新鲜,但做好很难。
还有个细节,支撑结构。外行觉得支撑就是脚手架。实际上它影响散热、影响后处理、影响成本。有的公司靠经验库,有的靠仿真。现在更流行把仿真和在线监测绑一起,边打边修正。真香。但也别神化,模型不准的时候,照样翻车。
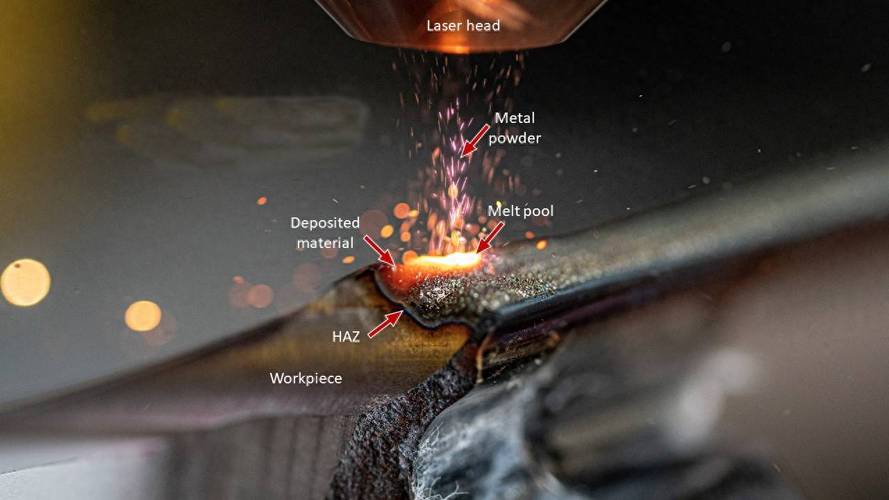 先进制造工艺激光粉末床熔融熔池在线监测图
五轴机床不是万能钥匙,热变形才是老狐狸
再说减材。五轴联动数控机床,行业里叫工业母机里的硬骨头。航空叶片、叶轮、复杂曲面,离不开它。
但买一台五轴就能高枕无忧?想多了。机床精度、刀具磨损、装夹变形、热误差,哪个都能让尺寸跑偏。尤其是热变形——开机跑两小时,主轴热了,丝杠热了,误差慢慢爬。老狐狸一样。
现在比较靠谱的路子,是在机测量加误差补偿。加工前测一下,加工中盯一下,加工后再测。数据回流到补偿模型。有的系统把RTCP参数和热误差模型联动,实时修。听起来很自动,实际调试能把人磨疯。参数一多,耦合一乱,现场工程师就得掉头发。
还有刀具。先进制造工艺里,刀具管理经常被低估。同样的刀路,刀具动平衡差一点,表面质量就露馅。高速切削时,颤振一来,声音都不对。老师傅耳朵一听就知道。现在用振动传感器加频谱分析,也能抓。但传感器装哪、采样率怎么定,还是经验活。
说个真实感受:工艺窗口不是算出来的,是试出来的,再被数据收窄的。实验室里跑通,不等于产线稳定。产线要的是连续三个月不掉链子。这个差别,巨大。
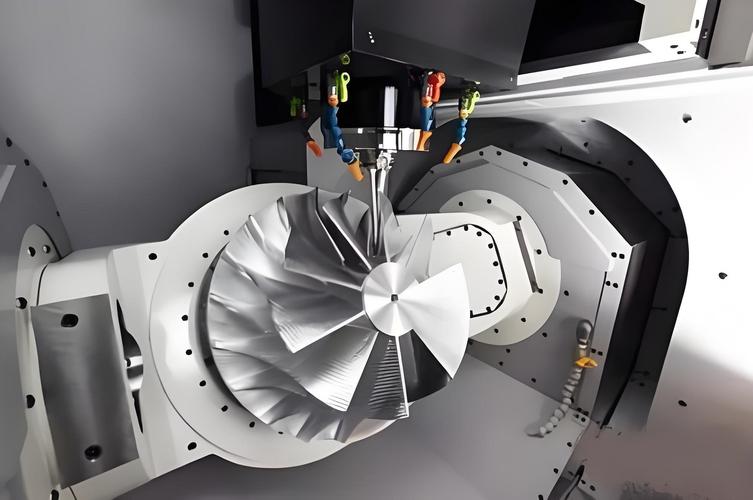 五轴联动数控机床加工航空发动机叶片实景图
数字孪生和AI质检:别让模型只在PPT里活着
数字孪生这几年很热。热到有点过头。很多方案讲得天花乱坠,落地一看,就是个三维看板。那不叫孪生,叫大屏。
真正有用的数字孪生,得能回答具体问题。比如:这批高温合金零件,按当前工艺参数,变形会在哪?换一批粉末,熔池行为会怎么变?设备刚保养完,动态特性有没有漂?回答不了这些,模型就是摆设。
AI质检也是。表面缺陷检测,视觉模型上得很快。但产线光照一变、材料反光一变,模型就懵。小样本、跨批次泛化,仍是硬骨头。现在有些团队在做少样本加持续学习,让模型在产线上边用边学。方向对。可标注谁来做?误检怎么处理?这些管理问题,不比算法简单。
我还想提一嘴超快激光。飞秒、皮秒激光做微纳加工,热影响区小,适合精细刻蚀、打孔、表面织构。科研成果不少。可一到量产,效率、成本、稳定性三座山。实验室里一个脉冲一个脉冲调,产线上要的是节拍。对吧。
不过别灰心。先进制造工艺的进步,很多时候不是单点爆炸,而是工艺、装备、检测、软件四条腿一起挪。哪条腿短了,都走不快。国产五轴在进步,增材在线监测在进步,工业软件也在补课。慢。但确实在动。
 先进制造工艺AI视觉表面缺陷检测产线场景图
最后说个小事。那天离开车间,老师傅递给我一个打印的金属小零件。沉。凉。表面有层细细的纹路。他说,这玩意儿以前要开模,现在一晚上打出来。语气很平淡。我倒是有点感慨——先进制造工艺最厉害的地方,可能不是让东西变得多炫,而是让原来很贵、很慢、很难试错的事,变得可以反复试。试错成本一降,创新就活了。
当然,也别盲目吹。工艺没有银弹。材料、设备、人、数据,缺一环都难受。可这条路,值得死磕。