过程控制技术:别拿通用模板套住生产现场的真实波动
上个月去南京江北新材料科技园,碰到做聚合反应的王工,蹲在反应釜旁边抽了半根烟吐槽。说之前花了两百多万上的全流程管控系统,号称能把反应温度波动压到±0.5度,结果投用三个月,聚合产品的分子量分布合格率反而掉了12%。查了半个月才发现,系统用的温度反馈值,是装在反应釜侧壁离循环水夹套10厘米位置的传感器测出来的,根本没反映釜中心的实际反应温度。
很多人对这套技术的认知,还停留在“装传感器、接信号线、把数据传到大屏”的阶段。从现场信号采集到控制动作输出,整个链路里的每一个环节差一点,最终的落地效果就会和预期差出十万八千里。
前端感知的误差,从来不是“传感器精度不够”这么简单
不少项目立项的时候,第一优先级卡的是传感器的精度等级,觉得选0.1级的温度、压力传感器,就能把感知误差降到最低。但实际现场的情况是,传感器的安装位置、采样频率、周边的电磁干扰、取压管路的堵塞程度,对最终数值的影响,往往比传感器本身的精度参数大一个数量级。
之前碰到过某无菌注射剂生产企业的结晶工序项目,装在釜壁的温度传感器测出来的数值,和插在釜中心的参考热电偶数值差了2.3度。原因很简单——釜壁直接接触循环冷却夹套,散热速率远高于釜中心的介质,传感器测到的是壁面的温度,不是正在发生结晶反应的介质温度。控制系统直接拿壁面数值当反馈调整加热功率,导致结晶阶段的实际温度比设定值高了近2度,最终析出的晶体粒度比要求的细了40%,整批产品因为不符合制剂的溶出度要求全部报废。
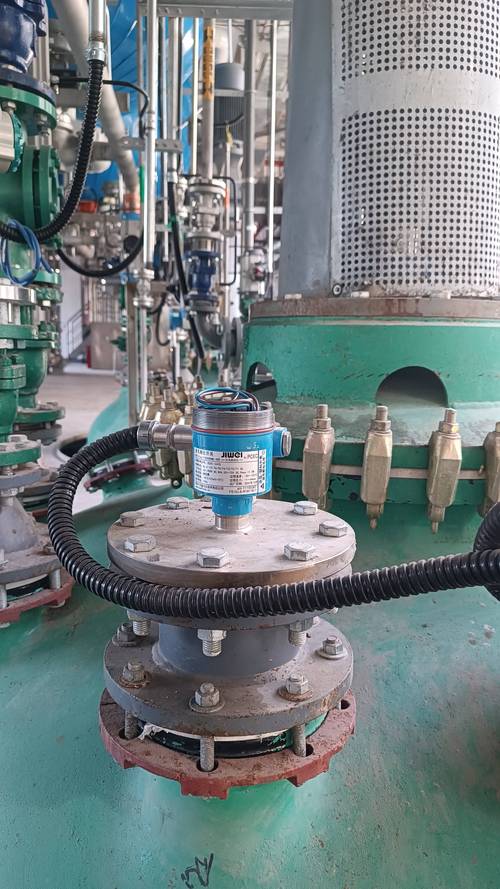 化工反应釜过程控制传感器安装现场图
说出来有点离谱,很多花了几百万搭起来的系统,最后栽在一个几十块钱的传感器安装支架上。支架太长,伸到了搅拌桨的扫掠区,被高速流动的介质冲得来回晃,采样数值跳得像波动的心电图。还有的传感器装在车间行车的轨道旁边,每次行车经过的时候,电磁干扰会让数值瞬间跳变10%,控制系统把这种干扰当成真实的工况变化,频繁调整控制阀门的开度,平白浪费了大量能源,还把本来稳定的生产工况搅得一团糟。
做水泥生产的客户之前也踩过类似的坑。窑尾的压力传感器装在吹灰管路的旁边,每次定时吹灰的时候,压力数值就会突然升高30%。控制系统看到压力超限,就自动把引风机的风门开大,好几次导致窑内的烧成温度掉得太快,生产出来的熟料强度达不到标号要求。这种问题,靠换更高精度的传感器根本解决不了,只要把安装位置挪到离吹灰口1.2米的位置,加上防堵取压装置,对吹灰时段的异常值做滤波处理,就能把误差压到工艺允许的范围内。
控制算法的适配性,比算法本身的复杂度重要得多
现在不少供应商做方案的时候,总喜欢把算法的复杂度当成核心卖点。什么模型预测控制、深度强化学习、自适应模糊控制,听着就很高端,仿佛只要上了这些算法,不管什么现场都能把过程波动压到极致。
但真的扎到现场看就会发现,那些没有刚性工艺约束、工况波动幅度大的场景,盲目上复杂算法,本质上是给系统加了个没用的黑箱包袱。
之前某汽车零部件厂商的焊接生产线,之前上了一套基于深度学习的焊接温度控制系统。供应商说这套系统能根据焊接的实时状态自动调整电流,把焊接温度的波动控制在±3度以内。结果投用之后问题不断——因为待焊的钢板厚度存在0.1mm的公差,系统训练的时候从来没把这个公差范围纳入数据集,只要碰到厚度偏薄的板材,系统就会误判成焊接状态异常,频繁调整电流,导致焊穿的比例比人工操作的时候还高。最后没办法,团队把复杂的深度学习模型全部拆掉,换回了传统的PID控制回路,只是根据板材的厚度公差分了三个区间调整PID的比例参数,最后焊接温度的波动稳定在±4度以内,焊穿率比之前的系统降了60%。
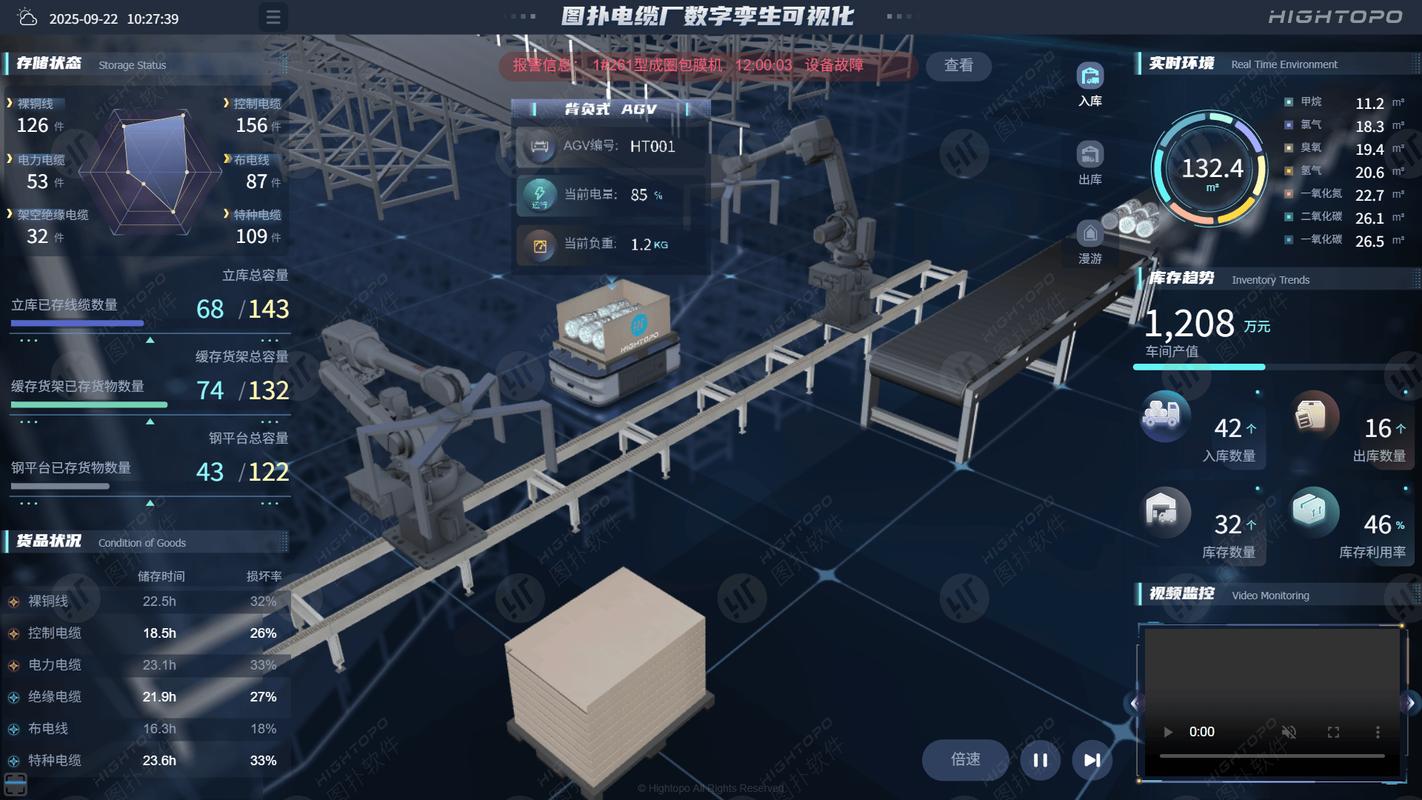 工业过程控制数字孪生实时监控界面图
这种例子不是个例。做啤酒糖化的车间,之前用固定参数的PID控制糖化阶段的温度,因为夏季的进水温度比冬季高了8度,温度波动从原来的±0.3度变成了±1.2度。团队没想着上什么复杂的自适应控制模型,只是根据进水温度的高低,把PID的比例系数做了分段调整,前后只花了半天时间,就把温度波动拉回了原来的水平。这笔改动的成本,还不到之前采购高端算法系统费用的千分之一。
算法从来不是越复杂越好。如果你的生产线每三个月就要换一次原材料供应商,每半年就要对设备做一次中修,控制参数的基线值一直在动态变化,你拿一个训练好的固定模型去跑,最后肯定要出问题。
别把管控闭环,做成了“数据好看的表面文章”
不少企业上系统的时候,评价控制效果的标准很奇怪——不是最终的产品质量稳不稳定,是控制室大屏上的曲线够不够平滑,报警的次数够不够少。为了让屏幕上的曲线看起来完全符合规范,甚至有人会偷偷把传感器的报警阈值调高,把异常的报警信息屏蔽掉,最后系统显示全程零异常,实际生产里的风险根本没人管。
之前碰到过某低温肉制品加工企业的杀菌工序项目。为了让过程记录的曲线符合食品生产的合规要求,操作人员直接把杀菌温度的报警阈值调高了2度。这样一来,哪怕实际温度比规范要求的低了2度,系统也不会触发报警,大屏上的曲线永远在合格范围内。结果半年之后,有3%的批次因为杀菌不彻底,在市场抽检的时候被查出微生物超标,召回的损失够买三套这样的管控系统。
真正的控制闭环,从来不是从传感器到控制器的单向链路。如果没有把最终产品的质量数据反馈到控制逻辑里,前面所有的参数管控都是没有根的。比如你把反应釜的温度牢牢控制在120度,但是这个温度下生产出来的聚合产品的分子量分布是不是符合要求,这个反馈链路如果断了,你控制的参数再精准,也不一定能生产出合格的产品。
我见过太多项目验收的时候,专家对着PPT上的控制精度数据点头,说这个系统的参数管控水平达到了预期目标,结果现场的操作人员偷偷跟我说,平时根本不敢开自动模式,一按自动就容易出废品。这种验收,做给谁看呢?
上个月再去江北的那个化工园,碰到王工。他说现在他们把之前的系统改了,把循环冷却水的水压波动、每批次原材料的投料参数、甚至当天的车间环境温度,都加进了控制参数的调整逻辑里。现在反应釜的温度波动比之前人工操作的时候还稳,产品的分子量分布合格率涨了8%。
他说之前总觉得这套技术的作用,是把人从生产线上替下来。现在才明白,这东西从来不是为了替代人,是帮人把那些没精力24小时盯着的细节,盯得更牢。