从实验室到生产线:智能制造研发绕不开的三个坑
上个月去南京江北的产业园调研,跟着三个做了十几年工艺的老工程师蹲在车间吹了三天冷风,聊出来的东西,比我过去五年看的所有行业报告加起来都实在。
很多事说穿了,就是一层窗户纸,没人捅破,你永远在圈里转。
为什么实验室的完美方案到车间就活不下来
我见过最离谱的一个项目,某高校团队拿了近三千万经费,做出来的自适应加工系统,在实验室模拟准确率99%,拉到车间实测,赶上七月天车间空调坏了,环境温度升了四度,加工出来的零件精度直接超差0.1毫米,整个系统直接罢工。
说出去谁信?
问题出在哪?不是算法不对,也不是硬件不行,是研发阶段默认了所有输入变量都是可控可控的。你在实验室用的都是同一批次打磨好的标准毛坯,温度湿度全控在试验要求范围内,当然能出漂亮数据。可实际生产呢?不同批次钢材的硬度差能到两个HRC,工人装夹的力度差个几牛,刀具磨了半个小时没换,这些变量全不在研发的考虑范围内。
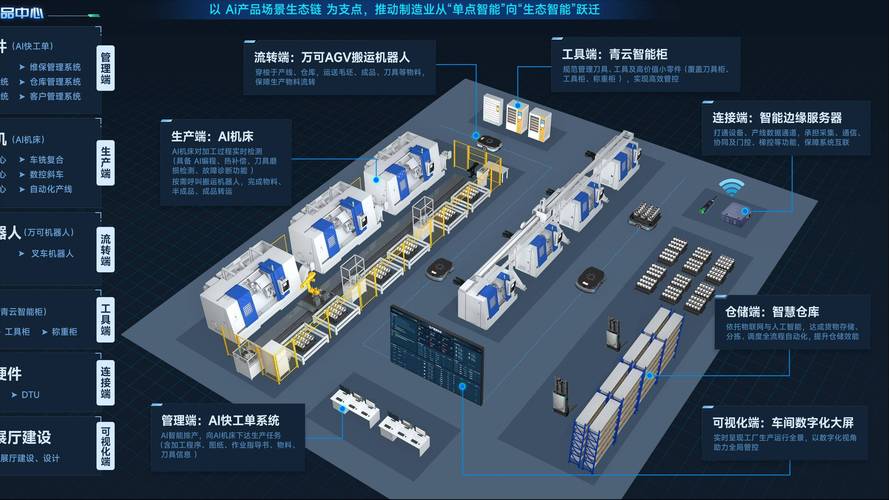 智能制造车间数字孪生实景部署图
说实话,很多产学研项目从根上就歪了。高校这边发论文要的是模型新颖、指标好看,只要实验室数据漂亮就能结题,没人管你在车间能不能跑;企业这边冲着项目补贴拿牌子,也没真想着要落地。双方揣着明白装糊涂,签字结题拍照留念,项目进档案室落灰,钱花了,东西没出来。
不过话说回来,也不能全怪研发团队。不少企业核心生产数据不肯拿出来,怕泄密,只给你整理好的干净数据集,你拿着没有噪声的干净数据练出来的模型,碰到真实生产的脏数据,可不就歇菜了。
卡脖子的从来不是热门算法,是底层工艺数据
现在打开任何行业会议,开口就是大模型、大模型,好像只要把大模型往生产线上一套,所有问题都解决了。
真不是这么回事。
去年接触过一家做航空结构件加工的民营企业,找了好几个知名团队做切削工艺优化,前前后后花了几百万,效果一直不如老工艺员手动调的。最后问题找出来了:他们用的钛合金切削参数,还是二十年前买国外机床的时候,厂商附赠的那套,之后三十年,工艺员改参数全记在自己的笔记本上,换了好几代人,参数的调整逻辑全在脑子里,没有标准化整理,更别说结构化标注成训练数据了。
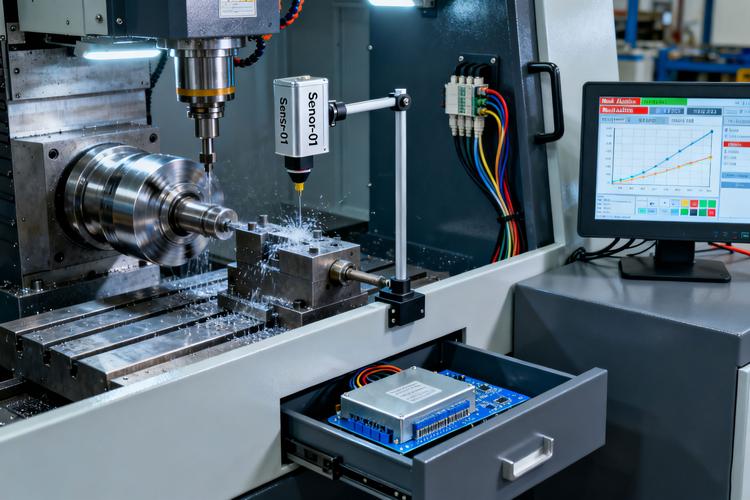 钛合金切削智能制造工艺参数采集现场图
没有经过标准化整理的底层工艺数据积累,再先进的算法都是无米之炊。我们总说我们算法不如国外,其实是我们对工艺本身的理解,还没摸到根,更别说把几十年的经验转化成可复用的数据了。
举个对比,同样做钣金折弯,国外的家族企业做了半个多世纪,每一批不同材质板材的回弹率,每一次不同角度折弯的压力变化,甚至不同室温对回弹的影响,全记录在案,每加工一批零件就更新一次参数库,他们做出来的自适应折弯系统,换了从来没加工过的新材质,也能很快调出合格参数,我们很多企业呢?十年前的工艺记录,搬家丢了,老工程师退休带走了,连电子档都没留,你拿什么做研发?
急不来啊。资本进来就喊着一年落地三年上市,哪有这么容易?工艺数据是蹲在车间,一瓶矿泉水蹲一天,一件零件一件零件攒出来的,不是坐在办公室敲代码就能敲出来的。
破局其实不用追高大上,先解决小问题
 破局其实不用追高大上,先解决小问题
现在很多人一提到做相关研发,开口就是建无人车间、建黑灯工厂,好像不搞个全流程自动化就不够档次。可实际呢,国内九成以上的中小制造企业,他们最需要的根本不是全流程无人化,他们要的就是一个能预测刀具磨损的小模块,能帮他们省点换刀钱,减少点废品率,就够了。
这种接地气的研发,反而最有生命力。
研发的思路得转,别从技术出发找问题,要从问题出发找技术。你手里有个不错的AI算法,别到处找场景套你的算法,抽一周时间去车间蹲著,看工人一天下来哪件事最费时间,哪件事最容易出错,拿着真问题回去做研发,成功率能翻好几倍。
还有一点很重要,得搞清楚应用边界,不是什么场景都要上智能。比如做单件小批量的定制模具,工人手动调参数比智能系统还快,你硬花几百万上一套自动系统,最后就是摆着给客户参观的,根本用不起来。我见过不止一家工厂犯这个错,钱花了,活没干成,还说智能没用,太可惜。
风险也得提前说,现在很多研发都要把数据传去云端训练,核心工艺数据是制造企业的命根子,万一泄露了就是灭顶之灾。研发阶段就得把本地化训练、数据安全的方案考虑进去,不能图方便就把所有数据都往外送。
上周跟那个蹲车间的老工程师吃羊肉锅,他喝了两口酒说,做这行,别玩虚的。你把一个小问题解决透了,比搞十个上规模的花架子大项目有用。03年他刚入行的时候,全行业喊信息化,现在喊智能化,核心没变,就是帮工厂多做合格件,多赚钱,少麻烦。
路还长着呢,慢慢走。