自动化生产线设计:别光抄方案,踩过坑才懂的那些门道
别上来就堆设备,先数清楚你的隐形成本痛点
很多工厂老板看方案,只盯着设备总价和标称的效率看,其他一概不问。殊不知,设计里埋的隐形成本,才是后来拖垮你的元凶。
就说开头那个汽配老板,他做的是多种型号的刹车盘,订单都是小批量多批次。设计线的时候为了追求最高效率,做了全刚性固定连接,换一次产要拆八个夹具、调十二组定位,前后整整八个小时。原来接的散单小单,现在根本不敢接,产能看着上去了,能接的订单反而少了。
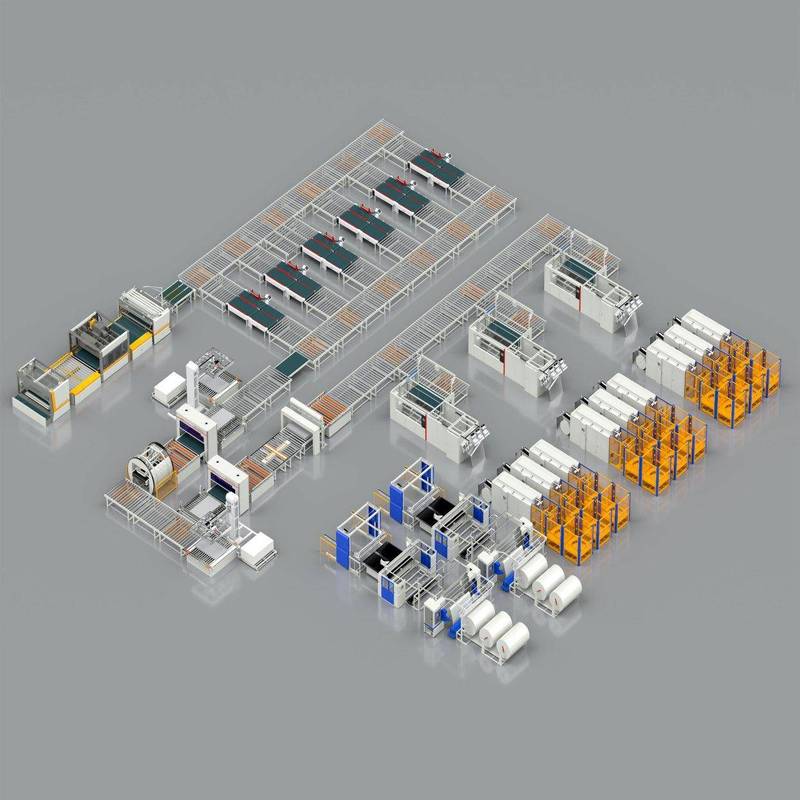 汽配加工多品种柔性自动化生产线设计布局图
自动化生产线设计的第一要务不是“全自动化”,是“适配你的订单结构”。这句话我跟至少十个老板说过,能听进去的不多。
我见过太多工厂,为了凑“无人化”的名头,把本来人工就能轻松搞定的异形上料也硬上机械手,一台机械手二十万,换一次夹具五千,一年换不了十次,回本要二十年。这不是扯嘛。
说实话,你得先把自己的生产流程拆成一块一块。哪些是稳定大批量、半年不换款的,上刚性自动化稳赚不亏。哪些是天天换款、批量不大的,留一定的人工接口,或者做快换模块化设计,比全硬自动化省钱多了。
容错设计,是90%的方案都会漏掉的关键点
去年接触一个做3C软包电池的项目,设计方案拿过来,节拍卡得刚好,一分钟出12个,一分不多一分不少,看起来特别完美。结果投产第一天,前工序有一个电芯迟到两秒,后工序直接空拍停机,整条线全停,维修调式花了三个小时,那天的订单直接延误了。
很多设计方案都是按理想状态算的,从来不给错误留空间。所有工位连得死死的,一个出问题,全部跟着停。
好的自动化生产线设计,一定要在工位之间留缓冲,哪怕多花几万块加个缓存工位,关键时刻能帮你省几十万的停机损失。
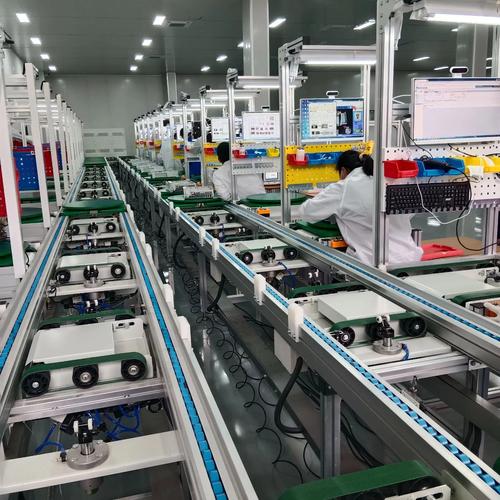 3C电池自动化生产线缓存工位设计实景图
还有来料的容错,你做五金冲压,来料总有翘曲变形吧?设计的时候能不能加个几百块的简单检测机构,提前把坏料剔除,而不是让坏料卡进模具,把模具顶坏。一套进口模具十几万啊,修一次要一周,亏不亏?
不过话说回来,现在也有好工具了。很多设计院开始用数字孪生提前模拟,把你实际生产会碰到的各种异常,比如来料不合格、工人换料慢、设备偶尔小故障都输进去跑一遍,哪里会堵哪里会停,一目了然,比拍脑袋改方案靠谱多了。就是很多小厂舍不得花这个模拟的钱,觉得没必要,结果投产出问题,花的钱比这个多十倍都不止。
老线升级,和新建线完全是两码事
 老线升级,和新建线完全是两码事
现在找自动化设计的,一半以上都是老线升级,不是从零开始建新线。可很多设计方上来就给你说“老线全拆了重做吧,接口不兼容”,预算直接翻三倍,完全没必要。
上个月中山一个做家电注塑的客户,原来的人工装配线,想改成半自动化降本。一开始设计方给的方案,要把原来的输送线全拆,重新做钢结构,预算报了八十万。后来我们给改了设计,保留原来能用的输送机架体,只在锁螺丝、贴标、扫码这几个重复劳动最多的工位加自动化模组,还保留了两个人工工位应对特殊订单,最后花了三十六万,效率还提了32%。
老线升级的自动化生产线设计,核心是“增量改造”,不是“推倒重来”。你要算清楚,原来哪些工位是可以复用的,哪些是真的必须换的。很多老工人已经习惯了原来的操作节奏,你突然全换了,工人适应不了,反而出一堆问题。
还有,一定要留扩展空间。你现在产量一年一千万,将来要扩到两千万,设计的时候能不能多留两个工位接口,模组底座提前装好,到时候加设备直接往上拼就行,不用砸墙改线折腾。
现在行业里卷低价卷得厉害,很多做自动化设计的,拼谁设备多,拼谁标称参数好看,就是不帮你算实际投产的投入产出比。你买的时候看着方案便宜,用起来全是坑,三年下来额外花的维护、改线钱,比当初省的还多。我见过最离谱的一个,南方一个做食品包装的厂,设计自动化线的时候,设计师根本没去现场看,不知道车间湿度常年八十以上,线路没用防潮材质,三个月就发霉短路,天天修,最后整条线几乎废掉。
做自动化,本质是帮你赚钱,不是摆出来给客户参观的。很多人本末倒置,非要搞个全无人撑门面,结果赚的钱还不够填坑的。懂行的设计,都是顺着你的工厂实际情况一点点抠出来的,不是从PPT上搬下来的。对吧?