轴承没断,它只是在尖叫——聊聊预防性维护技术里那根最实在的线
凌晨两点半,电话响了。值班的小王在那头喊:三号线的循环泵声音不对,像有人拿铁锹刮水泥地。我迷迷糊糊套上工装就往厂里赶。到了现场,把听针往轴承座上一搭——好家伙,这哪是刮水泥,这是轴承滚道剥落的晚期。拆下来一看,内圈上指甲盖大的坑。如果早两周测振动,那会儿频谱上刚冒出点苗头,换个轴承半小时的事。现在呢?拆泵、换轴、对中、试车,停产八小时。损失够买两百个轴承。
这就是我今天想聊的:**预防性维护技术**。别被这个词唬住,说白了,就是别等东西彻底趴窝再修。但怎么“提前”,门道多了去了。
不是定期换油就叫预防性维护
很多人一提预防性维护,脑子里蹦出来的画面是:排个表格,到日子就换机油、换滤芯。说实话,这叫定期维护,不是预防。定期维护是按时间走,可机器状态跟时间不是线性关系。你新换的轴承跑三个月可能好好的,隔壁那台同型号的因为对中偏差早就磨得嗷嗷叫了。你还按表操课,到点给它换油——油是换了,轴承该碎还是碎。
预防性维护技术的核心,是**以状态为基准**,不是以日历为基准。测什么?最直接的两样:温度和振动。温度好理解,发热了肯定有妖。但温度有个毛病——它迟钝。轴承开始点蚀的时候,温度可能只升两度,等你肉眼能看出异常了,基本已经晚期。所以真正在一线扛把子的,是振动监测。
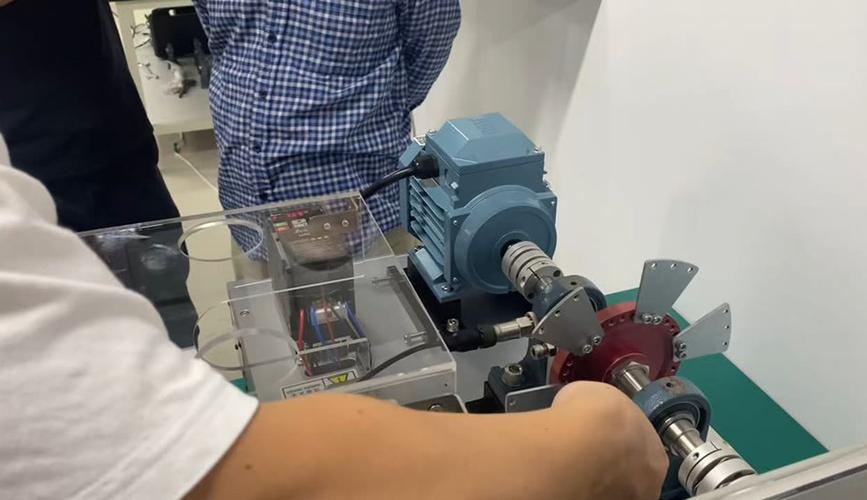 旋转机械振动监测传感器安装现场图
振动信号到底在说啥?
把加速度传感器用磁铁吸在轴承座上,它干的事跟医生听诊差不多。你心脏瓣膜关不严,医生能听到杂音。轴承滚道有麻点,每次滚珠碾过去就“咯噔”一下,传感器把这“咯噔”变成电信号。妙就妙在,**不同的故障源对应不同的频率**。内圈故障、外圈故障、滚动体故障、保持架松动——它们的特征频率都是算得出来的。你只要看频谱上哪根线冒头,就能猜个八九不离十。
举个例子。某台风机,转速1480转每分。外圈故障特征频率大概是147赫兹。频谱上原本这根线贴着地皮,突然有一天长到0.5g。甭犹豫,外圈有早期剥落。这时候换,轴承还在保修期边缘呢,拆下来滚道表面可能就几粒针尖大的麻点。再跑两个月?那麻点变成坑,振动值飙到5g,顺带把轴磨出沟,修起来就是大活儿。
不过话说回来,频谱这东西看着花里胡哨,现场用起来真不是看一眼就能定。你得排除干扰:隔壁齿轮箱的啮合频率、电机电磁振动、甚至地脚螺栓松动产生的一堆倍频。我见过新手一看到某个频率有峰值就喊“轴承坏了”,结果拆开啥事没有——那是叶片通过频率。所以,**没有包络解调技术的频谱分析,就像没有显微镜的病理科**。包络解调能把高频冲击里藏着的低频故障特征拎出来,信噪比高一大截。
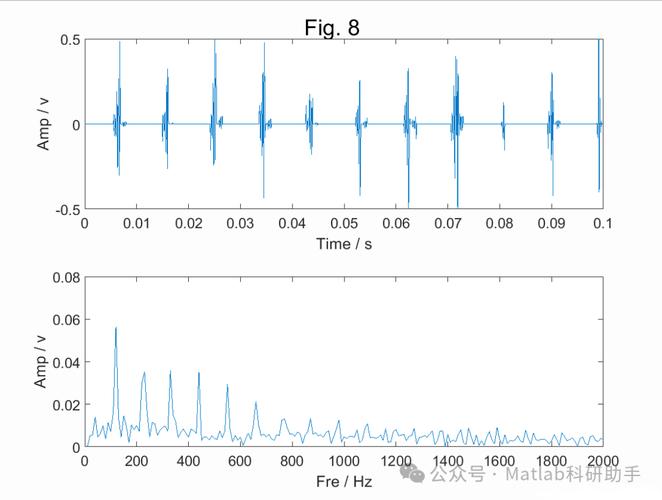 轴承故障频谱分析仪包络谱显示界面图
现场落地:传感器装哪,线怎么走
 现场落地:传感器装哪,线怎么走
理论再漂亮,落地全是坑。先说传感器。便宜的你不敢用,贵的比如压电式加速度计,一个上千块。一台关键机组装八个十个,成本不低。而且装的位置有讲究。不能随便找个亮堂的地方一贴。得在轴承座刚度好的方向,最好是垂直和水平各一个。有些老师傅图省事,直接拿手持式测振仪每周巡一圈,数据记本子上。也行,但人会有情绪波动,今天累了测点按得轻一点,数值就飘。**在线监测系统图的是趋势,不是单次绝对值**。你单次测个2.8mm/s,觉得还行,可你要知道上周才1.2,那就不对劲了。
再说线。工厂环境里电磁干扰凶得很。变频器一开,信号线上能耦合出几十毫伏的噪声。所以得用屏蔽双绞线,单端接地。接地这事我吃过亏——有次图省事两头都接地,结果形成地环路,频谱上50赫兹和100赫兹的工频干扰比故障信号还高。排查了一下午,最后把一头接地线剪了才干净。
还有一个更隐蔽的坑:**润滑状态对振动信号的影响**。轴承缺油的时候,高频段会先冒起来。但如果你刚打完黄油,振动值可能暂时下降,过两天又上去。这时候别急着判断轴承坏了,先看看自动注脂器是不是堵了。我见过一个案例,连续三个月振动趋势缓慢爬升,维护工以为是轴承磨损,备件都订了。后来我让他们查注脂记录,发现脂泵压力掉到一半——轴承在干磨。换了脂泵,振动一周内回到基线。省了一笔冤枉钱。
别把预防性维护搞成过度维护
说个反常识的。不是所有设备都值得上预防性维护。小功率的电机、风机,坏了换一台也就几百块,你给它装在线监测,传感器加采集器加软件,两年成本够买十台新电机。这叫过度维护。**预防性维护技术的边界,是经济性**。你得算一笔账:非计划停机的损失、备件库存成本、监测系统投入、人工巡检成本。关键机组,比如乙烯装置的裂解气压缩机,停一天损失上千万,那监测系统再贵也值。但车间角落那台冷却风扇,你听到异响再换,天塌不下来。
还有个误区:装了系统就万事大吉。错。系统会报,但得有人看。很多工厂的在线监测系统报警了,值班员嫌烦,直接把阈值调高——这下清净了。等真出事了翻记录,发现报警比故障早了三周。所以预防性维护技术里,**人是最不稳定的那根链条**。你得有制度,报警必须确认、必须闭环。我见过做得好的厂子,振动分析师每周出一份报告,不是只给设备部看,抄送给生产班长。班长知道哪台泵“亚健康”,操作上会注意不超负荷。这才是把技术用活了。
说回那根实在的线
 说回那根实在的线
凌晨修泵那次之后,我给那台泵加了个加速度传感器,连到车间的小型数采上。花了不到两千块。两个月后,频谱上内圈频率冒到0.3g,趋势稳步向上。我让小王盯着,等涨到0.8g就安排周末换轴承。后来换下来的轴承,滚道上一道浅浅的划痕,还没起坑。小王说,师傅你这比算命还准。我说不是算命,是它一直在喊,只是以前没人听。
预防性维护技术没那么玄乎,它就是把设备从“突然死亡”变成“慢性病管理”。你听它的振动,看它的温度,闻它的油味。它给你信号,你给它回应。别等到铁锹刮水泥地了才想起来——那会儿轴承已经在尖叫了,你只是刚好没听见。对了,记得把传感器屏蔽线单端接地。这事儿我说了三遍,因为我自己在这上面栽过跟头。