先进制造工艺:别只看机床价格,真正的门槛在工艺窗口
上周在常州一个机加车间,我盯着五轴机床看了半小时。刀尖在钛合金上走,声音很闷。操作师傅说,这刀再快一点,表面就烧了。慢一点,节拍又顶不住。很矛盾。真矛盾。先进制造工艺,很多时候就卡在这几微米、几十毫秒里。不是买台贵机器就完事。
 先进制造工艺 五轴联动加工中心 航空结构件切削现场图
 先进制造工艺 金属激光增材制造 粉末床熔融 在线监测画面
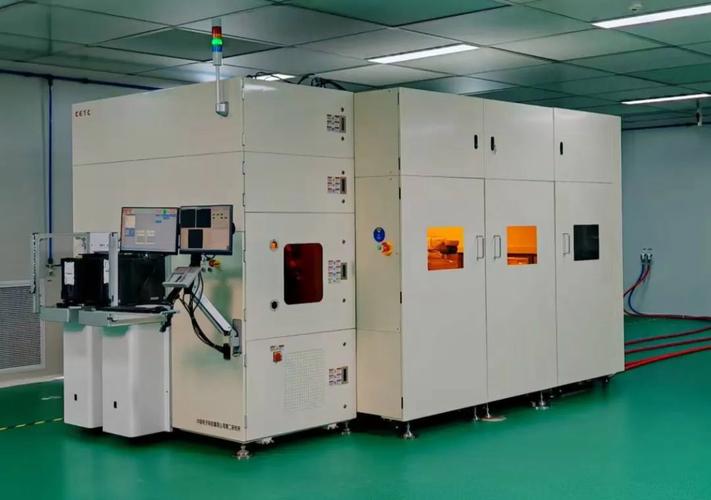 先进制造工艺 半导体混合键合 晶圆对准设备特写
一、别把“先进”只当成更贵的机床
车间里最容易被忽略的,是工艺窗口。同样一台五轴联动加工中心,换把刀、改个冷却方式、调一下进给,结果能差出一大截。航空结构件切削,最怕啥?热变形。薄壁件一夹一松,尺寸就飘。现场工程师的血压,往往不是被机床价格顶上来的,是被“最后一刀”顶上去的。 这两年有个方向挺实在:超声振动辅助切削。刀具加上高频振动,切屑更容易断,切削力能降下来。有研究团队在难加工材料上做实验,刀具寿命提升三成到五成,表面粗糙度也更好看。注意,这不是万能药。参数配不好,刀具磨损照样快。工艺这玩意儿,讲究的是匹配。材料、刀具涂层、机床刚性、冷却策略,少一环都别扭。 再说表面完整性。很多零件不是“尺寸到了”就合格。残余应力、白层、微裂纹,后面才找你麻烦。激光冲击强化在叶片、齿轮上引入残余压应力,疲劳寿命能往上走。科研上很热,产线上却得看节拍和一致性。对吧?实验室一招鲜,车间里要的是天天稳。先进制造工艺 五轴联动加工中心 航空结构件切削现场图
二、增材制造:打印出来只是半成品
金属3D打印这几年被吹得厉害。说实话,它真有点东西。复杂流道、轻量化点阵、小批量快速迭代,传统加工确实难受。但别急着吹“打印即成品”。粉末床熔融出来,往往只是毛坯。残余应力、孔隙、表面粘粉,后面一排工序等着。热等静压、热处理、支撑去除、精加工,一个都跑不掉。 科研上现在盯得紧的,是在线监测。高速相机看熔池,红外热像看温度场,再加声发射、光学相干层析。目的很直接:一边打印,一边判断这一层有没有异常。多激光大幅面设备更麻烦,多激光拼接的搭接区容易出孔隙。拼接策略、光斑补偿、扫描顺序,都是工艺know-how。听着琐碎,可它就是良率。 我见过一个案例,某科研团队把熔池图像和工艺参数做关联,提前识别球化、未熔合。效果不错。可换一台设备、换一批粉末,模型又得重新标。数据质量不过关,算法再花哨也白搭。先进制造工艺 金属激光增材制造 粉末床熔融 在线监测画面
三、半导体和精密制造:单点英雄很难救场
先进制造工艺不只在机加车间。半导体先进封装里,混合键合的间距已经往亚微米走。晶圆对准、表面清洁、铜凹陷控制,哪一步松了都完蛋。还有原子层刻蚀,靠自限制反应一层一层剥,精度很漂亮。可设备贵、工艺窗口窄,量产爬坡慢得让人挠头。 Chiplet火了以后,先进封装的热度更高。行业里都在谈“把大芯片拆小”,可拆完之后的互连、散热、翘曲控制,全是工艺硬骨头。超快激光加工、精密抛光、晶圆级检测,也在跟着迭代。说白了,单点英雄很难救场。工艺链上任何一个短板,都会把良率拽下来。先进制造工艺 半导体混合键合 晶圆对准设备特写