把工艺窗口前置:可制造性设计的边界与反例
一块六层板在试产线上连续立碑。评审记录里,DFM一栏写着‘已检查’。问题不在检查,而在检查发生得太晚。
可制造性设计常被理解成一张检查表。这个理解有偏差。检查表只能回答‘像不像已知的坏设计’,却很难回答‘这个设计在现有设备、材料、批次和节拍下有没有足够的工艺窗口’。可制造性设计的核心,不是把图纸改得更保守,而是把设计变量与工艺窗口的耦合关系提前暴露。
晚了一步,成本就开始跳。
规则不是清单,是窗口
电子装联里的焊盘、钢网开窗、元件间距,注塑件里的壁厚、拔模斜度、浇口位置,机械装配里的公差链和基准选择,表面上看是尺寸问题,实质都是工艺能力问题。规则库如果只写成‘最小间距不小于多少’,它传递的信息很有限。更有用的表达是:在某类设备、某类材料、某个批量区间下,缺陷率低于阈值的设计空间有多大。
这就是工艺窗口。设计变量落在窗口内部,制造过程有容错;落在边缘,试产靠调机;落在外部,良率靠运气。DFM规则应当是这个窗口的统计投影,而不是工程师凭经验拍下的数字。
举例。0201元件焊盘间距、钢网厚度和回流曲线之间存在耦合。焊盘放大有时能改善润湿,却可能增加桥连;钢网减薄能缓解锡珠,却可能带来少锡。注塑壁厚增加能提升充填,却会拉长冷却时间并放大缩痕风险。局部参数的‘更安全’,在系统层面未必安全。
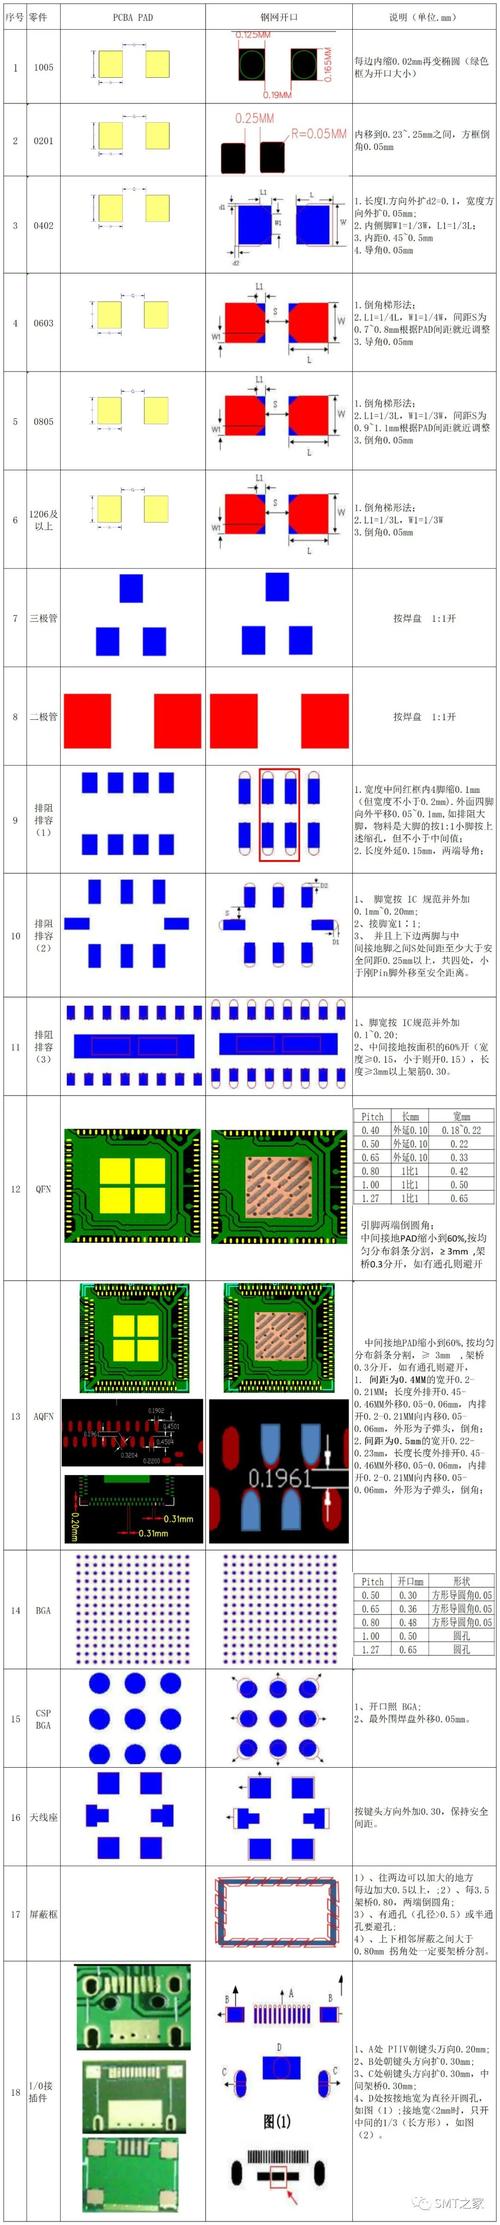 电子装联PCBA可制造性设计焊盘与钢网开窗对比图
规则还会漂移。同一套PCBA文件,在不同SMT线、不同锡膏批次、不同环境湿度下,窗口并不完全重合。供应商能力矩阵如果不进入设计约束,规则库就会变成一张脱离产线的理想表。说实话,很多DFM评审像签字仪式,原因就在这里:评审者拿到的不是能力数据,而是一份静态清单。
评审桌上的权力结构
DFM评审晚,是组织问题,不只是工具问题。设计端KPI常压在进度和功能上,制造端KPI压在良率和交付上。两边都合理,但变更成本曲线不站在同一侧。越往后,改一个焊盘、一个壁厚、一个公差,牵动的模具、治具、验证和认证就越多。
于是评审桌上容易出现两种极端。一种是把DFM当成制造端的事后挑错,设计端被动改图;另一种是制造端过度收紧规则,设计端被迫接受冗余约束。前者让问题反复出现,后者让成本悄悄上升。都不理想。
更麻烦的是规则冲突。最小间距、拼板利用率、散热铜箔、阻抗控制、安规爬电距离,这些约束可能互相拉扯。一个尺寸满足A规则,却逼近B规则的边界。此时需要的是分层规则:硬规则不可突破,软规则按场景权衡,条件规则绑定供应商和设备。把所有规则都写成硬约束,设计空间会被压得很窄;把所有规则都写成推荐,评审又会失去约束力。
 注塑件壁厚与拔模斜度DFM审查标注图
应用边界也要说清楚。高混合小批量场景下,DFM规则迁移的收益会下降,因为产线频繁换型,窗口本身不稳定;大批量、供应链固定的场景,规则沉淀的收益更明显。前沿工艺的规则往往滞后,拿旧规则约束新工艺,可能把创新挡在门外。反例并不少见:为降低桥连风险过度放大焊盘,结果改变了润湿平衡;为减少缩痕盲目加厚壁厚,冷却周期和翘曲反而恶化;为保险收紧公差链,加工成本上升,装配干涉却没有消失。
把试产数据变成设计约束
 把试产数据变成设计约束
落地路径不是再买一套检查工具。工具能抓明显违规,但抓不住窗口边缘的耦合风险。更现实的做法,是把工艺能力数据、试产缺陷图谱和设计变更记录连成闭环。
规则分层之后,需要建立工艺能力矩阵:设备精度、材料批次、环境条件、批量区间、历史缺陷率。规则版本要和矩阵版本绑定,否则供应商换线后,旧规则会失效。仿真可以用,但要清楚边界。回流焊热仿真、注塑模流分析、装配公差蒙特卡洛,能缩小试错范围,却不能替代试产验证。材料批次波动、设备磨损、操作差异,这些不会被模型完整捕获。
试产数据回写规则,是关键一步。缺陷不是只用来救火,而要转成设计约束的修正项。某个焊盘开窗在特定钢网厚度下反复桥连,规则库就应记录条件;某个壁厚在特定材料下缩痕超标,规则就应标注边界。没有回写,DFM就停留在评审意见层面;有了回写,它才变成可复用的设计知识。
验证指标也要避免单一化。只看直通率,可能忽略返修成本和周期;只看DPPM,可能忽略试产阶段的调机时间。更合理的组合是:一次通过率、DPPM、返修率、NPI周期、质量成本。指标之间会打架,这很正常。关键是让权衡显性化,而不是把矛盾藏到量产后。
别急着上模型。AI辅助DFM听起来热闹,但训练数据如果只来自单一产线,推荐结果会带偏差;代理模型如果缺乏不确定性量化,设计端很难判断推荐值是硬约束还是经验猜测。黑箱推荐进入评审流程,容易制造新的签字仪式。可解释的规则、可追溯的数据、可回滚的版本,比一个漂亮的推荐分数更重要。
趋势上,工艺窗口正在数字化,设计端和工艺端的协同会更早发生。规则库会从静态文档转向带条件的知识图谱,试产数据会反向约束设计空间。但边界仍在:可制造性设计不能替代工艺开发,不能消除材料波动,也不能把良率责任全部压给图纸。它能做的是,把那些原本要在产线上暴露的矛盾,提前放到设计桌上。
图纸上的每个尺寸,都在向产线传递一个概率。