跳出“万能技改”误区:化工新技术应用的落地逻辑与现实约束
上个月在江北新区某精细化工车间蹲了三天,亲眼见一套刚投运两年的连续流催化反应装置被拆下来堆在仓库角落。
车间主任叼着烟靠在装置旁边,说当初算的账很漂亮:能耗降30%,产品收率提15%,投资回收期14个月。
结果呢?
投运后才发现,实际生产用的原料里带的微量噻吩类硫化物,比实验室模拟工况的浓度高了两个数量级,直接把负载型钯催化剂的活性位点堵得死死的。三个月不到,催化剂活性就掉到了初始值的40%。换一次催化剂要花近80万,算下来光催化剂的年更换成本,就把之前所有的收益吞得干干净净。
没人愿意算这笔糊涂账。
被简化的技术原理,才是落地的第一道坎
现在一提到化工领域的技术升级,很多人第一反应就是拿顶级期刊上的最优实验结果往生产线上套,仿佛只要把实验室的烧杯换成反应釜,就能直接复刻论文里的性能指标。
但从来没人提,实验室的理想工况与工业现场的原料波动、负荷弹性、副产物处置需求之间的gap,从来不是靠等比例放大装置尺寸就能补上的。
就拿那套被拆下来的连续流装置来说,论文里报道的催化剂寿命是1200小时,实验用的底物是经过三次重结晶提纯的分析纯试剂,杂质含量控制在10ppm以下。可工业生产里的原料是从上游炼化装置直接拉过来的粗品,光硫化物的含量就稳定在1200ppm以上,更别说还有其他没被实验团队纳入检测范围的微量金属杂质。
这些杂质对反应本身的影响微乎其微,却能在短短几百小时内把催化剂的活性位点覆盖完全。更麻烦的是,企业根本没有配套的在线催化剂活性监测系统,往往要等到产品收率掉到合格线以下才发现催化剂失活,这时候已经产生了好几批不合格产品。
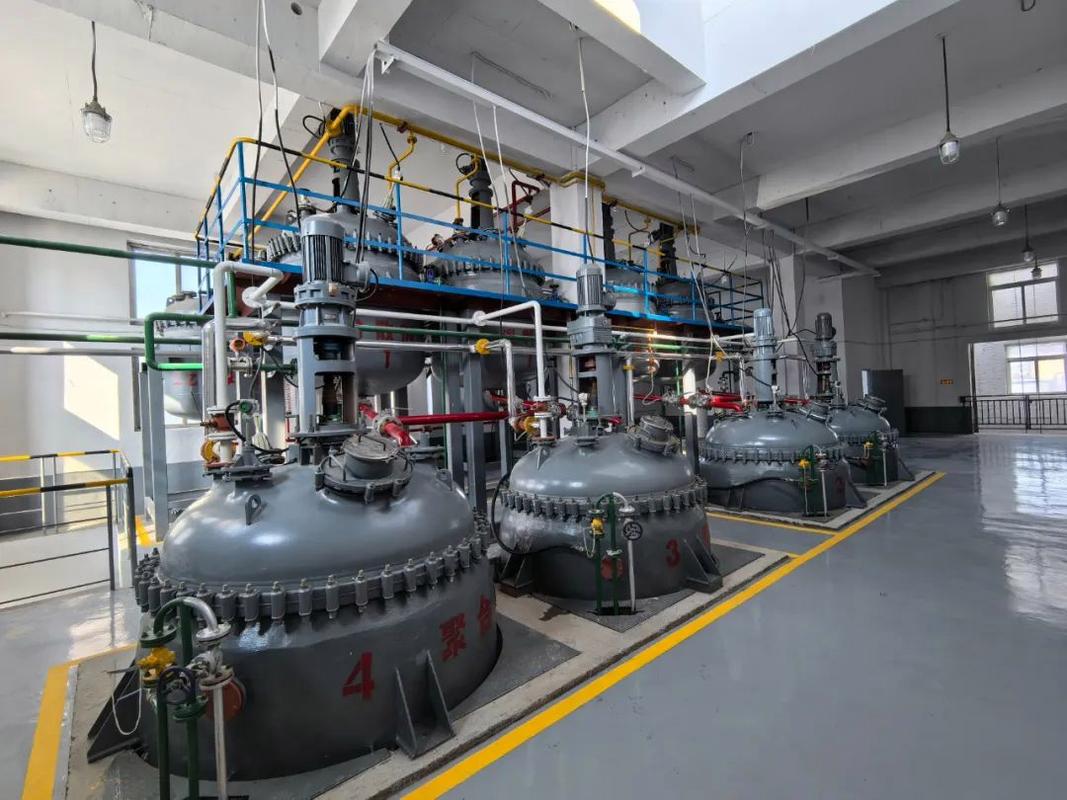 精细化工连续流催化反应装置工业现场实拍
很多技术的推广宣传里,刻意省略了技术本身的前提条件:某类催化剂只适用于低硫原料体系,某类反应器只适用于换热效率稳定的恒温工况,某类分离技术只适用于杂质组分固定的物料体系。把这些前提条件抽掉之后,技术就成了可以套在所有生产场景里的“万能膏药”,等真的装到生产线上才发现完全不对味。
别拿中试小数据当落地ROI
我接触过不下十家做化工技术推广的团队,几乎所有人给企业的投资收益测算表,都是拿10公斤级中试装置跑出来的数据直接乘上万吨级生产线的规模,算出来的投资回收期从来没有超过18个月的。
可实际投运的项目里,能达到预测收益60%的都算不错。
这里面的偏差,一半来自放大效应。比如微通道反应器,中试阶段的通道宽度是1毫米,换热效率能做到90%以上,可放大到工业级规模时,受加工精度和结构强度的限制,通道宽度往往要做到5毫米以上,换热效率直接掉了40%。原本靠高效换热就能防控的飞温风险,现在得额外上一套复杂的急冷系统,投资成本直接翻了一倍。
另一半来自对工况波动的低估。之前有家做动力电池电解液的企业,引入电化学氧化技术处理生产过程中产生的高盐废水,技术方给的测算数据是吨水处理成本12元,比原来的蒸发结晶工艺便宜60%。结果投运后才发现,生产车间的废水COD浓度从来不是稳定值,波动范围从2000mg/L到12000mg/L不等,高浓度废水直接导致电极表面钝化,实际运行的吨水处理成本涨到了47元,比原来的工艺还贵。
所有未经过至少3个连续生产周期、覆盖满负荷/70%负荷/开停车冲击工况的中试数据,都不能作为生产线投资的决策依据。
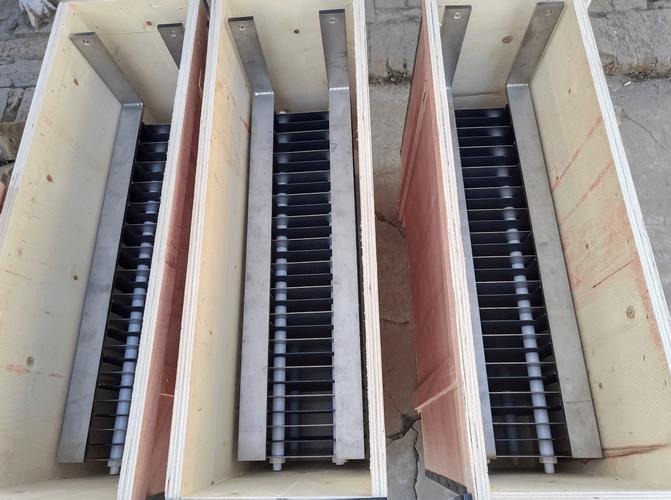 工业高盐废水电化学氧化处理电极组件实拍
说实话,现在很多企业上技改项目,一半的动力不是算清楚了经济账,是冲着地方的技改补贴去的。只要能拿到补贴,哪怕装置的实际运行效率只有设计值的30%,也愿意花这个钱。反正补贴能覆盖一半的投资,剩下的哪怕装置当摆设,也不亏。
技术的应用边界,比技术本身更重要
 技术的应用边界,比技术本身更重要
从来没有什么放之四海而皆准的好技术。
比如大宗基础化学品的生产,像合成氨、硫酸、通用树脂这类产品,工艺已经经过了上百年的迭代,整体的能耗、收率已经接近理论极限,边际改进的空间往往不到5%。这时候硬上那些号称能降本20%的新技术,本质上就是脱离实际。反过来,像小批量、高附加值的医药中间体、电子级特种化学品,生产批量小、反应釜规模小,对连续流、在线成分监测、精准温控这类技术的适配性就很高,只要算清楚原料预处理的配套成本,往往能拿到不错的收益。
还有现在炒得很热的AI过程优化系统,很多宣传里说能靠算法自动调整反应参数,把收率再提10%以上。可实际落地的时候,很多企业的生产数据本来就是一笔糊涂账:温度测点装的位置不对,压力记录的时间戳和实际操作差了十几分钟,历史生产记录里还混着很多开停车阶段的异常数据。靠这些质量很差的数据训练出来的模型,跑出来的优化方案根本没有参考价值。之前有家精细化工企业上了这类系统,算法自动把反应温度提了8度,结果直接导致副产物超标3倍,整批价值两百多万的产品全部报废。
这里面的风险边界其实很清晰:涉及剧毒、高危反应环节的技术改造,必须保留原有冗余的人工干预通道,不能把所有控制权都交给自动控制系统。新技术可以做辅助参考,可以做参数预警,但不能直接接管核心的生产决策。
上周又接到那个车间主任的电话,说仓库里那套拆下来的装置,被一家做小批量特种单体的企业买走了。对方的原料纯度本来就高,反应批量小,不需要太大的装置规模,算下来刚好能适配。
你看,从来没有不好的技术。
只是很多人在找技术适配场景的时候,从来不肯低头看看自己手里的工况到底是什么样的。