卡脖子赛道上的复合材料技术:被忽略的边界与隐形风险
去年秋天在南京江宁的模压车间待了三周,跟着几个博士生天天守在压机旁边,看他们把八遍做坏的试片一块块切开,检查分层位置和界面结合的形貌,那种挫败感我现在都记得。所有人都在说性能翻倍、减重一半,只有车间师傅抽着烟说,做十块出一块合格的,有什么用!
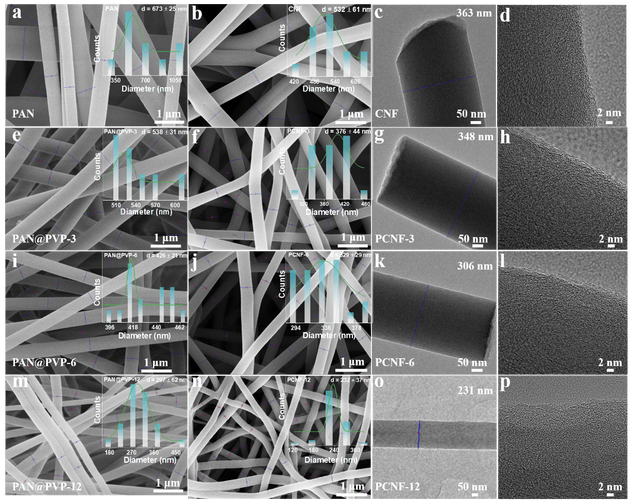 碳纤维复合材料界面透射电镜图
结合力太低,风一吹都能分层。太高呢?整个材料变脆,一点点裂纹都会直接贯穿整个构件。之前接触过某新势力车企的外饰项目,为了减重换了碳纤维,为了提高强度特意把界面改性到最高结合力,结果路试的时候,被路边行道树掉下来的小树枝砸中,整块翼子板直接裂成两半。换做钢材,最多就是一个凹坑。你看,数据好看,没用。
很多研发团队现在都盯着强度模量的参数往死里卷,没人愿意花三五年去测不同场景下的界面最优值,反正参数好看就能申项目、发文章,至于实际用起来会不会出问题,那是下游厂家的事。
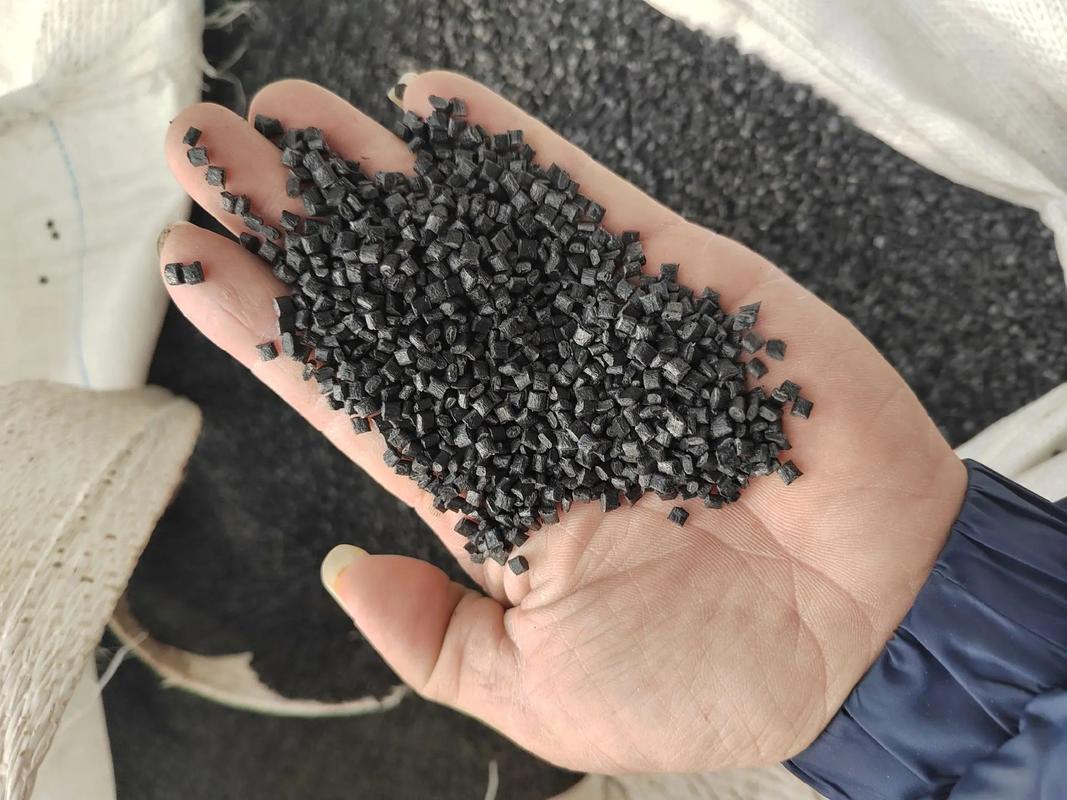 废弃热固性复合材料回收粉碎颗粒
回收这个问题更头疼。现在用量最大的还是热固性基体,一旦固化就没法再熔融重塑。现在所谓的回收技术,大多就是把废料打碎,当成低性能填料加到新料里,性能掉一半,回收成本比买新料还贵。说实话,现在很多发论文的,都拿着实验室小样品吹闭环回收,真到几吨几十吨的工业废料面前,全不管用。
 挤掉泡沫之后的真实方向
现在很多项目都在追全碳、高模量,其实根本没必要。很多应用场景对强度的要求并没有那么高,用混杂体系反而能平衡性能和成本。比如快递物流车厢的侧板,不需要扛高速冲击,只需要防潮、抗老化、够轻,用玻璃纤维混黄麻纤维的基体,成本比全碳降三分之一还多,性能完全满足要求。
现在真正值得啃的硬骨头,其实是两个方向。一个是原位损伤监测,把超细压电纤维埋在构件内部,实时采集界面损伤的信号,提前预警,不用等到整块断了才发现问题。现在的难点是怎么把损伤信号和环境干扰、电磁干扰分开,尤其是用在汽车、风电这种复杂电磁环境里,信号筛选的算法还没跑通,大部分还停留在实验室模拟阶段。
另一个方向是低成本的热塑性基体,热塑性可以熔融回收,还能反复塑形,从根源上解决回收难题。现在就是结晶度控制不好,大构件成型的时候容易出现不均匀的内应力,放半年自己就裂了,这个问题还在攻关。
别什么都想替代。比如高铁转向架这种要承受上亿次交变荷载的核心构件,目前还是钢材靠谱,别瞎吹替代,那就是炒概念赚眼球。应用边界没搞清楚,吹得越大,摔得越疼。
不过话说回来,这几年国内的进步确实肉眼可见,当时在南京见的那个团队做的连续玄武岩纤维改性,已经用到风电叶片的前缘了,性能比进口碳纤维差不到5%,成本降了快40%,这才是真东西。
炒概念赚快钱的日子快过去了。真东西,还是得蹲在车间里一块一块试出来。急不来。
不是越轻越强就越好
大众的认知里,更高的强度、更低的密度就是最优解。但实际做出来才知道,核心矛盾从来都不在增强相本身,而在两相的结合处。很多新手做出来的试片,拉拔测试断在增强相,强度数据好看得能发顶刊,一扛交变荷载就脱粘。原因就是没搞懂界面结合力的最优区间。碳纤维复合材料界面透射电镜图
结合力太低,风一吹都能分层。太高呢?整个材料变脆,一点点裂纹都会直接贯穿整个构件。之前接触过某新势力车企的外饰项目,为了减重换了碳纤维,为了提高强度特意把界面改性到最高结合力,结果路试的时候,被路边行道树掉下来的小树枝砸中,整块翼子板直接裂成两半。换做钢材,最多就是一个凹坑。你看,数据好看,没用。
很多研发团队现在都盯着强度模量的参数往死里卷,没人愿意花三五年去测不同场景下的界面最优值,反正参数好看就能申项目、发文章,至于实际用起来会不会出问题,那是下游厂家的事。
量产路上绕不开的隐形坎
实验室里做一块巴掌大的样品,性能参数拉满不难。难的是一条生产线月产上千米,每一段的性能偏差控制在5%以内。 现在国内大部分量产线的批次一致性偏差能到12%到15%,核心原因就是预浸料对生产环境太敏感。存储环境湿度差1%,最终成品的强度差能到8%,固化温度差两度,疲劳寿命直接掉三分之一。想要稳定控制环境,工厂的恒温恒湿车间成本要翻一倍,很多中小企业根本扛不住。 再就是修复。现在的成品坏了只能整块换,没人能补。有人研发过嵌入式的形状记忆修复层,出现微裂纹之后通电加热就能自愈合,听起来很美好吧?但是这个修复层会增加12%的重量,还会提高18%的成本,原来减重带来的油耗、能耗优势直接没了,得不偿失。废弃热固性复合材料回收粉碎颗粒
回收这个问题更头疼。现在用量最大的还是热固性基体,一旦固化就没法再熔融重塑。现在所谓的回收技术,大多就是把废料打碎,当成低性能填料加到新料里,性能掉一半,回收成本比买新料还贵。说实话,现在很多发论文的,都拿着实验室小样品吹闭环回收,真到几吨几十吨的工业废料面前,全不管用。
挤掉泡沫之后的真实方向
挤掉泡沫之后的真实方向
现在很多项目都在追全碳、高模量,其实根本没必要。很多应用场景对强度的要求并没有那么高,用混杂体系反而能平衡性能和成本。比如快递物流车厢的侧板,不需要扛高速冲击,只需要防潮、抗老化、够轻,用玻璃纤维混黄麻纤维的基体,成本比全碳降三分之一还多,性能完全满足要求。
现在真正值得啃的硬骨头,其实是两个方向。一个是原位损伤监测,把超细压电纤维埋在构件内部,实时采集界面损伤的信号,提前预警,不用等到整块断了才发现问题。现在的难点是怎么把损伤信号和环境干扰、电磁干扰分开,尤其是用在汽车、风电这种复杂电磁环境里,信号筛选的算法还没跑通,大部分还停留在实验室模拟阶段。
另一个方向是低成本的热塑性基体,热塑性可以熔融回收,还能反复塑形,从根源上解决回收难题。现在就是结晶度控制不好,大构件成型的时候容易出现不均匀的内应力,放半年自己就裂了,这个问题还在攻关。
别什么都想替代。比如高铁转向架这种要承受上亿次交变荷载的核心构件,目前还是钢材靠谱,别瞎吹替代,那就是炒概念赚眼球。应用边界没搞清楚,吹得越大,摔得越疼。
不过话说回来,这几年国内的进步确实肉眼可见,当时在南京见的那个团队做的连续玄武岩纤维改性,已经用到风电叶片的前缘了,性能比进口碳纤维差不到5%,成本降了快40%,这才是真东西。
炒概念赚快钱的日子快过去了。真东西,还是得蹲在车间里一块一块试出来。急不来。