自动化生产线设计:踩过百万坑才摸透的实战规则
去年帮珠三角一个做五金汽配的工厂改自动化生产线,差点把我半头黑发熬成白的。
很多人觉得自动化生产线设计不就是画个3D图,摆摆机器人传送带,算算报价吗?
才不是。
踩过坑你就知道,差一厘米,差几个百分点的节拍,最后产能能差出去几十万。
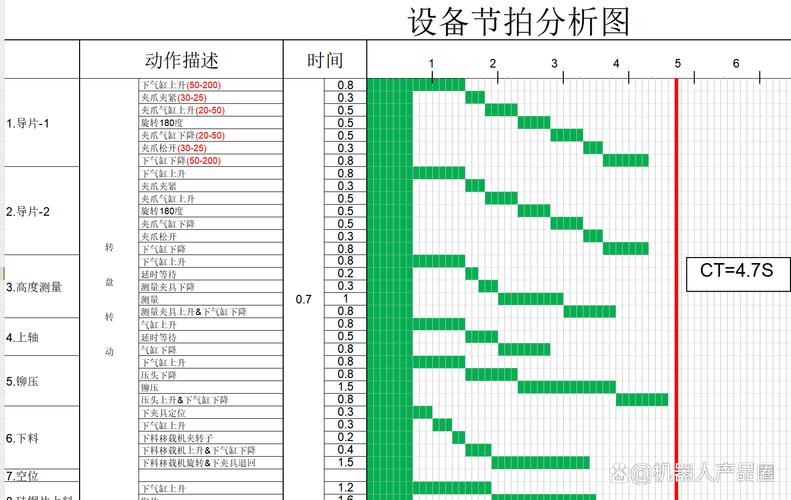 自动化生产线工序节拍平衡分析表
线平衡率直接决定了整条线的实际产能,很多新手设计师不知道,只要线平衡率低于85%,你用再贵的设备都是白扔钱。
我们当时给那个汽配厂做调整,没换设备,只是把两个耗时久的工序拆成了四个工位,又调整了上料的节奏,直接把线平衡率拉到了92%,产能一下提了32%。
就这么简单。
很多人偏不这么干,上来就堆高端设备,追求参数好看,最后钱花了,活没干出来。
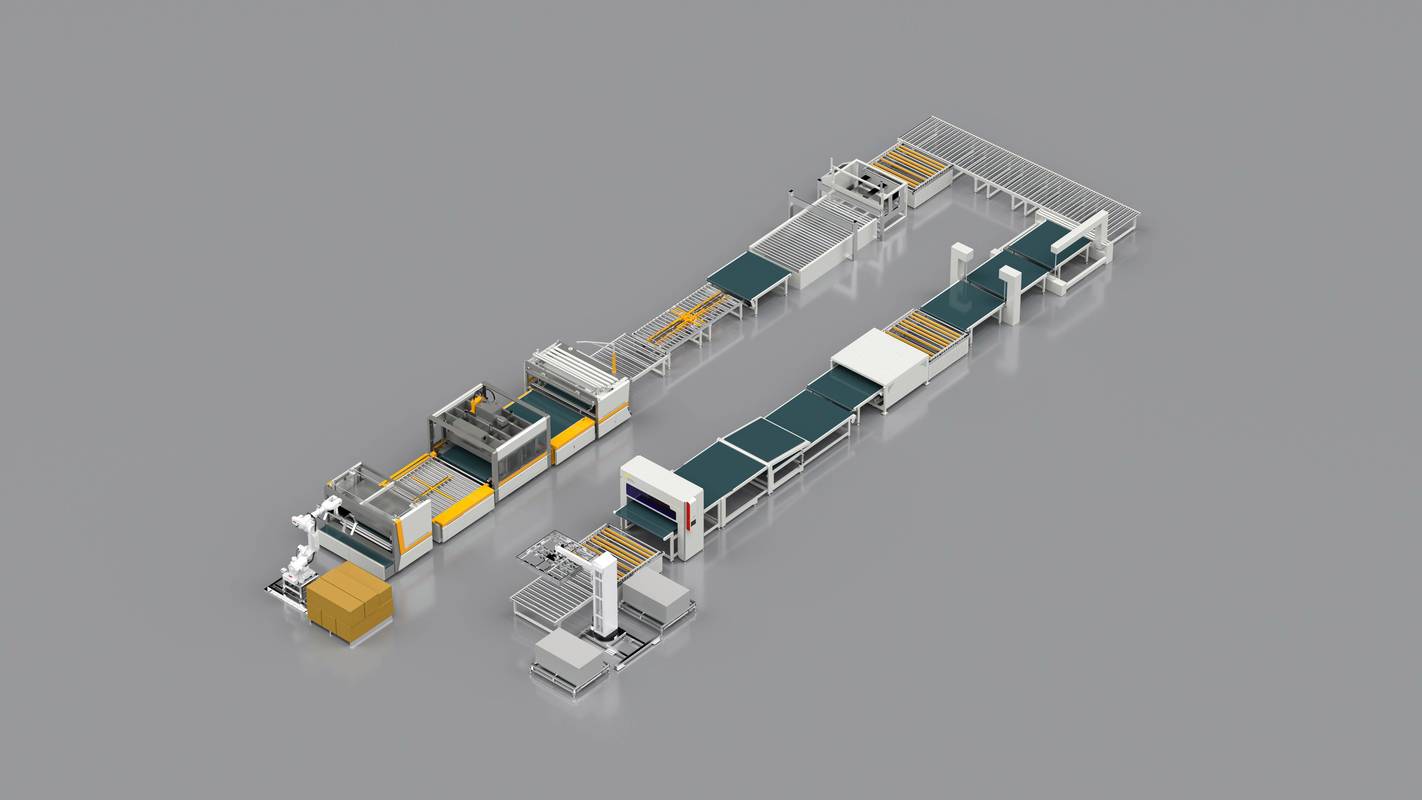 可快速换型自动化生产线工位结构实物图
不过话说回来,很多客户一开始还嫌我留空间是浪费,说我多算面积多要钱。
等半年后他们要加新产品,就反过来给我送茶了。对吧?
现在哪还有什么做十年不换的产品?消费电子半年更一次,汽配一年换一次型号,你把线做死了,就是把客户的路堵死了。
留冗余不是浪费,是给整条线留活路。
 忽略人机交互的设计,全是中看不中用的花架子
现在全行业都在喊“无人工厂”,搞得很多人觉得自动化生产线就是要把人全赶走,一点人味都不能有。
放屁。
哪有完全不出异常的生产线?来料有瑕疵,设备出小故障,临时换规格,哪一样不需要人上手?我见过最离谱的设计,把操作按钮装在了生产线最里面的夹缝里,工人要调个参数,得侧着身子挤进去,半天出不来。
还有的设计,为了安全,装了三道互锁安全门,工人拿个不良品都要开三道门,耗五分钟,工人嫌麻烦,直接把安全锁给焊死了,最后出了安全事故,老板哭都没地方哭。
好的自动化生产线设计,永远把人的操作便利性放在设备参数前面,自动化不是取代人,是让人去做更值钱的活。
我们给那条汽配线做设计的时候,把常见故障的报警灯直接装在每个工位的正前方,哪个工位出问题,工人十米外就能看见,换型需要调的几个螺栓,全放在伸手就能摸到的地方,连操作步骤都直接喷在工位旁边的挡板上,新人过来半天就能上手。
之前工厂老线,新人要学一周,还经常调错参数,现在半天搞定。
去年我去那个工厂回访,线长拉着我说,现在工人都愿意上这个新线,原来老线天天熬人,现在上班大部分时间就是盯着异常,处理一下就完了,轻松多了。
今年跑了小二十个工厂,发现一个有意思的事儿,很多工厂宁愿花大价钱买进口设备,却不愿意在设计阶段多花点心思磨细节。
其实自动化哪有那么多玄学,你蹲在车间待三天,跟工人聊一聊每个工序要花多少时间,会出什么异常,设计出来的线就不会差到哪去。
那些坐在办公室里靠参数堆出来的设计,早晚要在车间里翻车。
别上来就堆设备,先算「线平衡率」的账
之前接触过一个东莞的客户,花了近八百万进口了六台机器人做组装线,投产第一个月产能就达不到设计要求的七成,差点把老板愁得睡不着觉! 查来查去,根本不是设备的问题,是设计的时候根本没算各工位的节拍差。上游上料工位一分钟出12件,下游焊接工位一分钟只能出9件,中间缓存区做的又小,没半天就堆得连叉车都开不进去。 说白了,设计师满脑子都是“我用了最好的机器人”,根本没掰着手指头算每个工序的实际耗时。自动化生产线工序节拍平衡分析表
线平衡率直接决定了整条线的实际产能,很多新手设计师不知道,只要线平衡率低于85%,你用再贵的设备都是白扔钱。
我们当时给那个汽配厂做调整,没换设备,只是把两个耗时久的工序拆成了四个工位,又调整了上料的节奏,直接把线平衡率拉到了92%,产能一下提了32%。
就这么简单。
很多人偏不这么干,上来就堆高端设备,追求参数好看,最后钱花了,活没干出来。
留冗余,才是自动化生产线设计的隐形核心
说实话,我见过最多的废线,不是设备坏了,是生产线跟不上产品迭代了。 三五年前设计的线,那时候只做一款爆款产品,现在产品换了尺寸,改了工艺,整条线装的固定夹具全用不了,拆了重装又是几十万,扔了又可惜,放着占地方。 我做设计有个死规矩,不管客户给的预算多紧,必须留15%以上的调整冗余,工位间距多留半米,滑台导轨多留二十公分行程,底座上提前打好备用的安装孔。 别小看这半米,下次换产品,你不用动整条线的地基,直接调整工位就行,能省几十万的改造费。可快速换型自动化生产线工位结构实物图
不过话说回来,很多客户一开始还嫌我留空间是浪费,说我多算面积多要钱。
等半年后他们要加新产品,就反过来给我送茶了。对吧?
现在哪还有什么做十年不换的产品?消费电子半年更一次,汽配一年换一次型号,你把线做死了,就是把客户的路堵死了。
留冗余不是浪费,是给整条线留活路。
忽略人机交互的设计,全是中看不中用的花架子
忽略人机交互的设计,全是中看不中用的花架子
现在全行业都在喊“无人工厂”,搞得很多人觉得自动化生产线就是要把人全赶走,一点人味都不能有。
放屁。
哪有完全不出异常的生产线?来料有瑕疵,设备出小故障,临时换规格,哪一样不需要人上手?我见过最离谱的设计,把操作按钮装在了生产线最里面的夹缝里,工人要调个参数,得侧着身子挤进去,半天出不来。
还有的设计,为了安全,装了三道互锁安全门,工人拿个不良品都要开三道门,耗五分钟,工人嫌麻烦,直接把安全锁给焊死了,最后出了安全事故,老板哭都没地方哭。
好的自动化生产线设计,永远把人的操作便利性放在设备参数前面,自动化不是取代人,是让人去做更值钱的活。
我们给那条汽配线做设计的时候,把常见故障的报警灯直接装在每个工位的正前方,哪个工位出问题,工人十米外就能看见,换型需要调的几个螺栓,全放在伸手就能摸到的地方,连操作步骤都直接喷在工位旁边的挡板上,新人过来半天就能上手。
之前工厂老线,新人要学一周,还经常调错参数,现在半天搞定。
去年我去那个工厂回访,线长拉着我说,现在工人都愿意上这个新线,原来老线天天熬人,现在上班大部分时间就是盯着异常,处理一下就完了,轻松多了。
今年跑了小二十个工厂,发现一个有意思的事儿,很多工厂宁愿花大价钱买进口设备,却不愿意在设计阶段多花点心思磨细节。
其实自动化哪有那么多玄学,你蹲在车间待三天,跟工人聊一聊每个工序要花多少时间,会出什么异常,设计出来的线就不会差到哪去。
那些坐在办公室里靠参数堆出来的设计,早晚要在车间里翻车。