制造车间摸爬10年,我见过真正的批量生产优化,从来不是砍人头
别拿“降本”当批量生产优化的唯一目标
很多人提起优化,第一反应就是砍人工、换设备、压供应商价,仿佛不把成本砍到骨头里就不叫优化。
我见过浙江台州一个做注塑的小厂,老板听了培训课回来热血沸腾,硬把每条线五个工位砍成两个,要求工人连喝水都掐着表,结果不到半个月,出残率从原来的1.2%升到4.7%,上个月退回来的残品堆了半个仓库,退货加罚款,比省下来的人工钱多了三倍。
说实话,这不是优化,这是瞎折腾。
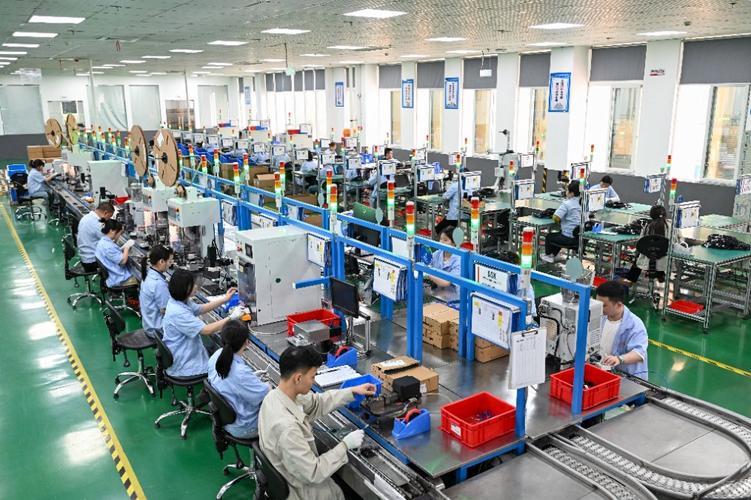 汽车零配件生产线批量生产优化对比图
不过话说回来,真能沉下心找浪费的企业,十个里面找不到两个。批量生产优化的核心从来不是砍什么,是找浪费——换模等料的等待浪费,同一工序反复调整的调整浪费,残次品返工的浪费,堆在仓库落灰的半成品库存浪费,都是白白扔掉的钱。
前年我帮朋友调一条手机保护壳的生产线,原来换一次模具要47分钟,一天换三次款,等于小半天停线没事干。我们没买新设备,也没裁人,只是把预调试模具的工位挪到了线边,把常用模架统一改成了标准尺寸,换模时间直接降到12分钟。一天多出来两个半小时的有效产能,没多花一分钱人工,当月产能直接涨了18%,残率还降了0.8个点。
这才叫干实事。
小批量多品种时代,批量生产优化得换逻辑
原来做生产,都讲究做大批量降单位成本,一个款卖两三年,一次做十几万件,摊下来每件成本当然低。可现在呢?这种好事越来越少了。客户要几十个款,每个款几百件甚至几十件,你还攒批量,攒到天荒地老,交期拖得客户都跑了。
我前段时间去东莞虎门一个做服装印花的工厂,老板就碰到这个问题。原来他按颜色排单,把同颜色的订单攒够一整批再开工,结果小订单动不动要等三五天,客户天天打电话催,好多单都丢了。有人给他出主意,让他花几百万上全自动数码印花机,他那几年生意不好,拿不出这么多钱,急得掉头发。
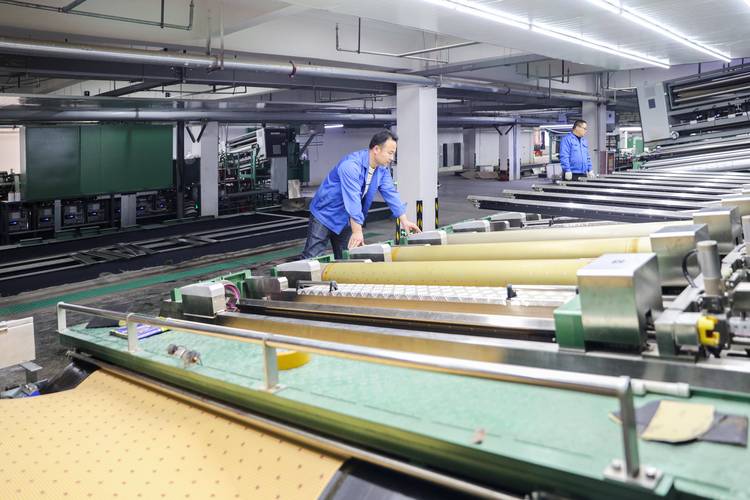 模块化服装印花生产线换线优化实拍图
最后我们给他改了什么?说出来你可能不信,就是把排单逻辑改了,把原来固定的印台改成了可快速移动的模块化。原来换一次款要整线调半小时,现在只要挪一下印台,换个网版,五分钟搞定。原来一天最多换8次款,现在一天换25次都不赶。交期从平均4天降到1天,小单还能涨10%的单价,因为同行接不住,他能接。
很多大厂其实早就转了思路。宁德时代前段时间披露的产线优化数据,就是把原来百公里级的大电池模组生产大批次,拆成了十台一组的小批量,每个批次直接跟着终端订单走,半成品库存直接降了三成,光仓储成本一年就省了好几个亿。
原来的逻辑是做大批量降单位成本,现在的逻辑是缩小批量降综合成本,差了几个字,完全是两个路数,天差地别。
真正能落地的优化,都是从边角抠出来的
 真正能落地的优化,都是从边角抠出来的
现在打开行业媒体,全是动辄几百万上千万的智能工厂项目,全是AI排程、全自动无人车间,搞得很多中小企业老板以为,不花几百万就做不了批量生产优化。
哪有这回事?我认识一个在美的做了三十年冲压的老师傅,去年给一条冰箱门生产线做优化,就是把原来放原材料的货架,从线尾挪到了工人伸手就能够着的地方。原来工人每次拿料要走三步,一天下来走八千多步,现在站在原地就能拿料,每个小时多做八个冰箱门,一年下来多做了一万两千多台。算下来成本多少?就花了两百块钱改货架的膨胀螺丝钱。
你说夸张吗?一点都不。优化哪有那么多高大上的说法,就是把每一分钟、每一块钱的浪费都抠出来。
我见过最离谱的案子,是广东中山一个做五金锁具的厂,老板听了忽悠,花两百万上自动化上下料设备,结果装完才发现,原来的下料模具精度不对,每天生产出来的零件有一成要返工,最后还是把自动化设备停在角落吃灰,回头花八万改了下料模具,问题直接解决了。你说冤不冤?
很多人搞反了顺序。不是先买最贵的工具,再找问题,是先把现场的问题找出来,再选合适的工具。批量生产优化,从来不是给老板做面子工程,是给车间提效率,给公司赚利润。
好多人急功近利,张嘴就是半个月降本20%,三个月产能翻番,都是割韭菜的噱头。真正的优化,就是今天改个换模流程,明天挪个物料架,后天调个排单顺序,一点点攒,半年下来,产能涨个两三成,成本降个一成多,那都是非常漂亮的成绩了。
批量生产这活,玩的就是细功夫。谁肯沉下心蹲在车间找问题,谁就能拿到别人拿不到的结果。就这么简单。