精密加工技术:卡我们脖子的,远不止光刻机一台机器
为什么说精密加工技术是制造业的隐形天花板
大家平时聊高端制造,眼睛全盯在光刻机上,好像搞定光刻机就搞定了一切。真不是这么回事。光刻机的镜头支撑框架,得靠精密加工磨出来吧?芯片封装用的模具,公差大了0.1微米,整个晶圆直接报废。还有新能源汽车的IGBT模块,散热基板的平面度差1微米,用不了半年就会过热烧穿。
说实话,很多人根本不知道,我们现在能造大飞机、能造空间站,核心卡脖子的环节里,精密加工技术一直排前三。
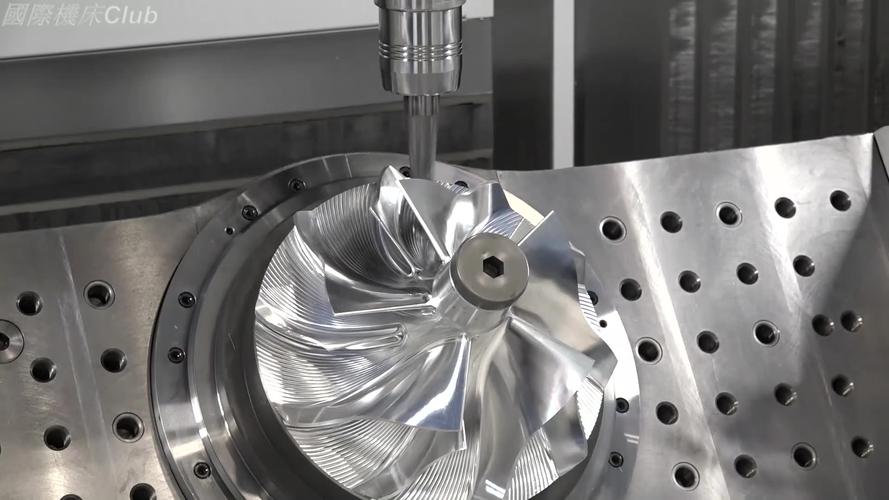 五轴联动机床加工航空发动机叶片
那个加工厂老板跟我吐槽,他们接航天院所的发动机叶片订单,前前后后要走七十多道工序,最后一道公差要求0.1微米,国内能稳定达标的机床,手指头都能数过来。想买进口的最高精度款?人家不卖,卖给你的都是锁了精度的降级款,你想开更高精度,要加三倍钱还得签协议,明确不能用在航空航天项目上。
说不窝火是假的。
最近两年国内精密加工技术的突破,比你想的要多
不过话说回来,这两年国内的进展真的超出我预期。去年看哈工大发布的成果,他们研发的非球面光学零件超精密磨削技术,把面形精度做到了优于10纳米,放在五年前,这个级别的零件只有德国蔡司能批量供应,现在国内已经能给大口径天文望远镜稳定供货了。
不止国家队,民营企业也追上来了。广东东莞一堆做消费电子结构件起家的工厂,现在转做半导体设备的精密结构件,已经有好几家拿到了中芯国际的供应商代码。
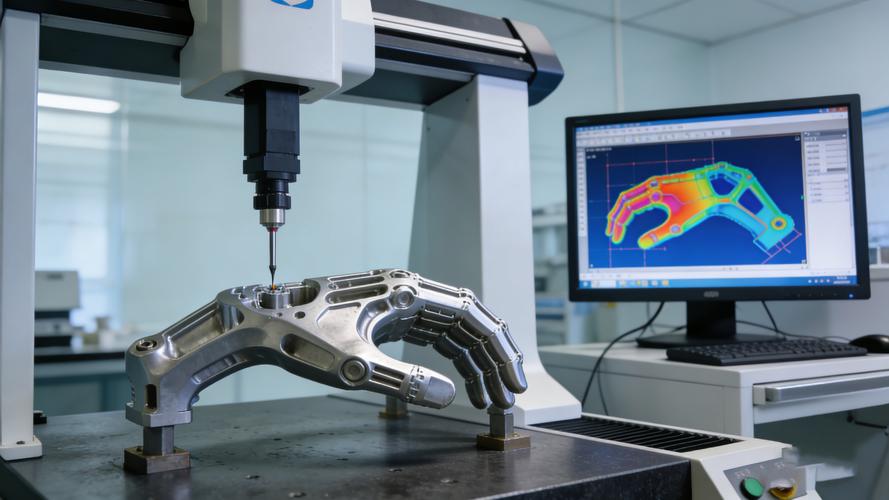 纳米级精度超精密加工零件三坐标检测现场
别觉得这些都是实验室里的黑科技,跟普通人没关系。你现在揣在兜里的5G手机,里面的射频滤波器陶瓷底座,就是精密加工出来的,五年前全靠日本进口,现在国内产能上来之后,价格直接降了七成,手机才卖得越来越便宜。还有新能源汽车的减速器,里面的齿轮精度差一级,行驶噪音大三分,使用寿命少三年,现在国内的精密滚齿工艺已经做到了国标最高的3级精度,以前只有日本能做,现在国内大半新势力车企都换成国产齿轮了。
很多人吐槽说,我们的精密加工都是靠进口机床,根本没有自己的技术。这话真的不对。机床是加工的平台,加工工艺才是魂。同样一台进口五轴机床,日本资深师傅加工出来的叶片寿命,比新手调出来的高30%,不是机床的问题,是走刀路径、切削参数、温度补偿这些细节,都是人家攒了几十年的经验,根本不外传。这两年国内院校和企业一起搭了自己的工艺数据库,把几百种材料、上千种精度要求的参数都摸透了,现在不少民营企业的加工水平,已经比用同型号进口机床的台湾工厂还高,你说厉害不厉害。
精密加工技术接下来要啃的硬骨头是什么
 精密加工技术接下来要啃的硬骨头是什么
现在我们能做出来单个达到精度要求的顶尖零件,最大的短板,是做不出批量稳定达标的高精尖零件。你在实验室里花一个星期磨一个合格样品,不难,难的是一天生产一百个,每个的公差都稳定控制在0.1微米以内,误差不飘。
这背后要解决的问题太多了。比如加工环境,车间温度变化一度,零件热胀冷缩,误差就超出要求了,现在国内高端厂房能做到恒温正负0.1度,这个已经追上国际水平了,但加工过程中的在线检测传感器,大部分还是靠进口,价格贵不说,还随时可能被断供。
还有刀具。加工碳化硅陶瓷基复合材料这种新材料,硬度是普通钢材的好几倍,普通刀切两下就废了,现在我们的刀具基体材料已经跟上了,但表面涂层技术还有差距,进口刀具能连续用8小时,国产的大多只能用4小时,摊到每个零件上成本就上去了。
最容易被忽略的,是人才。做精密加工的老师傅,听机床转动的声音就知道刀有没有歪,手调参数比AI算出来的还准,这种本事是几十年蹲在车间磨出来的。现在年轻人愿意进加工厂熬的太少了,断档挺严重。不过现在也有了新办法,把老师傅的经验录入AI辅助系统,新手也能调出接近老师傅的参数,也算补上了一部分缺口。
上次那个骂我踩了切削液的加工厂老板,最近刚订了一台国产的五轴联动机床,价格比同精度进口款便宜一半,精度指标一点不差。他说再熬三年,要把车间里那几台进口老机床全都换掉。 我信他。毕竟从啥都没有到能跟人家掰手腕,我们走了几十年,还差最后这几步吗?