小批量试制:科研人的噩梦,还是救赎?
我见过太多死在这个环节的项目。真的。实验室里牛得不行,数据漂亮,论文发了一圈,结果一进小批量试制——塌方。公差乱跳,良率惨不忍睹,成本比预算高了五倍。然后就没有然后了。说到底,小批量试制是个照妖镜,你那光鲜的科研成果,是骡子是马,拉出来一遛就知道。
有个做微流控芯片的团队,设计稿画得跟艺术品似的,流体仿真完美收敛。结果首批50片出来,通道堵了三分之一。究其原因,是注塑工艺的模温控制根本没吃透。他们盯着电脑屏幕叫嚣“这不科学”的时候,车间老师傅点根烟飘过来一句:实验室那套,在这里不作数的。 咽得下这口气的,才算踏进了工程化的门。
为什么必须硬着头皮做?不做行不行
很多人——包括当年的我——都有这个疑问。拿了样品去拉投资不香吗?PPT上画个大饼不轻松吗?为啥非要烧钱烧时间搞这个破试制?因为跳过这一步的代价,是后续批量报废,以及投资人彻底拉黑你。 没有例外。
我跟你讲个事。去年有个生物降解材料的项目,天使轮融了三千万,欢天喜地直接开模量产。结果你猜怎么着?材料在小料斗里老化了,注塑出来全是银纹。他们根本没在试制阶段摸过材料的流变窗口。最后模具全废,产线停工,创始人现在在朋友圈卖保险。这就是躲开小批量试制的下场。
 小批量试制车间注塑机调试场景
试制里的那些坑,踩过才懂
首先,工装的柔性根本是个伪命题。销售最爱跟你吹,“我们的产线可重构,换线只要半小时”。但你要试制三五种不同构型的样机,光是治具的微调就能搞死人。螺丝拧了又拧,铝板切了又焊,最后你发现,所谓柔性产线,全靠钳工师傅的硬功夫撑着。有时候——哎——真的就是,一个经验老到的钳工比什么MES系统都管用。这话说出来政治不正确,但它就是事实。
还有供应链的苦。你量太小了,供应商连搭理你的兴趣都没有。你捧着十万块钱求人家开次炉,人家说“我们这个月排满了,你这种单子自己想法子吧”。这时候你才明白,小批量试制最大的技术难题,其实不是技术,是你压根买不到你要的料。 于是只好找现货,改设计,委曲求全。图纸上那个精妙的倒角,最后被削平,不是强度够了,是实在找不到愿意做R0.3刀路的作坊。
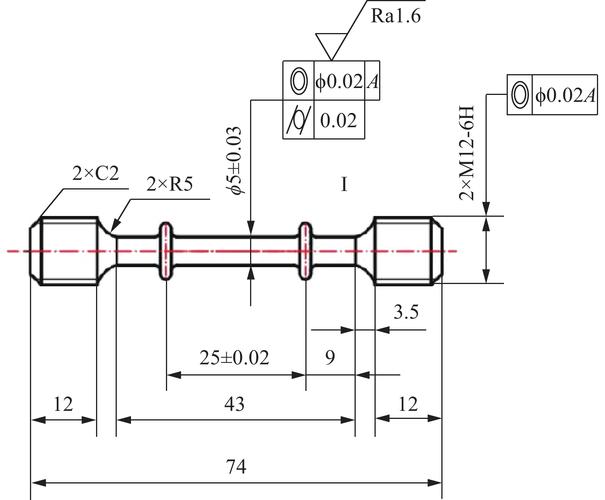 科研人员检查试制样件尺寸
破局的路子,可能有点野
最近行业里有些新动静。比如利用分布式制造,把试制需求拆碎,撒给一堆小微型云工厂。说白了就是滴滴版的车钳铣刨。我在深圳见过一个团队这么搞,他们做无人机电机的试制,需要五轴加工的小叶轮,传统供应商报60天交期,他们拆了图档发到东莞三个小作坊,十一天出货,精度居然不差。所以很多时候,困住我们的不是工艺本身,是那些大厂死板的流程和傲慢。
另一个思路——这可能有点激进——直接用批量件的产线来做试制。乍一听荒唐,但你想,如果试制手段和量产手段从娘胎里就分家,那你试制验证出来的数据,有什么意义?我在苏州见过一条共享打样线,企业可以租赁时段,用真实的量产级设备跑小批量。这模式要是推广开,大批科研项目就不用死得稀里糊涂了。不过目前收费贵得离谱,盼它降价。
还有个更切实际的:好好用仿真,但别迷信它。仿真就像导航,能指个大概方向,可坑洼是你自己轧上去才感觉到的。所以,小批量试制一定要预留“摸黑”的时间——允许工艺人员在可控范围内犯蠢,允许废品率暂时高于上帝。因为那些废品里的信息,比你在办公室开十次会都有用。
写到这,我忽然想起那个做微流控的团队后续。他们没死。赌气吞了几十片废品,熬了两个月,把工艺窗口控到了±0.3℃,现在良率稳定在92%。所以小批量试制啊,终究是淬炼。撑过去,你就不是实验室的花瓶了。撑不过去,也不是世界末日,乖乖回去接着搞基础研究,别出来祸害产业界。