凑够两千件再换模:批量生产优化里最贵的那个念头
凌晨一点四十。注塑车间。
一台250吨的机器停着,模具吊在半空,两个师傅蹲在地上拆水路快接头。车间主任过来瞄了一眼,说了句:再憋一憋,凑够两千件再换。
当天这台机排了三个料号。每个料号的实际需求,五百来件。为了凑那个“两千”,中间那批多做了六百多件,码在栈板上贴黄标,一直躺到第二个月才出货。
这大概是批量生产优化里很日常、也很贵的一幕。批量的决定权往往不在工艺工程师手里,而在一个怕麻烦的班组长嘴里。
话说回来,谁不怕麻烦。
 注塑机模具快速换模现场操作图
批量是一根跷跷板,不是在找一个“越大越省”的数
 批量是一根跷跷板,不是在找一个“越大越省”的数
只要你算过经济批量(EOQ,Economic Order Quantity),就会发现这个公式长得挺朴素:批量越大,摊到每件上的换型成本越低;批量越大,压在库房里的资金、场地、贬值风险越高。两条曲线一交叉,交叉点就是公式给出的答案。
课本到这儿就停了。
现实里要命的地方在于——EOQ 把换型成本当成一个常数。可它根本不是。你换个模具要47分钟,那换型成本就高,公式就会推着你去做大批量。你要是能把47分钟压到11分钟,同一套公式算出来的结果,会当场掉一个数量级。一千八百件,变成四百件。
所以批量生产优化的真正杠杆,不在批量本身,在换型。
那47分钟,其实大半是可以挪走的
我在一个汽配厂待过一阵。冲压线上换模,原来一轮47分钟:找扳手、找吊具、等叉车、拆管路、调行程、试首件。班长们理直气壮:这能不慢吗。
后来做了件很土的事。拿手机把换模全程拍下来,一分钟一分钟地回放,把动作分成两类:一类必须停机才能做,一类停机之前或之后也能做。
这就是快速换型(SMED,Single-Minute Exchange of Die)的核心。名字听着玄,其实就是把“内作业”往“外作业”搬。
模具提前用备料车推到机边——外。吊具、扳手、垫片按顺序摆在工具板上——外。管路改成快插接头,一按就脱。行程参数存成配方,一键调出,不用手动摇。
真正剩下的停机动作只有:拆、吊、落、锁、验。
一轮下来,47分钟掉到11分钟。原来的师傅还有点不适应,说这也太快了。
快,才有资格谈小批量。
 SMT贴片机换线备料车现场照片
批量大,为什么反而更慢
 批量大,为什么反而更慢
这里有个反直觉的东西,叫利特尔法则。别被名字吓到,它说的其实是句大白话:
车间里的在制品数量 ÷ 每天的出货量 = 一件产品平均要待多久。
假设车间里常年堆着3000件在制品,每天出250件。那就是12天。你就算把每台机器的节拍优化到飞起,只要在制品不降,这12天动都不动。
大批量干的正是这件事——它把在制品堆起来。堆起来的东西不会自己走。它们排队等下一道工序,等班组交接,等质检,等叉车,等一个不知道什么时候才来的订单。
那批多做出来的六百件注塑件就是这么躺着的。它占了栈板,占了库位,占了一笔钱,还占了一个“这料号已经做过了”的心理位置——下次真来急单,班长下意识就想“那批还有货”,结果去翻箱子,翻半天。
批量降下来之后,那个厂的在制品从三周出头压到四天左右。领料频次一下子翻了,仓库抱怨得不行。后来配了水蜘蛛——就是专职按固定路线循环送料的小车和配送员,一趟跑好几站,这才顺过来。批量变小从来不是孤立的一刀,它会连着一串东西一起动。
有些批量,你动不了
前面说得挺爽,但得泼盆冷水。
不是所有工序都能小批量。电镀槽、阳极氧化、热处理炉、发酵罐、高炉、水泥窑——这些地方的批量下限是物理和化学定的,不是管理定的。
举个具体的:铝件的阳极氧化。一挂具上去,就是那么多件。挂少了电流密度不对,膜厚不均匀;挂满了才划算。你要说“一件一件氧化”,那是笑话。
还有染色缸、浸渍线、烧结炉。开一次机,能量成本就在那儿摆着,你拆不碎。所以批量生产优化里有个常被忽略的边界意识:得先分清工序是“可拆批”还是“不可拆批”。冲压、注塑、机加工、贴片,属于可拆的,你随便切。热处理、表面处理、窑炉类,属于不可拆的,你只能在它上游或下游去切,让它尽量满着走、别空烧。
硬把不可拆的工序往小批量上拧,出来的不是效率,是废品。
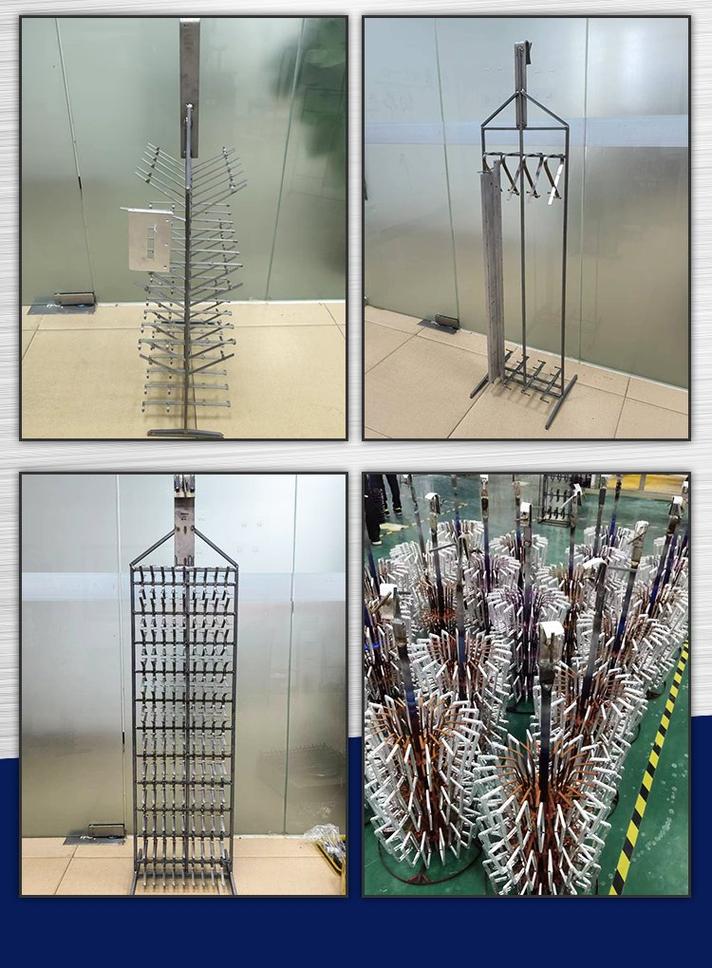 阳极氧化生产线挂具批量装挂现场图
比批量数字更重要的,是它能不能动
踩过几次坑以后,我的看法变了一点。
批量生产优化,目标不是找到某个神奇的批量数字,而是让这个数字可调。需求稳、换型贵,那就大一点;需求碎、交期急,那就小一点。这个月小,下个月大,没什么不妥。
真正的毛病是把批量写死在ERP里。某个计划员当年拍了回脑袋,输了个“最小批量800”,从此五年没人动它。那张表就成了化石。需求早变了,设备早换了,那个800还在那儿发号施令。
还有一个坑:指标。很多厂考核设备综合效率(OEE),换型时间被算作停机损失。班长为了保数字,死活不愿意停机上模。指标会塑造行为,只是不一定塑造你想要的那种。
对冲的办法很土:把换型单独拎出来考核,鼓励停机换模。换型快了,给奖励。听着别扭,但真管用。
对了,还有首件。批量降到四分之一,意味着换型次数翻四倍。首件调试的废品也跟着涨。你不把首件确认时间一起压下去——靠定位销、快换夹具、参数配方一键调用——那小批量省下来的钱,会被废品吃掉一大块。这是很多人做完SMED之后不敢调批量、或者调了又退回去的真实原因。白忙。
那台注塑机的模具最后还是换下来了。凌晨两点二十。第二天早会上,班长说昨晚亏了,换了两次模。我问他,那你多做的那六百件,现在在哪儿。他没说话。
批量是车间里一个不起眼的旋钮。拧它的人,最好知道它后面连着哪几根线——换型、在制品、现金流,还有人的习惯。