树脂蜡模、窑温和一双老手:现代手工艺技术到底改了什么
凌晨一点四十,南京城南,一间不到二十平的小作坊。
炉子刚关。石膏模还在往外冒白气,我用铁钩把坩埚拨出来,银水是那种亮得刺眼的橙色,像被烧化的橘子糖。倒进铸道,几秒钟的事。然后就是等。
等的时候我老想一个问题——这根细细的铸道里,到底有多少是手,多少是机器。
因为那枚银戒的蜡模,不是我雕的。是我前天下午在电脑上排好版,丢给一台DLP光固化打印机,它一层一层给我长出来的。每层五十微米。四个小时。
先别急着说机器取代了手
失蜡铸造这东西,老得不能再老。埃及人玩,商周人也玩。原理朴素得很:先用蜡做出一模一样的零件,外面裹上耐火石膏,加热,蜡流走,石膏里就留下一个空腔。然后往里灌金属。
所以整条流程的命门在一开始——蜡模做得多准,最后的银件就有多准。
老办法靠手。拿蜡块削,拿蜡线盘,拿小刀刮。一个熟练师傅,一天做三五个复杂件没问题。但有个坎儿过不去:你要做第二件、第三件、第一百件一模一样的东西,就得先翻橡胶模,再用蜡注射机打蜡。翻模这一步本身就有误差,模具用久了会老化,蜡的收缩率还得靠经验补。
现在呢。数字模型直接打印出树脂蜡模。想改?改文件。想做二十个不同尺寸的圈口?十分钟的事。
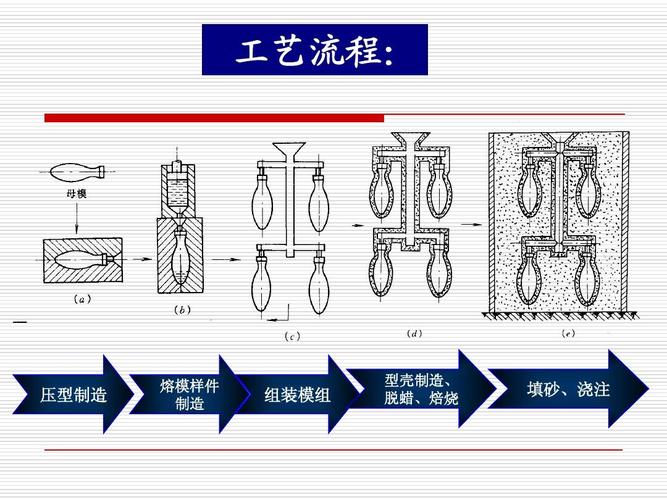 DLP光固化3D打印树脂蜡模失蜡铸造工艺流程示意图
但我得说,这玩意儿刚进作坊那几年,闹的笑话不少。
误差不是敌人,它是原料
新手最容易踩的坑,是把3D打印当成精确到不用管。
不是的。打印出来的树脂件,和最终银件之间,要经过至少三次尺寸变化:树脂固化收缩、石膏膨胀、金属冷却收缩。银的线收缩大概在百分之一点五上下,具体看牌号和壁厚。你不补,做出来的戒指就是小一圈。
我第一年不知道,一口气打了一版十个圈口,浇出来全部卡不进去。那感觉……像烤了一整炉全是塌的蛋糕。
后来学乖了。在软件里缩放,按不同部位给不同补偿量。厚的地方多补,细的地方少补。听着挺科学,其实一半靠算,一半靠记。我有个小本子,密密麻麻写着“这批银料缩水大,多给0.3”之类的鬼话。别人看不懂,我自己看得懂。
还有树脂残留。这是硬伤。
普通光敏树脂烧不干净,石膏腔里留灰,银水一冲,气孔就来了,成品表面一片小麻点。我吃过一次大亏——一批十二个吊坠,废了九个。所以现在只用可铸树脂,灰分残留标称在百分之零点零几,焙烧曲线还得拉得特别慢,不能急。
 首饰失蜡铸造石膏模焙烧温度曲线与树脂灰分残留关系图
说到曲线,这才是真有意思的地方。
把老师傅的眼睛,翻译成一行行数字
焙烧炉的温度曲线,是失蜡铸造里最像玄学的一环。
老师傅怎么看?看火色。看石膏模从白变粉、再变暗红,听炉子里的声音。什么时候该慢,什么时候能冲,全在眼睛里。你问他多少度,他可能说“差不多八百吧”,然后补一句“你得多看”。
问题就在这儿。这套东西没法教,也没法复制。换个人、换个炉子、换个天气,全变。
现在的做法是把曲线固化成程序:室温到一百五十度,每小时升一百;一百五到三百度,慢,每小时六十,让树脂慢慢分解;三百到七百度,可以快一点;保温,再随炉降温。
听着很教条对吧。其实不是。这套曲线本质上是把经验变成了可复现的输入参数。你可以争论某一段升得快了慢了,但你至少有了一个能讨论的对象。
我认识一个做铜器的老哥,坚持不用程序,就守着炉子看。他做的东西是真稳。但他一年只能做那么多,多一件都做不出来。这不是手艺不行,是方法把产量锁死了。
所以我的看法挺明确——手工艺里那些手感,不是不能数字化,是以前没人认真去测。测了你会发现,很多感觉背后是硬邦邦的物理:热传导、相变、应力释放。
被吹过头的部分,也得说说
这几年“数字手工艺”这个词被用得太顺口了。我挑几个真误区。
一是“打印精度高,成品精度就高”。打印机的XY精度和Z轴层厚是两码事。层纹在侧面会造成肉眼可见的台阶,五十微米一层,叠在弧面上就是一圈一圈细密纹路。这个必须手工磨掉。砂纸从四百目打到两千目,转角处不敢用力,一用力就塌。
所以最后那半小时的手工,谁也省不掉。不是矫情,是真没法省。
二是“小批量成本一定低”。不一定。打印一件树脂和翻一个橡胶模,哪个划算看数量。做三五件,打印赢;做三五十件,橡胶模反而便宜。很多人没算这笔账,以为数字化就等于便宜,结果单件成本比传统做法还高。
三是“设计自由了,就能随便做”。设计自由是真的,但铸造有它的脾气。太细的支撑浇不满,太厚的截面缩孔,封闭空腔排不出气。不是建模软件不让你画,是银水不答应。
这三条,我踩过不止一次。说实话,每次踩完都挺烦的,但也确实长记性。
手去哪儿了
回到最开始那个问题:一根铸道里,有多少是手。
我觉得答案是——手没走,它只是挪了个位置。
以前手在蜡上,现在手在参数上、在打磨上、在判断上。同样是打磨,我得看出来哪一块是缩孔,哪一块只是氧化皮,处理方式完全不同。这种判断,机器给不了。
还有改款。客户说“圈口还是大了点,但我想保留这个肌理”。这时候你要改的不是模型尺寸,是整个铸造方案——壁厚变了,浇口位置要不要挪,缩水补偿要不要重算。这是一整套链式决策,不是点一下缩放百分之九十七就完事的。
 手工打磨抛光银饰铸件表面肌理特写
上个月做了件挺得意的东西。一个仿老银锁的挂件,主体是打印的,但锁面上那种旧旧的锤痕,是我拿小锤一点点敲出来的。打印件太规整,规整得没味道。敲完再轻微氧化,擦亮凸起,那个“旧”就出来了。
这件东西卖得不算贵。但我知道它是什么——数字的骨架,手工的皮。
有人问我,这算不算传统手工艺。
我说算,也不算。它用的是老办法的核心逻辑(失蜡铸造几千年没变),换的是中间几道工序的输入方式。硬要说的话,更像一次方言的转写:意思还是那个意思,但换了套字。
写着写着炉子那边响了。石膏模裂了一条缝,正常,排气用的。该开炉了。
银水凉了七分钟,这个时间我算是摸准了。早了,铸件里会有缩孔;晚了,浇不足。
七分钟。多一秒少一秒都不行。
你看,最后还是回到手上。