铺层角度差5度,零件就废了?聊聊复合材料技术里常被低估的层间那点事
去年在车间碰到一件事。一个刚转岗的工艺员,盯着图纸上的一处铺层角度,嘀咕了一句:±45改成±30,不都是斜着铺吗,能差多少?
结果固化完,超声C扫描一出来,拐角区域一片红。不是大面积分层,是那种稀稀拉拉、像撒了芝麻一样的层间缺陷。老师傅拿手一摸,没说话。那哥们脸都白了。
先别急着怪树脂,裂纹往往从层间开始
很多人刚开始接触复合材料技术,注意力全在纤维上。碳纤维、玻璃纤维、芳纶……强度多高、模量多大,参数背得滚瓜烂熟。可零件真坏了,裂纹常常不走纤维,走层间。
为什么?因为层压板是一层一层叠出来的。每层纤维方向不同,层与层之间靠树脂粘着。面内方向,纤维扛着;厚度方向,基本靠树脂和一点点界面性能撑着。你把它想成一摞纸。正面撕,费劲。侧面一撬,哗啦就开了。对吧?
层间剪切强度,是复合材料层压板很容易被忽视的短板。它不是某个单一参数,跟树脂韧性、纤维表面处理、固化工艺、铺层顺序都有关系。图纸上写个T700、写个环氧树脂,不代表层间就稳了。
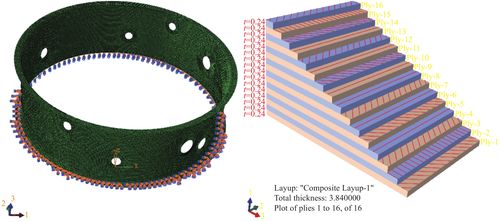 航空碳纤维复合材料层压板铺层角度与层间剪切示意图
更麻烦的是,层间缺陷不一定在出厂检验就露头。有时候零件装上去,打了个孔,拧了颗螺栓,或者被工具轻轻磕了一下,层间微裂纹才开始扩展。你看表面,光溜溜的。里面已经像千层酥掉渣了。
铺层不是叠被子,角度和顺序都在偷偷较劲
铺层设计这件事,外行看是“一层一层叠”,内行看是“让哪一层先受伤”。
0度层负责轴向刚度,±45度层扛剪切,90度层控制横向开裂。你把±45改成±30,面内剪切刚度变了,层间剪应力分布也跟着变。拐角、台阶、螺栓孔旁边,应力集中本来就复杂,角度一变,有些位置可能直接进入层间失效的敏感区。
铺层顺序同样关键。两个相邻层角度差太大,层间剪应力容易集中;把相同角度的层挨在一起,又可能让基体横向开裂连成片。这里面没有“万能配方”,只有针对载荷路径的取舍。说实话,很多现场问题不是材料不行,是设计意图和制造现实没对上。
还有一个隐形杀手:固化残余应力。树脂固化会收缩,不同方向的热膨胀系数也不一样。层压板从热压罐里出来,内部已经憋着一股劲。铺层不对称、降温速率控制不好,零件可能一脱模就带着翘曲,层间还藏着微裂纹。你后面再一机加,应力释放,缺陷就冒出来了。
 热压罐固化复合材料层压板铺层铺放现场
我见过一个风电叶片根部的案例。铺层厚度大,层数多,局部区域角度过渡没处理好。运行一段时间后,超声检测发现层间分层从根部圆角往外扩。厂家一开始怀疑树脂批次,换了两批胶,问题还在。后来把铺层顺序和固化曲线一起复盘,才发现是层间剪切和残余应力叠加的结果。不是单一原因——是几个小问题凑一块了。
超声C扫描不是照妖镜,它也有看不见的地方
复合材料技术里,无损检测经常被当成兜底的那道保险。超声C扫描、敲击检测、X射线CT,设备一摆,好像什么缺陷都能揪出来。
真不是!
超声对分层、孔隙比较敏感,但对某些纤维方向、某些闭合型缺陷,回波信号就是模模糊糊。拐角区域、厚截面、多层结构,声波衰减和界面反射能把人看晕。敲击检测更依赖经验,小面积分层敲不出来,大面积脱粘倒是明显。
检测结果不是“有”或“没有”,而是“当前方法能不能看见”。这句话我跟很多新人说过。你看见一片红,别急着判死刑;看见一片绿,也别急着放行。得结合铺层结构、载荷工况、缺陷位置和尺寸,去判断它到底会不会长。
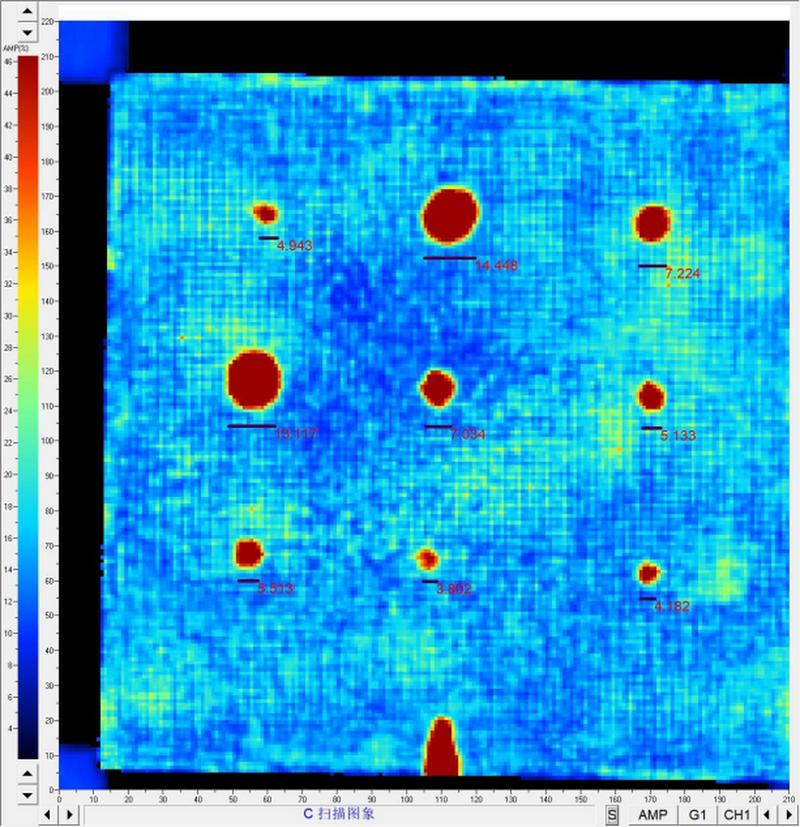 复合材料层压板超声C扫描分层缺陷检测图像
还有一点,冲击损伤特别会藏。工具掉落、维修踩踏、冰雹撞击,表面可能只有一个小凹坑,里面纤维已经断了,层间已经裂了。压缩载荷一上来,这种损伤比什么都狠。所以航空复材结构特别强调冲击后压缩强度,不是没有道理。
复合材料技术的边界:不是越强越好,是知道哪里会先坏
 复合材料技术的边界:不是越强越好,是知道哪里会先坏
干这行久了,会慢慢接受一个事实:复合材料不是“更轻更强”这么简单。它是一套设计、工艺、检测、维修绑在一起的技术体系。你改一个铺层角度,可能动到固化变形;你换一种树脂,可能影响层间韧性;你省一道表面处理,可能让界面变成短板。
所以我现在看复合材料零件,不太爱问“强度够不够”。更愿意问:它打算怎么坏?坏在哪儿?坏了之后能不能检测到?
这几个问题听着不痛快,但现场很管用。因为真正让人头疼的,往往不是材料参数不够漂亮,而是缺陷藏在看不见的地方,等发现的时候,已经晚了。
那天车间里那个工艺员后来把铺层改回去了。没谁批评他。老师傅只说了一句:图纸上的角度不是随便写的,每一层都在替你扛事儿。这话糙,但在理。