创新驱动发展,为什么常常卡在一把刮刀的0.1微米上?
九月底的南京,雨下得没脾气。江宁一条电池中试线里,凌晨两点还亮着灯。涂布机轰隆隆走,浆料像黑芝麻糊一样铺在铜箔上。工程师盯着测厚仪曲线,嘴里嘟囔:又飘了。
飘多少?0.1微米。听上去像笑话。可极片涂布的面密度,差一点,电池容量、内阻、安全余量都跟着晃。
创新驱动发展这个词,在会场里很大,在产线上很小。小到一把刮刀的间隙,小到一次采样延迟,小到一个时间戳有没有对齐。
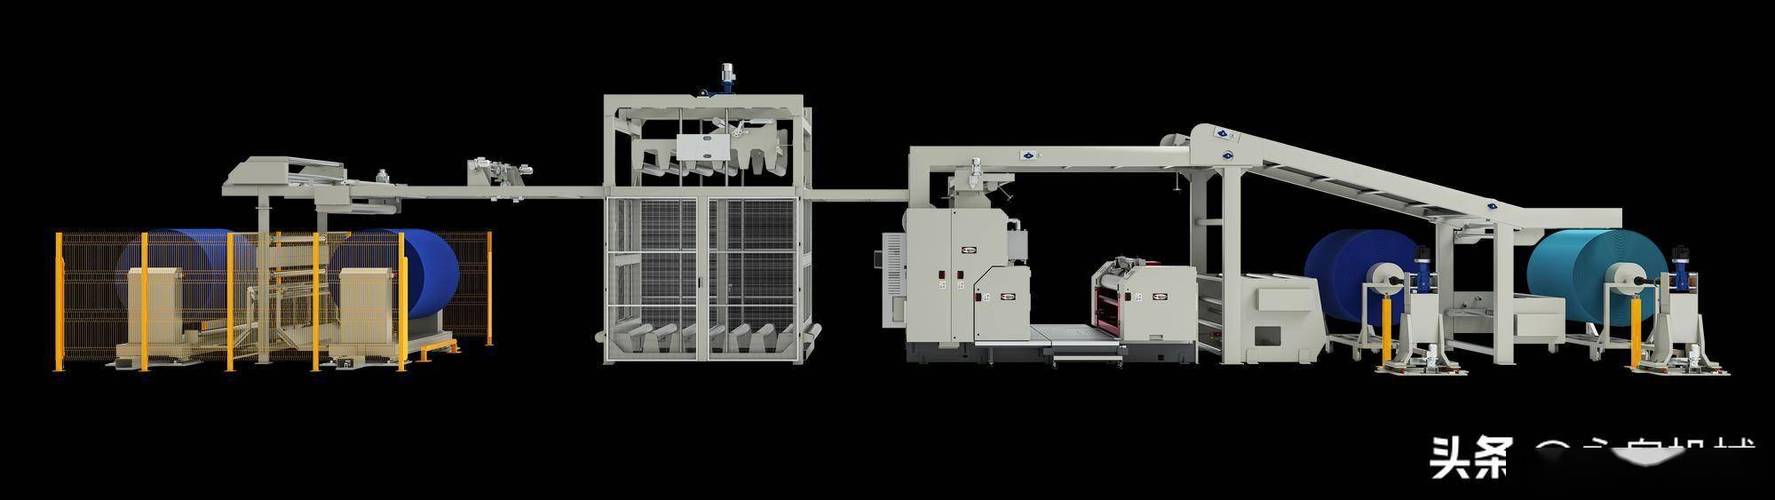 南京动力电池中试线极片涂布机刮刀闭环控制现场图
别急着换设备,先看那层湿膜怎么来的
 别急着换设备,先看那层湿膜怎么来的
涂布不是刷墙。刷墙厚一点薄一点,肉眼能糊弄。极片不行。
浆料从模头挤出,落在基材上,经过刮刀或者狭缝控制湿膜厚度。湿膜进烘箱,溶剂跑掉,剩下干膜。干膜的面密度,直接决定后面碾压、分切、卷绕的脾气。
湿膜厚度大概怎么估?单位时间泵出的浆料体积,除以线速度和涂布宽度。再乘浆料固含量、密度,才接近干膜面密度。公式不复杂,对吧?麻烦在变量都不老实。
泵有脉动。浆料黏度随温度变。线速要升要降。刮刀会磨损。烘箱风场一抖,测厚仪读数也跟着抖。你想靠一个旋钮把厚度按住,基本是拿筷子夹果冻。
所以产线常见两种状态:一种是老师傅凭经验调,听声音、看表面、摸手感;另一种是买了在线测厚仪,装了闭环,PPT上写“智能控制”。
说实话,第二种翻车不少。不是设备不行,是控制回路没打通。
闭环不是装个传感器就完事:延迟会教你做人
测厚仪一般装在烘箱后。为什么?湿膜软塌塌,测不准。可一装到后面,问题来了:你测到的是几十秒前的涂布结果。
线速60米每分钟,控制点到测厚仪40米,纯延迟就是40秒。再加上仪表滤波、PLC扫描、执行器响应,半分钟到一分钟的滞后很常见。PLC,就是产线那台控制大脑。
这像什么?像你看着后视镜开车。前车都刹了,你还在踩油门。等测厚仪说“厚了”,刮刀再收,已经又涂出去几十米。
所以闭环要先做的,不是调PID,是把时间对齐。PID是产线最常见的反馈控制,按偏差的比例、积分、微分去修执行器。PLC的扫描周期、测厚仪的时间戳、泵速记录、线速记录,必须能对上。差两秒,模型就学歪。
我见过一个现场,供应商说上了AI预测。结果一问,测厚仪数据走Modbus,一种常见的工业总线,时间戳是网关打的;泵速走另一套总线,时间戳是PLC本地时钟。两边差七秒。七秒在60米每分的线上,就是七米料。AI再神,也只能对着错位的数据算命。
后来怎么弄?先做前馈。根据泵速、线速、浆料密度,算一个理论湿膜厚度,提前给刮刀或者泵速一个修正量。反馈回路只负责慢慢修残差。PID参数别猛,限幅要狠。刮刀不是伺服轴,追噪声追多了,执行器先累死。
这里有个类比:前馈像看菜谱放盐,反馈像尝一口再补。只尝不看看菜谱,菜多了才咸;只看菜谱不尝,换了个牌子的盐就翻车。
 锂电池极片涂布在线测厚仪与PLC控制柜场景图
创新驱动发展真正难的地方,是把经验变成可复用的控制策略
 创新驱动发展真正难的地方,是把经验变成可复用的控制策略
很多人把创新理解成换新设备。设备当然重要。可产线里真正贵的,是把老师傅的“手感”拆成可观测、可计算、可复现的参数。
比如刮刀间隙。老师傅说“今天浆料稠,刮刀抬一点”。抬多少?凭经验。创新要做的,是把浆料温度、黏度、固含量、泵速、线速、刮刀磨损量放进一个模型里,给出一个带置信区间的建议值,说白了就是一个范围,不是拍一个死数。不是让模型抢班长的方向盘,是让班长知道为什么抬。
再比如干燥。烘箱风温风量一变,极片表面溶剂蒸发速率变,干膜收缩也跟着变。测厚仪看到的是结果,原因在烘箱里。闭环如果只盯测厚仪,就会把烘箱的波动全部甩给刮刀。刮刀成了背锅侠。
所以控制策略要分层:快回路管泵速和刮刀,慢回路管浆料温度和烘箱风场。快慢分开,别让一个PID从涂布头管到烘箱尾。那不叫智能,叫互相打架。
南京这边做中试有个好处,线不大,敢试。坏处也明显:中试线的浆料批次小,换型频繁,数据刚攒出一点统计意义,配方又变了。模型还没热乎,工况跑了。怎么办?把迁移学习当工具,不要当魔法。先找相似配方做预训练,再用小样本微调,再留一条人工兜底规则。
这里我得吐槽一句:有些方案商上来就讲大模型、讲端到端。端到端当然诱人,可涂布这种流程,机理模型是免费的先验。你不用机理,纯靠数据,样本量不够时,模型学到的可能是“那天地面返潮”。
边界和风险:别把闭环调成“振荡器”
 边界和风险:别把闭环调成“振荡器”
闭环能压厚度波动,但不是万能。采样延迟决定控制带宽。延迟大,你调得越猛,振荡越厉害。这是物理,不是调参玄学。
还有传感器维护。测厚仪窗口沾了浆料粉尘,读数偏了,闭环会认真地把整卷料带偏。所以在线测厚必须配自诊断和定期标定。别等客户投诉了才擦窗口。
执行器也有寿命。刮刀微调机构频繁往返,丝杠磨损、间隙变大,控制精度慢慢掉。数据上看是“控制变差”,拆开看是机械该保养了。创新驱动发展落到产线,绕不开这些脏活。
风险还在数据治理。时间戳对齐、单位统一、异常值剔除、批次追溯,这些事不性感,但它们是闭环的地基。地基没打,上面盖什么模型都晃。
那创新驱动发展到底驱动了什么?在我看,是把“调参靠吼、经验靠人”改成“现象可测、原因可拆、策略可复用”。设备可以买,这套能力买不来。它得在产线上磨,在失败里改,在凌晨两点的曲线里一点点抠出来。
雨停了。中试线的涂布机还在跑。厚度曲线慢慢压平,班长把保温杯放下,说了一句:这回像那么回事。
创新驱动发展,有时候就是这0.1微米的事。小得可怜。也硬得要命。