机器在跑,数据在堵:一次两化融合实践里的工单堵点
上周三下午,南京江宁。冲压厂的电工老周把我拽到控制柜后面,指着一团网线说:你给看看,这网关天天亮绿灯,MES里工单还是卡在“生产中”。
我当时就笑了。苦笑。
机器明明在冲,计数器也跳,ERP那边库存没动,车间主任拿纸质流转卡追着人签字。信息化和工业化融合,说白了就是让车间的机器、工单、库存、质量记录说同一种话。可那天,它们各说各的方言。这就是我见过挺典型的一次两化融合实践卡壳:不是没系统,是系统之间隔着一层“翻译没做对”。
 南京工厂车间PLC控制柜边缘网关接线实景
控制柜后面的那根网线
老周的判断很朴素:绿灯亮,通。对吧?可绿灯只证明电通了、链路活了,不证明数据能对上号。我们打开网关配置一看,PLC里运行信号在寄存器40009,电气图纸上还标着40001;采集周期设了200毫秒,PLC的通信口被问得喘不过气;断网缓存没开,交换机重启那五分钟的数据直接丢了。
别急。这还没完。
网关把“电机电流大于3安培”当成开机,可冲床换模时电机也转,于是换模时间被算成生产时间。月底一盘点,车间主任拍桌子:怎么OEE这么好看,交付还拖?
OEE是设备综合效率,听着唬人,拆开就是时间、性能、良品率。数据源头一歪,后面全是精装修的假象。
接口通了,语义没通
两化融合不是拉一根网线、买个MES就完事。MES是制造执行系统,管工单往下走;ERP是企业资源计划,管账和料。OT那边是操作技术,PLC、仪表、机床;IT这边是信息技术,数据库、接口、报表。中间要有人做协议转换、数据清洗、状态映射。
我常拿快递面单打比方。扫码枪“滴”一声,只说明这个条码被读到了。可这包货对应哪个订单、发往哪个区、运费谁付,得靠后面的数据模型。车间也一样。设备只知道“转”或“不转”,工单却是一个状态机:下发、开工、报工、完工、质检。中间那道翻译,靠边缘网关和一套能对上的数据模型。
两化融合实践的难点,常常不在软件功能,而在业务对象有没有统一语义。设备编号在财务台账叫A-01,在MES叫冲压线一号机,在PLC里又是站号3。对不上,接口就是一根漂亮的管子,里面流的是浑水。
 MES工单与ERP库存数据流转示意图
我们后来做了几件笨事。给每台设备发一个唯一编码,贴二维码;把工单、工序、物料、设备四张表的关键字段拉齐;网关只做采集和缓存,复杂逻辑放到边缘服务器;所有数据带时间戳,PLC没时钟就用网关对时。听着不酷。管用。
换模识别也改了。原来只看电流,后来加模具编号扫码,再配合电流曲线下降沿。换模单独建一个状态,不再混进停机。月底一盘,换模时间少算了快两成。主任没拍桌子了,改拍我肩膀。疼。
工单闭环不是点鼠标
很多人以为工单闭环就是MES里点“开工”、点“报工”。真到车间,操作工手上是油,屏幕在粉尘里,扫码枪还老没电。你让他每做一件扫一次,他嘴上答应,转头拿胶带把扫码枪缠在架子上。
我们的做法是折中。流转卡上印工单二维码,开班扫一次;首件检验由量具直接传结果;报工数量从计数器自动带出,但保留人工确认按钮。异常必须有人点“停”。自动化程度不是越高越好,关键是异常有人接得住。
有回夜班,网关断网缓存满了,第二天补传,时间戳乱序。MES差点把同一批报工算两遍。后来加了去重键:设备号加工单号加班次加计数起点。土办法,但稳。
再说大屏。大屏不是融合,大屏只是投影仪。数据不准,大屏越亮越尴尬。老板站在屏幕前问:为什么这条线一直绿色?我心想,因为传感器坏了。没敢说。
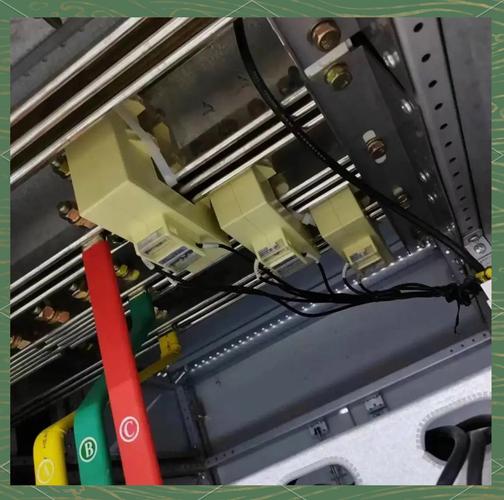 老式冲床加装电流互感器采集信号现场
哪些坑我踩过,哪些边界别硬闯
坑一,以为上云就融合。云是机房的位置,不是业务的答案。坑二,以为接口通就融合。接口只解决“能传”,不解决“传什么”。坑三,以为买套系统就融合。系统是工具,流程不改,工具替你加班。
风险也得说。网关别直接捅公网,车间网络和办公网做隔离,白名单、只读账号、单向传输,该上就上。采集频率别贪高,200毫秒不行就1秒,先把PLC拖死,后面全白搭。还有KPI反噬:你拿报工及时率考核,工人就给你补录;你拿产量考核,废品就藏料箱底下。数据通了,管理没通,照样堵。
边界在哪儿?不是所有设备都值得连。老冲床没接口,加电流互感器和接近开关,成本低,只能判断开停,拿不到工艺参数,这得认。高价值设备、瓶颈工序、质量追溯关键点,先上。别的,等等。
老周后来把网关配置改了,工单能自动报工。他又发现新问题:工人为了拿超产奖,把废品藏在料箱底下。你看,两化融合实践,技术是半场,剩下半场是流程和人。别急着买大屏。先蹲到控制柜后面,听老周骂两句。骂完,再改配置。