现代手工艺技术:我那个开皮具工作室的朋友,买了激光切割机后差点把店烧了
去年秋天,老陈在南京朝天宫附近盘了个小门面,做手工皮具。他之前是个程序员,写Java的,转行做皮匠的理由很朴素——“写代码和缝皮子,都是跟工具较劲。”开业第三个月,他咬牙买了一台60瓦的CO2激光切割机,说是要“用现代手工艺技术提升产能”。结果第一个礼拜,他打电话给我,声音都在抖:“哥,机器切出来的植鞣革,边缘跟烤焦的羊肉串似的,客户说像被狗啃过。”
我过去一看,好家伙。激光头滋滋扫过皮面,切口确实笔直,但边缘一圈棕黑色的焦痕,手一摸掉渣。老陈还按网上的教程调了功率和速度,越调越糊。他蹲在地上翻废料,嘴里嘟囔:“不是说激光切割精度高吗?这玩意儿不是现代手工艺技术吗?”
 激光切割植鞣革边缘焦化特写
焦边不是bug,是热物理的耳光
 焦边不是bug,是热物理的耳光
很多人对现代手工艺技术的想象,停留在“机器替代手”的层面——觉得买了数控设备,精度和效率就自动到手了。说实话,激光切割的本质不是“切”,是“烧”。高能量光束聚焦在材料表面,瞬间气化或熔化材料形成切缝。木材、亚克力、纸张,这招很灵,因为它们的燃烧产物是气体和少量灰烬。但植鞣革不一样,它是动物皮经过植物单宁鞣制,里面全是蛋白质纤维和油脂。激光一打上去,局部温度飙到几百度,胶原蛋白直接变性收缩,油脂碳化。 边缘那圈焦黑,是蛋白质烧焦的残骸,不是灰尘。
老陈犯的错,是把激光切割当成了“万能裁皮刀”。他之前在B站看视频,人家用激光切铬鞣革(就是那种化学鞣制的软皮),边缘只是微微发黄,修边器一刮就掉了。但植鞣革硬挺、密度高,热影响区大得多。我让他做了一组对比试验:同一张2.0毫米厚的意大利植鞣革,激光功率从30%到70%,速度从10毫米/秒到40毫米/秒。结果很残酷——功率低于40%、速度高于25毫米/秒时,切不透,需要二次手工划刀;功率高于60%时,焦边宽度超过1.5毫米,打磨掉焦边后皮料边缘变薄,缝线容易豁口。最优参数区间窄得像个针眼:功率50%,速度18毫米/秒,而且必须开辅助吹气(他之前压根没接空压机)。
不过话说回来,这能全怪机器吗?现代手工艺技术的核心矛盾就在这儿:设备提供了“可编程的精度”,但材料有自己的脾气。皮子不是钢板,同一张牛皮背部和腹部的纤维紧密度差30%以上,激光切过去,背部焦边宽,腹部焦边窄,你用一个参数打天下,废料率不飙升才怪。
那激光到底该怎么用?别切轮廓,切辅助线
我让老陈改了个思路:别让激光干裁皮的活儿,让它干“画线”和“打孔”的活儿。传统手工皮具最烦人的工序是什么?是划定位线。一个卡包有12个斩孔位、4条折边线,用锥子一个一个压,手一抖就偏半毫米。激光可以完美解决这个问题——把功率调到15%,速度拉到50毫米/秒,光斑刚好在皮面留下一条浅棕色的烧灼痕迹,深度不到0.1毫米。这痕迹就是完美的辅助线,你顺着它打斩、缝线,比用银笔画的线还准,因为银笔会被手蹭掉,烧灼线不会。
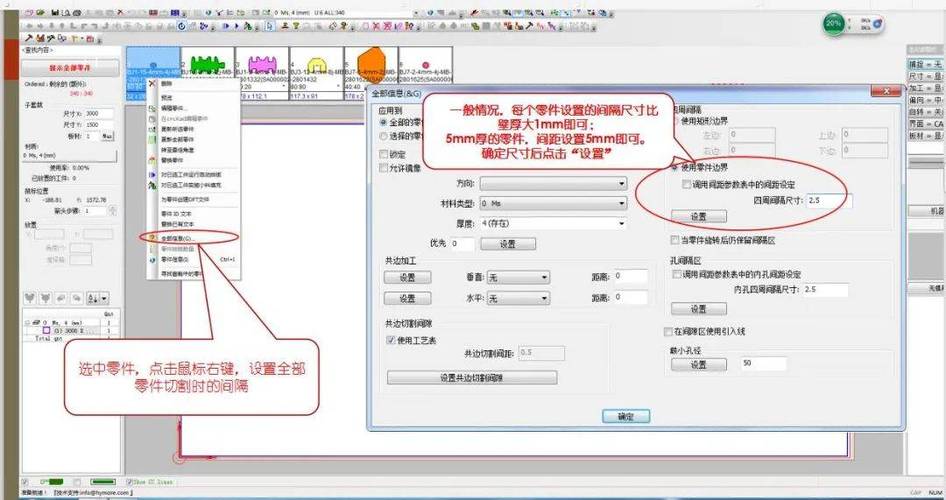 手工皮具激光切割排版软件界面
更妙的是激光切割“内孔”有天然优势。比如做表带,需要切出长条形的调节孔,用圆冲敲?孔边缘容易毛。用激光切?内孔壁光滑,但会焦。解决办法是负压排烟+酒精棉擦拭——切完后立刻用95%酒精擦切口,焦痕里的碳颗粒会被溶解带走,边缘露出浅色皮芯,再上封边液,几乎看不出激光痕迹。老陈试了这个法子,做了个样品给客户看,客户愣是没认出来是机器切的。
还有一个隐藏技巧:排版时把激光路径和皮料纹理方向对齐。植鞣革有天然生长纹,激光切缝如果垂直于纹理,焦边会呈锯齿状撕裂;平行于纹理,焦边就平整得多。这跟木工顺纹刨削一个道理。老陈之前图省事,软件里自动排版,结果切出来的皮片边缘像被老鼠啃过。现在他手动调整每片的角度,废料率从35%降到了12%。
别被“自动化”骗了:激光切完,手工才开始
 别被“自动化”骗了:激光切完,手工才开始
上个月我去老陈店里,看见他正拿砂纸打磨一块激光切好的皮带胚。我问:“不是切完就能缝了吗?”他翻了个白眼:“切完只是毛坯,不打磨焦边,缝线一拉就断。”他给我演示:激光切出的边缘截面是微凹的弧形,因为光束中心能量高,边缘能量低。你得上400目砂纸粗磨,再上800目精磨,把碳化层彻底磨掉,露出纤维层。然后涂封边液,用打磨棒来回蹭——这后半段纯手工的活儿,激光一点忙都帮不上。
还有一个坑,老陈最初没注意:激光切割会产生大量烟尘和异味。植鞣革烧焦的味道像烧头发混着烤糊的肉,他头一个星期没装排风扇,整个工作室熏得进不去人,隔壁卖雨花石的阿姨以为他在炼地沟油。后来加装了一台管道风机和活性炭过滤箱,才消停。这事儿提醒我,现代手工艺技术引入车间,必须配套环境改造。你看那些木工房用CNC雕刻机,个个都配大功率集尘器;皮具激光切割同理,排烟量不比激光雕刻木板小。
那是不是所有皮具都适合上激光?大错特错。我总结了几条边界:第一,厚度超过2.5毫米的硬植鞣革,激光切不透,强行切会反复烧灼同一区域,皮料直接碳化发脆。第二,浅色(本白、原色)皮料,焦边明显,打磨后有色差,不如手工划刀。第三,需要保留毛边的设计(比如某些复古包型的装饰边),激光切完毛边焦黑,没法看。第四,含金属涂层的皮料(比如烫金皮),激光会反射损坏聚焦镜片——老陈的镜片就是这么碎的,换一个花了八百块。
老陈现在学乖了。他把激光切割定位成“高精度辅助工具”,不指望它从裁皮到成品一条龙。具体分工:激光负责切直线、切内孔、打定位线;手工负责修边、打磨、封边、缝线。他甚至还留了一台手动压边机——因为激光切完的皮边太硬,压边机得先把边缘压软,再缝线才服帖。你看,现代手工艺技术的真相不是“机器替代人”,而是“机器干机器擅长的,人干人擅长的”。那些卖激光切割机的商家不会告诉你:切割速度越快,热影响区越大;功率越低,切缝越细但效率越低。你得自己试,用废料试,试到皮子满意为止。
昨天老陈在微信上发来一段视频:他用激光切了一组卡位内衬,边缘整齐得像刀切的豆腐,然后手工缝线、封边,成品放在桌上,客户拍了张照发小红书,配文“手作温度”。老陈嘿嘿一笑:“温度是我用手磨出来的,激光只负责不跑偏。”我觉得这话挺到位。现代手工艺技术从来不是用来装点门面的,它是一根拐杖——用对了,帮你跨过精度的坎;用错了,拐杖砸自己脚上。