现代手工艺技术不是让手退休:一台桌面CNC钻进木工房之后
去年冬天,我在老赵的木工房里蹲了一下午。他接了个小单,十二片胡桃木抽屉面板,边缘要一圈浅浮雕,弧度还得顺着木纹走。手工凿?他拿铅笔在废料上比划半天,说光修边就得三天,还不算凿崩的。后来他把矢量图丢进CAM,桌面CNC跑了四十来分钟,出来十二片,尺寸齐得跟复制粘贴似的。老赵点根烟,说了句我记到现在的话:这玩意儿不是来抢饭碗的,是来替我腰的。
所以别一提高精度设备就想到工厂流水线。现代手工艺技术真正的切口,往往就在这种十来平方米的木工房里:它把“可重复的体力”和“不可重复的判断”拆开,机器管前者,人管后者。听着像分工,做起来全是坑。说实话,坑还挺深。
 桌面CNC木工雕刻机加工胡桃木抽屉面板现场
手抖不是态度问题,是夹具问题
对。就是夹具。
手工做木工,误差从哪儿来?手抖、眼斜、夹具不给力。你拿个F夹夹一块异形料,夹紧力偏一点,木头就翘;木头一翘,铣刀下去深浅就不对。人再稳,也稳不过滚珠丝杠。
CNC——数控机床,说白了就是让电机按坐标走。三轴是X、Y、Z三个方向,五轴多两个旋转轴,刀能斜着扎进去。它听的是G代码,你可以把G代码想成机床的菜谱:一行一行写着“走到哪、走多快、用哪把刀、转多快”。CAM软件呢,就是翻译官,把你画的矢量图翻译成这堆坐标。翻译得好不好,全看参数。
参数不是玄学。主轴转速、进给速度、下刀量、行距、刀具直径,五个东西互相拉扯。主轴转太快,木屑来不及排,刀就烧;进给太慢,刀在同一个地方磨,木头发黑;下刀太狠,小刀直接断。我头一回用0.5毫米的刀切镶嵌槽,断了俩,心疼得直抽抽。后来才明白,木头不是均质材料,年轮硬软交替,刀走到晚材就顶,走到早材就滑。你拿切亚克力的参数切胡桃木,不翻车才怪。
还有顺铣逆铣。刀转的方向和木头送进方向的关系,搞反了,木纤维会被掀起来,边缘跟狗啃的一样。这东西书上写起来绕,你拿一块废料试两刀,立刻明白。别急着买设备,先买一包废料。真的。
 木工CNC顺铣逆铣刀具切削方向示意图
它不负责“好看”,只负责“一样”
很多人对现代手工艺技术的误解,是以为机器一开,成品就出来了。哪有那么便宜的事。装夹、对刀、找零点、翻面、换刀、打磨,这些活占掉大半时间。CNC只负责“照着刀路走”,它不负责“这个弧度好不好看”。好看是人的事。
它擅长什么?重复件、复杂曲面、模板、镶嵌槽、榫卯的定位孔。比如做一批小凳,腿和面的连接件要开八个同样的槽,手工开,头几个还行,到后面手一酸,槽就偏半毫米。CNC跑一遍,八个槽像同一个模子扣出来的。再比如做尤克里里,音孔环的槽、琴码的定位、指板的弧度,用2毫米双刃直刀走一遍,行距0.3,转速一万八,进给八百,出来还得拿刮刀修。为什么?因为刀痕还在。机器只保证尺寸,不保证表面。
我帮一个做首饰的朋友搞过蜡模。她原来手工雕蜡,一个戒指雕两天,翻模的时候发现缩水,又得重来。后来用CNC铣蜡,0.3毫米的球刀,行距0.1,雕出来直接进石膏灌铸。她原话是:“我终于能把时间花在改设计上,而不是花在修蜡上。”你看,现代手工艺技术在这里干的活,是把试错成本打下来,不是把设计权拿走。
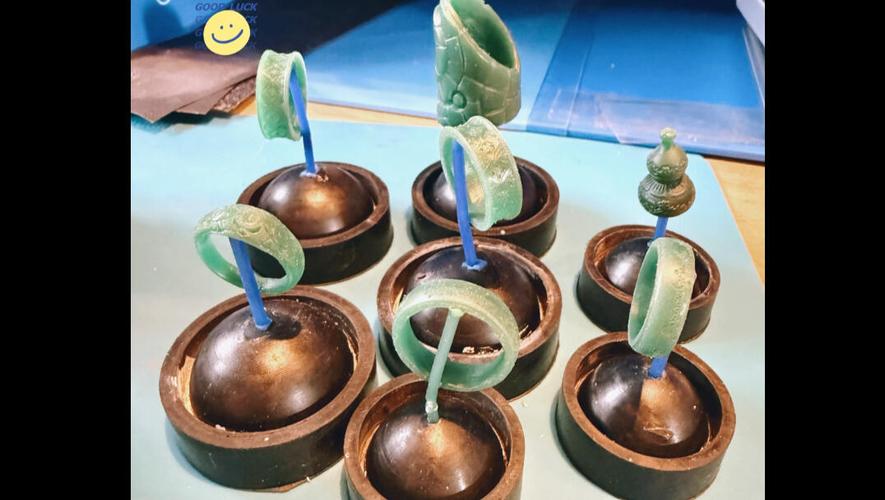 首饰手工蜡模CNC雕刻机加工戒指蜡模场景
坑都在刀尖后面
 坑都在刀尖后面
先聊安全。木工房里的CNC不是打印机,它转起来是真能咬人的。护目镜、除尘、夹紧、急停,一个都别省。尤其是除尘。木粉尘细到能飘一下午,扫把越扫越飞,口罩戴一下午像蒸桑拿。粉尘不只是脏,它还有燃爆风险,尤其是铝粉和细木粉混在一起的时候。别在机器旁边堆一堆锯末不扫,别用压缩空气对着粉尘吹。我见过有人为了省事,拿吹风机吹台面,整个屋子跟下雪似的。那场面,好看是好看,危险也是真危险。
再说精度。别被“零点零一毫米”这种数字唬住。木头会涨缩,今天切得刚好,明天湿度一变,抽屉就涩。装配留余量,0.1到0.2毫米,看材料和尺寸。薄壁件会共振,刀一碰就啸叫,夹不住就飞。内直角更坑,圆柱刀进不去,你非要清角,要么换小刀慢慢啃,要么留个圆角改设计。深腔也麻烦,刀悬伸长,让刀,切出来上宽下窄。软木呢?毛边多,刀再快也起毛,得靠锋利的下切刀和顺纹方向。
还有一类活,别硬上CNC。只做一件、造型靠手感、木纹决定走向、需要凿痕的,手工反而快。你花两个小时画图、装夹、对刀,师傅拿凿子二十分钟敲完了。现代手工艺技术的边界,说穿了就两条:重复的、可计算的,交给机器;判断的、即兴的、跟材料对话的,留给人。越界不是不行,是不划算。
话说回来,机器进场之后,同质化也跟着来。一条街的工作室都用同样的刀路、同样的圆角、同样的浅浮雕,客户看多了也腻。这时候人的判断反而更值钱:你选什么木纹、留多深的刀痕、哪里该停、哪里该让机器多走一刀。这些没法定参数表。
刀停之后,手才开始
 刀停之后,手才开始
老赵那十二片面板,从机器上下来还得手工刮边、补腻子、上油。他拿刮刀顺着木纹走,刀痕一道一道消掉,收尾摸上去像石头。他说机器跑四十分钟,他修边修了一个下午。我问他值不值。他反问我:你让一个师傅重复凿十二片一样的边,他第三天还能笑出来吗?
所以现代手工艺技术到底改变了什么?它没让手退休,它让手从“必须一样”里退出来,去干“必须不一样”的活。夹具稳住的归夹具,刀路算清的归刀路,剩下的那点犹豫、那点手感、那点跟木头较劲的脾气,还是人的。你要问我一台桌面CNC值不值得买,我得先问你:你手里有没有一批活,是你闭着眼都能做、但做完腰直不起来的?有,再聊。没有,先把手练稳。真的。