给二十年前的机床装“听诊器”:产业升级技术里最不性感的那条路
上周去常州一个做精密齿轮的厂子。车间主任老周拉着我看他那台1998年的滚齿机,一脸无奈:“换新的?一百多万。可这老家伙精度还在,就是不知道啥时候给你撂挑子。”他指着控制柜——连个以太网口都没有,只有一排锈迹斑斑的继电器。
这场景太熟悉了。现在一提产业升级技术,满耳朵都是黑灯工厂、数字孪生、AI质检。说实话,那些东西当然好,但扔到这种车间里,就像让一个还没学会走路的人去跑马拉松。你连设备实时状态都拿不到,升什么级?
所以我今天想聊一个特别不性感、但可能是大多数工厂真正需要的切口:给老旧设备装“听诊器”——用低成本传感和边缘计算,把哑设备变成能说话的资产。
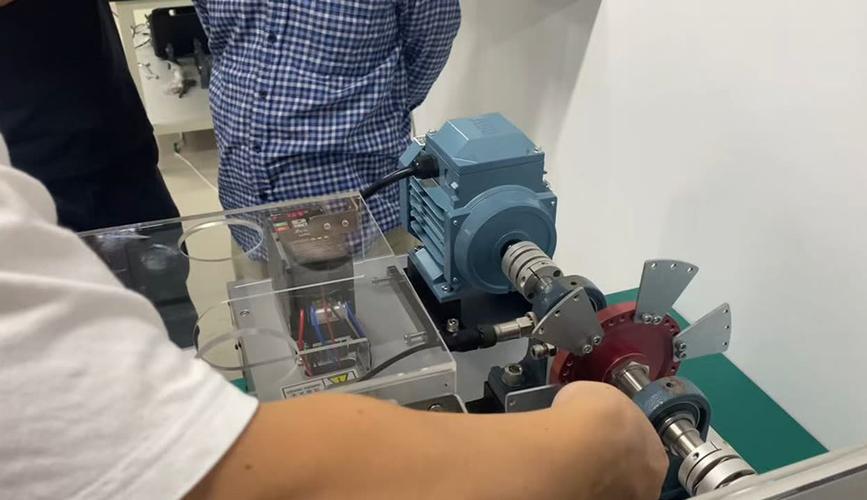 工厂老旧机床振动传感器安装实拍图
老周的滚齿机,到底在“喊”什么?
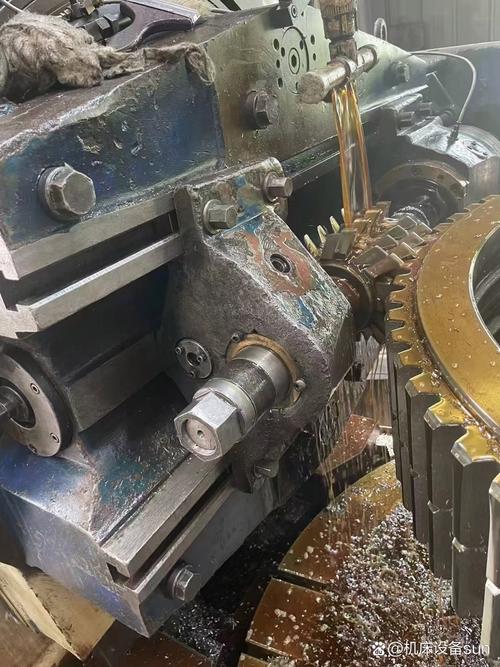 老周的滚齿机,到底在“喊”什么?
滚齿机加工齿轮的时候,刀具和工件咬合,会产生一种周期性的冲击振动。正常状态下,这个振动信号的频谱是有固定“指纹”的。刀具磨了、轴承点蚀了、导轨润滑不足了——指纹就会变。
问题在于,老机器没神经。你问它“难受吗?”它只会沉默地转。等到工件表面出现振纹、或者干脆卡刀报警,损失已经发生了。
我们做了件很简单的事:在主轴箱壳体上贴了一个MEMS振动传感器,几十块钱的那种。采样率不用太高,3.2kHz足够覆盖滚齿机的主要故障频率。数据进一个巴掌大的边缘计算盒子,就在本地跑一个轻量级的特征提取算法——算时域均方根、峰值因子、包络谱的几个关键频带能量。不上云,不传原始波形,只把每十分钟计算出来的那几个特征值,通过厂里原有的WiFi传到一台旧工控机上。
你说这算哪门子高科技?确实不算。但老周第三天就抓到了一个异常:某台滚齿机的主轴在空载时振动均方根比历史基线高了18%,包络谱在120Hz附近出现了边频带。拆开一看,轴承外圈有早期剥落。换轴承花了八百块,要是等到抱死,主轴修一次起码两万,还搭上三天停机。
老周后来跟我说了句糙话:“这玩意儿比老师傅的耳朵好使,老师傅还得倒班呢。”
为什么“边缘”比“云”更懂车间?
你可能会问:直接把数据传到云上分析不行吗?
行。但成本不划算,而且有时候根本传不出去。我见过太多工厂,车间里连稳定的4G信号都没有,更别说拉光纤到每台设备。一个振动传感器一秒采3200个点,每个点2字节,一天下来就是五百多兆。你乘以一百台设备试试?网络费用和云端算力费用,老板一看报表就摇头。
所以产业升级技术落地时,“算力下沉”是个硬道理。边缘盒子做的事很朴素:在数据产生的地方,先把没用的扔掉。比如设备停机的时候,振动信号基本是零,没必要传;正常加工时的频谱每十分钟算一次特征值,几个浮点数而已,WiFi喘口气就上去了。只有特征值越过报警阈值,才触发高采样率录一段原始波形回传,供工程师事后诊断。
这套逻辑跟人体的神经末梢有点像。你手指碰到烫的东西,脊髓直接发指令缩手,不用等大脑皮层想明白“哦这是烫”。边缘计算就是车间的脊髓反射。
 边缘计算网关在工业现场机柜中的部署图
别急着上“大模型”,先解决“有没有数据”
我见过一个反面案例。某家做注塑机的企业,花大价钱上了一套AI工艺优化系统,结果项目黄了。为什么?因为基础数据全是人工抄表——每两小时工人拿个本子去记一下模温、压力。你让AI学什么?学工人心情好不好吗?
产业升级技术有个很坑的误区:总以为先进算法能补上数据的窟窿。补不上的。算法再聪明,喂进去的是隔两小时一个的稀疏点,它也只能瞎猜。反过来,如果你在每个模具上贴一个测温贴片,把模温曲线以10Hz的频率采下来,哪怕只用最简单的阈值报警,效果都比那个AI系统靠谱。
所以我在现场经常劝人:先别聊大模型。你先回答我三个问题——
第一,关键设备的电流、振动、温度,有没有连续记录?第二,记录的数据能不能自动进数据库,还是靠人拿U盘拷?第三,有了异常,系统能不能在五分钟内通知到该管的人?
这三个问题搞定了,再谈什么预测性维护、什么数字孪生。否则就是空中楼阁。
传感器贴哪儿,比传感器本身更重要
说个具体的坑。有个做压缩机的客户,自己买了振动传感器,贴在机身外壳上,然后抱怨数据没规律。我去看了一眼就乐了——他贴的位置正好是外壳加强筋的节点上,振动传过来被衰减得一塌糊涂。相当于你把听诊器贴在衣服上听心跳,能听见才怪。
正确的做法是找刚性连接、靠近激励源、且传力路径最短的位置。比如压缩机,要贴在轴承座侧面,或者气缸头的螺栓孔旁边。用磁吸座或者胶粘,必须保证接触面平整、拧紧力矩够。这听起来像钳工经验,但产业升级技术的落地,恰恰卡在这些“钳工细节”上。
还有采样率。不是越高越好。你采个50kHz,数据量爆炸,但滚齿机的故障特征频率集中在几百到两千赫兹,高频部分全是噪声。合理的选择是根据设备的转速和可能的故障频率算一下——最高故障频率的2.5倍到3倍就够了。比如轴承内圈故障频率是150Hz,你采1kHz都够用。省下来的存储和算力,拿去多覆盖几台设备不香吗?
边界:不是所有设备都值得“听诊”
 边界:不是所有设备都值得“听诊”
最后得泼盆冷水。这套方法有明显的适用边界。
第一,只对“渐变型”故障有效。轴承磨损、齿轮点蚀、不对中、润滑不良——这些是慢慢发展的,有征兆可抓。但比如刀具崩刃、电气短路、液压管爆裂,那是毫秒级的事,振动传感器刚采到异常,设备已经趴了。这种场景得靠电流突变检测或者压力骤降保护,不是预测性维护的活儿。
第二,老旧设备的“健康基线”很难建。新设备出厂有标准振动值,老设备跑了二十年,本身就有各种“慢性病”,你很难说清楚哪一天它是正常的、哪一天是快坏了。我们的做法是:在设备大修或者换新刀具之后,采一段“相对健康”的数据当基线,然后用趋势变化来判断。但这也意味着前三个月基本在摸脾气,急不得。
第三,别指望全自动。边缘盒子能报警,但判断“到底要不要停机”还得靠人。有次系统报了个一级预警,结果是个工人把工具忘在机床上了,振动信号多了一个随机冲击。这种误报会消耗信任。我的经验是:阈值稍微放宽一点,宁漏勿错,先让车间主任觉得“这玩意儿不烦人”,再慢慢收紧。
说到底,产业升级技术这词儿听着宏大,但落到车间里,往往就是几个传感器、一个便宜的计算盒子、加上一帮愿意动手的工程师。老周昨天给我发微信,说又抓到一个导轨润滑不良的早期迹象——他自己都学会看包络谱了。这比什么AI大模型都让我高兴。
因为这才是真正的升级:设备还是那台设备,但人知道了它什么时候需要喝口水、什么时候该歇一歇。