产业技术攻关里那0.02毫米的热漂移,真能把人熬到后半夜
凌晨一点半,江宁那家做精密阀体的车间还亮着。机床没报警,程序也没错,操作师傅拿千分表一量,孔径又飘了。白天好好的。夜班一来,温差下去,刀尖点偏了那么一丢丢。0.02毫米。放图纸上像句客气话,放到阀芯配合里,就是渗漏、异响、整批返工。
这就是产业技术攻关里特别容易被低估的一块:主轴热误差。听着不性感,对吧?没有光刻机三个字带劲,也没有大模型发布会热闹。可你只要在机加工现场待过,就知道它有多磨人。
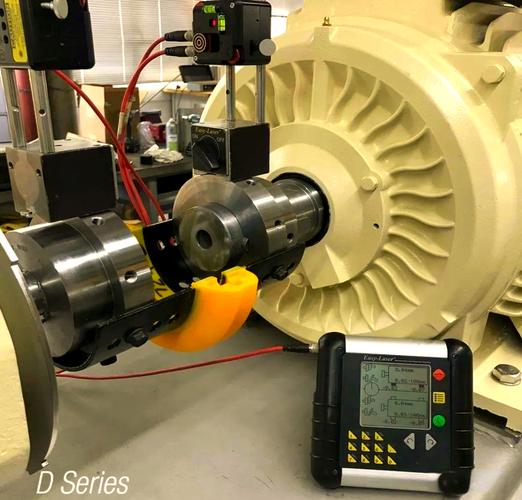 数控机床主轴热变形激光测量现场调试图
有人会问,机床出厂不是有精度检验吗?有。几何精度、定位精度、重复定位精度,报告厚厚一沓。问题是,那些数据大多在冷态、准静态、恒温车间里测的。真实产线呢?主轴转起来,电机发热,轴承滚道摩擦,切削区再添一把火,冷却液一冲,热又变得不均匀。床身、立柱、主轴箱,各热各的。刀尖点不是被一个力推偏的,是被温度场一点点“拧”偏的。
热不是玄学,它从轴承和电机里一点点攒出来
 热不是玄学,它从轴承和电机里一点点攒出来
拆开看,主轴单元像个小火炉。电机有铜损铁损,轴承有摩擦热,切削区有塑性变形热。热量往结构里传,材料一膨胀,主轴伸长,立柱可能前倾,刀尖点相对工作台就跑了。跑多少?跟转速、负载、冷却状态、环境温度都有关系。不是线性一条直线,常常是“先快后慢再漂”。
所以现场经常出现一种很气人的现象:早上开机预热半小时,尺寸稳了;中午环境温度上来,又变了;下午换了个切削参数,接着变。你让操作工每件都试切、每件都补刀?产线节拍不答应。你让工艺员拍脑袋定补偿值?今天能用,明天换批次就翻车。
产业技术攻关卡就卡在这。它不是缺一个漂亮的算法,是缺一整套能落地的闭环:测得到、算得准、补得进、稳得住、维护得起。少一环,实验室里再好的模型也只是PPT。
模型在电脑里很乖,进了车间先挨冷却液一巴掌
热误差补偿的原理不复杂。布置温度传感器,采集主轴转速、负载、冷却液状态,建一个“温度—热变形”的映射,把预测出的刀尖点偏移量反补给数控系统,让机床在加工时悄悄把坐标修回来。听起来顺理成章,对吧?
真干起来,麻烦一堆。传感器贴哪儿?贴主轴前轴承外圈,还是贴主轴箱侧面?贴少了,温度场信息不够;贴多了,布线、可靠性、成本都上来。模型用线性回归还是机器学习?线性回归可解释、算得快,但工况一变就容易欠拟合;机器学习能拟合复杂关系,可数据不够时它比谁都自信。还有冷却液。液一开,局部温度“啪”地掉下去,模型如果没把冷却状态纳进去,预测值能偏得让你怀疑人生。
我见过一个挺典型的场面。某汽车零部件产线精镗孔,圆度总在换班前后超差。工艺员先怀疑刀具,换刀。又怀疑夹具,重新压紧。还怀疑材料批次。折腾两周,后来把温度数据和激光位移传感器数据一对,发现主轴连续高速跑两小时后,刀尖点热伸长已经吃掉大半公差带。补偿一上,立竿见影。可别急着鼓掌——投了三个月,传感器接头被冷却液渗进去,信号抖了。补偿模型还在“认真工作”,结果把尺寸带沟里了。
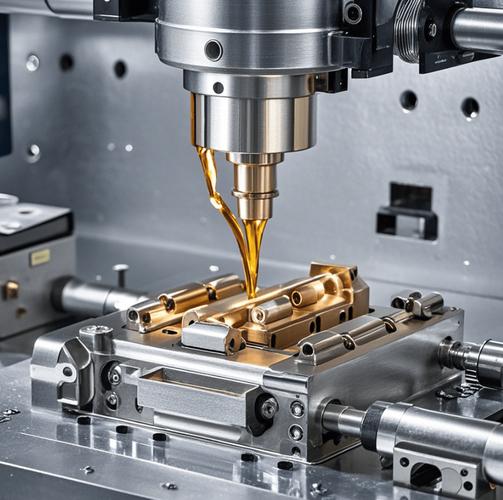 机加工车间冷却液喷淋主轴加工现场图
所以产业技术攻关里,可靠性不是附属品,它是主线。实验室里跑通一次叫原理验证,产线上跑一年不崩才叫技术。
补偿不是贴个传感器就完事,标定才是磨人的活
 补偿不是贴个传感器就完事,标定才是磨人的活
热误差补偿的标定,说白了就是给机床“做体检”。用激光干涉仪、球杆仪、位移传感器,甚至试切件,把不同转速、不同负载、不同预热时间下的刀尖点漂移测出来。测点怎么选?工况怎么覆盖?预热多久算稳定?冷却开启和关闭要不要分开建模?这些没有标准答案,得靠工艺和数据的反复磨。
这里有个常见误解:以为买了高精度机床,热误差就没了。不是。高精度机床只是把基础误差压小,热误差该有还是有。结构对称设计、恒温车间、主轴油冷,能压一部分,但压不到零。尤其在高节拍产线上,你不可能等机床完全热平衡再干活。那怎么办?只能把“热”当成一个可测、可算、可补的动态变量。
还有人把补偿当万能药。也不对。补偿能修刀尖点的一阶、二阶漂移,修不了结构突变,修不了传感器失效,修不了切削颤振。它更像给机床戴了一副会算账的眼镜,不是换了一双不抖的手。
边界在哪:不是所有热漂移都值得硬扛
 边界在哪:不是所有热漂移都值得硬扛
做产业技术攻关,得算账。补偿系统要传感器、采集卡、软件、标定工时、维护人力。对一台普通粗加工机床,热漂移在公差带里晃,你硬上补偿,投资回收期能拖到怀疑人生。对精密镗孔、磨削、坐标级加工,热误差占了大头,那这笔账就划算。
边界还包括工况覆盖。你标定的是A工况,产线突然换B工况,模型不能装死。怎么判断它“不知道”?得有置信度、有自检、有降级策略。传感器坏了要能报警,模型漂了要能退回保守补偿。别小看这个,产线怕的不是精度差一点,是“它以为自己很准”。
再往大一点看,产业技术攻关为什么总强调“产学研”?因为这件事横跨机械结构、传热、传感、控制、软件、工艺。高校擅长机理和模型,企业掌握工况和数据,装备厂懂系统和接口。谁都想单打独斗,结果就是模型在论文里漂亮,车间里没人敢用。真正的攻关,是把论文里的公式翻译成电柜里的一根线、数控系统里的一行补偿量、点检表上的一个动作。
凌晨那台机床后来怎么样了?没怎么样。加了两路温度传感器,重做了标定,冷却液管路换了接头,补偿模型里加了冷却状态判别。尺寸稳了。没有发布会,没有掌声。只有早班师傅说了句:今天不用老补刀了。
产业技术攻关很多时候就这样。外面看是“卡脖子”三个大字,里面拆开,是0.02毫米的热漂移,是接头渗液,是标定表上一行行枯燥的数据。不好看。但真管用。