卡在卡脖子里的精密加工技术:从0.1微米说起
什么才是真正的精度门槛
多数人对精度的理解停留在“做更小的零件”,这是最大的误区。精度的核心是公差可控,不是尺寸小。
拿航空发动机叶片榫头举例,公差要求控制在2微米以内,相当于头发丝直径的三十分之一。这个公差要求,不是说你把尺寸做到2微米就行,还要保证整个榫头的平面度、平行度误差不超过0.5微米,表面粗糙度低于Ra0.05。
差一点,就是差很多。
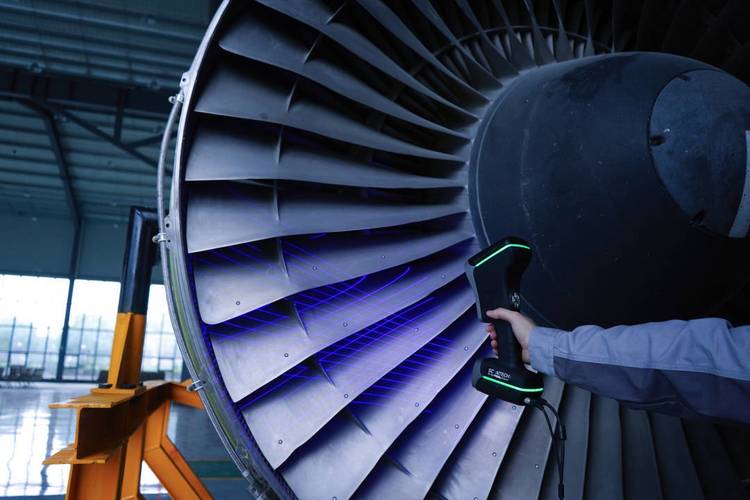 航空发动机叶片榫头精密加工检测图
很多国内制造厂能掏出符合尺寸公差的样品,一测形位公差和表面粗糙度,直接打回,装机后不到三千小时就因为共振疲劳断裂,进口同类型零件能稳定运行一万两千小时以上,差距就在这看不见的几微米里。
就算做出来小尺寸零件,比如芯片封装用的引线框架,引线间距不到10微米,要是冲切的时候毛刺大过1微米,就会短路,整批报废。这种毛刺控制,不是刀够锋利就能做到的,冲切速度、模具温度、材料应力,哪一个环节飘一点,结果就不对。
被忽略的实现路径细节
说实话,现在国内不缺能买高端机床的钱,很多头部企业、重点院校都配齐了五轴联动、超精密磨床这些设备,为什么还是出不来稳定的合格产品?
问题出在工艺积累,不在设备本身。
比如碳化硅功率器件的晶圆加工,你要把厚度磨到100微米以下,还要保证亚表面损伤层深度低于5微米,损伤深了,器件的击穿电压就掉,良率直接降十个点。怎么控损伤?进给速度要压到每秒钟几微米,还要配合在线超声检测,每走一刀就得扫一次损伤深度,这个参数组合不是靠理论算出来的,是十几年、几十万片晶圆试出来的工艺数据库,没有这个库,新买的机床也只能开大料。
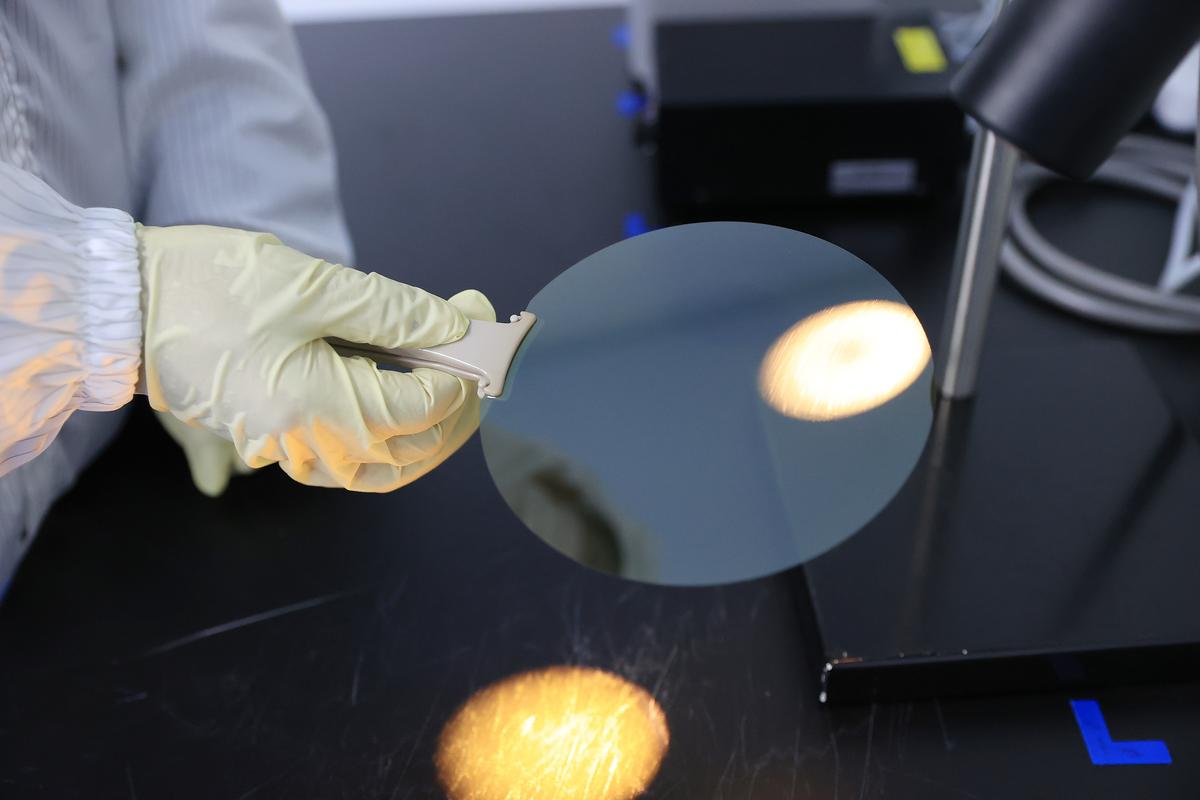 碳化硅晶圆超精密磨削亚表面损伤检测图
还有刀具,加工高温合金的立方氮化硼刀具,涂层厚度差0.01毫米,涂层成分偏一个百分点,刀具寿命就能差三倍。国内不是做不出来立方氮化硼,就是涂层配方和工艺一直追不上,加工同一个零件,换国产刀,一天要换三次,进口刀一周换一次,算下来成本反而更高。
不过话说回来,也不是全被卡脖子。我们做核聚变装置的面向偏滤器钨铜复合构件,加工精度已经做到了全球第一梯队,这种大尺寸异质材料的加工,国外也没有多少成熟经验,我们是自己试出来的路。
容易被忽略的应用边界
 容易被忽略的应用边界
现在很多行业报告都在吹精度越高越好,仿佛做到纳米级就能包打天下,其实任何技术都有它的适用边界,选错了就是浪费钱。
比如飞秒激光加工,能做到百纳米级的加工精度,但是加工效率极低,切一毫米厚的硬质合金要几个小时,只能用来做小批量的航天、医疗器件,不可能用到年产百万件的汽车零件加工上,强行用就是赔本赚吆喝。
还有,精度越高,对外部条件的要求越苛刻。加工车间要恒温恒湿,温度波动不能超过0.5摄氏度,震动要控制在0.1g以内,哪怕门口过个货车,加工出来的零件就废了。建一个符合要求的超精密加工车间,成本是普通机加工车间的二十倍,很多中小企业看好高端订单砸锅卖铁上马,最后接不到足够的订单,产能闲置,直接拖垮了现金流。
还有一个容易被忽略的点,精度再高,扛不住原材料变形。你加工一个公差1微米的零件,原材料内部应力不均匀,放三天自己就变形了0.2微米,直接超出公差范围报废。所以没有上游原材料的一致性做支撑,后端加工精度再高也白搭。
未来的方向不只纳米化
 未来的方向不只纳米化
现在很多研究都往纳米级精度扎,其实国内制造业更缺的是大尺寸构件的高精度加工能力。比如百米级口径的射电望远镜反射面,每个反射单元的面形精度要控制在0.1毫米以内,整体安装误差不超过1毫米,这个比加工一个纳米级的小零件难多了,大尺寸下任何一点微小误差都会放大,温度变化、重力变形都会影响精度,这个是我们现在亟需突破的方向。
另一个方向是复合加工,把不同的加工原理结合起来,比如激光辅助磨削,先用激光把要加工的硬脆材料局部软化,再用金刚石砂轮磨削,加工效率能提高三倍,精度还能保持在微米级,解决了硬脆材料加工慢、成本高的问题。
还有绿色化的需求,原来高精度加工大量使用乳化切削液,不仅污染大,处理成本高,还会影响表面精度,现在干切削、微量润滑加工,既要保证精度,还要降污染减成本,这个方向的需求会越来越大。
路一步步走,每磨准一个微米,就是往前跨了一步。对吧。