自动化生产线设计:踩过坑才懂的落地逻辑
说实话,我现在想起三年前那个汽配厂的新项目,头都大。
刚上线头三天,停了八次。要么是上料卡壳,要么是节拍错配,最后老板把厂商和我们一起叫到车间,蹲在地上啃盒饭,说再弄不好,这个月的订单就黄了。
那是我入行这么多年,印象最深的一次教训。自动化生产线设计,哪里是画个图堆几台设备那么简单。
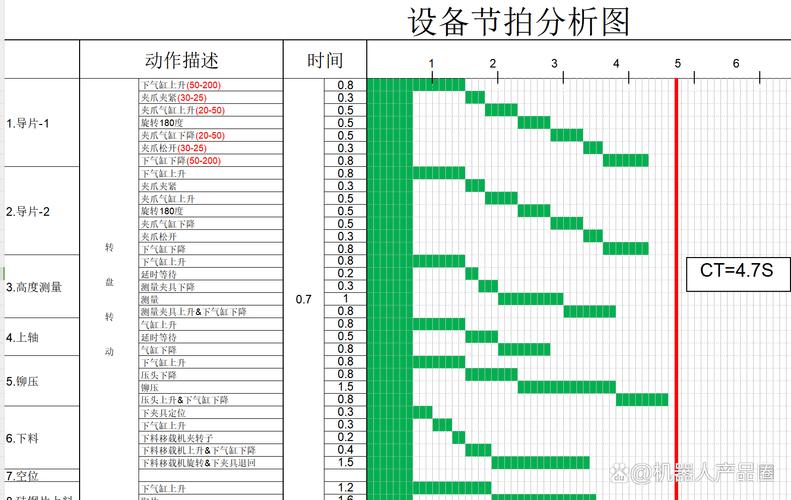 汽车零部件自动化生产线节拍平衡图
我见过最离谱的,珠三角一个做小家电的工厂,为了省人工把包装工位全换了自动化,当时算的节拍完全对得上,结果忘了算换彩盒的时间。换一个尺寸的彩盒,要调三个小时的参数,旺季赶货的时候直接停线,老板蹲在车间门口抽烟,一天抽掉三包。
说实话,自动化生产线设计的核心,从来比的不是谁设备好,比的是你的物料流、信息流能不能顺顺当当跑起来。你得从原料入库开始,一直捋到成品出仓,每一个工位的停留时间,异常情况的处理时间,甚至工人换班停机的十分钟,都得算进去。
留余量。别卡着小数点算。
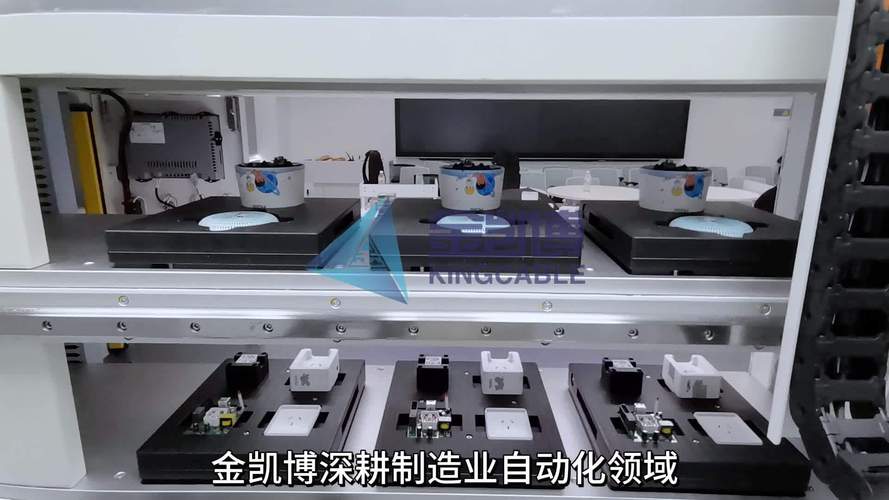 可换夹具模块化自动化生产线工作台
不过话说回来,也不是所有工厂都要做最高等级的柔性化。你要是做矿泉水瓶,几十年瓶型都不换,那专机反而效率更高,成本更低,犯不上花冤枉钱上柔性。
真正的柔性化,核心就是标准化。从基准工位的尺寸,到夹具的接口,再到控制程序的模块,全按统一标准做,换产品只需要换夹具、改两行代码,不用动整个生产线的骨架。我上个月去东莞看一家做3C外壳的代工厂,人家换一款产品,两个小时就能重启生产线,这才是真柔性。
 别忽略不起眼的细节,那才是吞钱的黑洞
干这行越久,越觉得细节才见真功夫。大方向谁都能做对,不起眼的小细节,才是吞利润的黑洞。
我举几个例子,你就懂了。
安全护栏的开门方向,很多设计的时候随便画,结果工人取废料要绕半个车间,一天下来多走好几公里,不仅效率掉了五个点,工人还怨声载道,留不住人。
润滑系统的加油口,设计在两个设备的夹缝里面,加油得拆半台设备,工人懒得加,结果轴承半年就磨坏了,换一个就是三万多,还得停线大半天,损失不止十万。
还有传感器的位置,放在容易沾切削液油污的地方,三天两头误报警,一停线就是半小时,赶上赶单的时候,停一次就是几千块的违约金。
我刚入行做设计的时候,也觉得这些都是鸡毛蒜皮的小事,不影响整体方案。跟着老师傅跑了几次改线项目才懂,一条线设计得好不好,三五年后赚不赚钱,全看这些细节。
现在很多新人都是靠软件套模板,参数输进去就出图,根本不去老车间蹲个三五天,看工人怎么干活,怎么运维,出来的图全是纸上谈兵。
现在行业里都在推数字孪生,很多人觉得那是高大上的噱头。说实话,真用对了,能帮你省大钱。上线之前先在数字模型里跑三个月,把堵料、换料、停机重启各种异常全模拟一遍,该调工位调工位,该改接口改接口,总比你上线了再拆了改省钱吧?我上个月刚知道一个项目,用数字孪生跑了一遍,直接把原来12个工位减到10个,节拍还没掉,省了两台设备小一百万,这不香吗?
干这行十几年,最大的感触就是。自动化生产线设计,从来不是拼谁用的技术更高端,是拼能不能帮客户解决实际问题。少踩一个坑,就是多赚十万块。
对不对?
别上来就堆设备,先拉通你的“流”
很多刚入行的设计师,还有不少投新项目的老板,上来第一句话就是“我要最好的设备”。六轴机器人要进口的,伺服要顶配的,钱花了一大堆,上线才发现,整条线卡得要死。 问题出在哪?节拍没算对。 你前面的冲压工位一分钟出10件,后面的焊接工位一分钟只能焊6件,中间堆得跟小山一样,再好的机器人也转不开。 90%的新项目上线卡壳,问题都出在前期节拍测算错了,不是设备买差了。汽车零部件自动化生产线节拍平衡图
我见过最离谱的,珠三角一个做小家电的工厂,为了省人工把包装工位全换了自动化,当时算的节拍完全对得上,结果忘了算换彩盒的时间。换一个尺寸的彩盒,要调三个小时的参数,旺季赶货的时候直接停线,老板蹲在车间门口抽烟,一天抽掉三包。
说实话,自动化生产线设计的核心,从来比的不是谁设备好,比的是你的物料流、信息流能不能顺顺当当跑起来。你得从原料入库开始,一直捋到成品出仓,每一个工位的停留时间,异常情况的处理时间,甚至工人换班停机的十分钟,都得算进去。
留余量。别卡着小数点算。
柔性化不是喊口号,是要给未来留余量
这两年不管是做设备的还是买设备的,开口闭口都是柔性化。但真懂柔性化是什么的,没多少。 很多人以为,买两台六轴机器人回来,就是柔性生产线了。换产品的时候才发现,夹具装不上,程序不通用,拆了重装比重新做一条线还贵。 之前有个做消费电子的客户,听了厂商的忽悠,花两百多万做了全定制专机,当时拍胸脯说能满足所有现有产品的需求,结果才过两年,客户要做一款尺寸差两厘米的新产品,专机根本改不了,只能当废铁卖,直接亏了一百八十多万。老板后悔得拍大腿,说当初贪十万块的便宜,没做模块化设计,这下全赔进去了。可换夹具模块化自动化生产线工作台
不过话说回来,也不是所有工厂都要做最高等级的柔性化。你要是做矿泉水瓶,几十年瓶型都不换,那专机反而效率更高,成本更低,犯不上花冤枉钱上柔性。
真正的柔性化,核心就是标准化。从基准工位的尺寸,到夹具的接口,再到控制程序的模块,全按统一标准做,换产品只需要换夹具、改两行代码,不用动整个生产线的骨架。我上个月去东莞看一家做3C外壳的代工厂,人家换一款产品,两个小时就能重启生产线,这才是真柔性。
别忽略不起眼的细节,那才是吞钱的黑洞
别忽略不起眼的细节,那才是吞钱的黑洞
干这行越久,越觉得细节才见真功夫。大方向谁都能做对,不起眼的小细节,才是吞利润的黑洞。
我举几个例子,你就懂了。
安全护栏的开门方向,很多设计的时候随便画,结果工人取废料要绕半个车间,一天下来多走好几公里,不仅效率掉了五个点,工人还怨声载道,留不住人。
润滑系统的加油口,设计在两个设备的夹缝里面,加油得拆半台设备,工人懒得加,结果轴承半年就磨坏了,换一个就是三万多,还得停线大半天,损失不止十万。
还有传感器的位置,放在容易沾切削液油污的地方,三天两头误报警,一停线就是半小时,赶上赶单的时候,停一次就是几千块的违约金。
我刚入行做设计的时候,也觉得这些都是鸡毛蒜皮的小事,不影响整体方案。跟着老师傅跑了几次改线项目才懂,一条线设计得好不好,三五年后赚不赚钱,全看这些细节。
现在很多新人都是靠软件套模板,参数输进去就出图,根本不去老车间蹲个三五天,看工人怎么干活,怎么运维,出来的图全是纸上谈兵。
现在行业里都在推数字孪生,很多人觉得那是高大上的噱头。说实话,真用对了,能帮你省大钱。上线之前先在数字模型里跑三个月,把堵料、换料、停机重启各种异常全模拟一遍,该调工位调工位,该改接口改接口,总比你上线了再拆了改省钱吧?我上个月刚知道一个项目,用数字孪生跑了一遍,直接把原来12个工位减到10个,节拍还没掉,省了两台设备小一百万,这不香吗?
干这行十几年,最大的感触就是。自动化生产线设计,从来不是拼谁用的技术更高端,是拼能不能帮客户解决实际问题。少踩一个坑,就是多赚十万块。
对不对?