先进制造工艺:藏在中国制造升级里的隐形密码
上个月去东莞逛了一场工业制造展,差点惊掉下巴。
五年前去东莞,还是满街飘着注塑味,工人蹲在机器旁边挑次品的样子。这次去,整个展馆安安静静,大部分工位连个人影都看不到。
真不是没人干活,是活都被智能设备干了,而且干出来的活,比老师傅手搓的还要准。
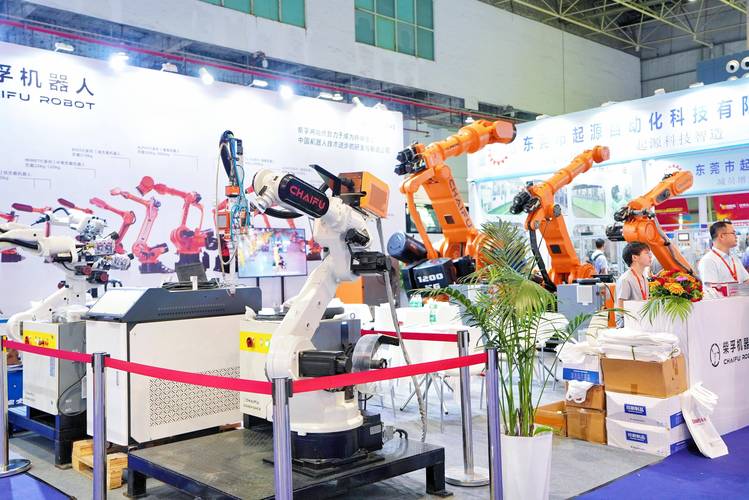 东莞工业展会先进制造工艺机器人展厅
说实话我之前也以为,先进制造就是买更贵的机器人,换更大的厂房。这次逛展才明白,设备是骨架,工艺才是灵魂。
同样的设备,不同的工艺做出来的东西,能差出一个量级。
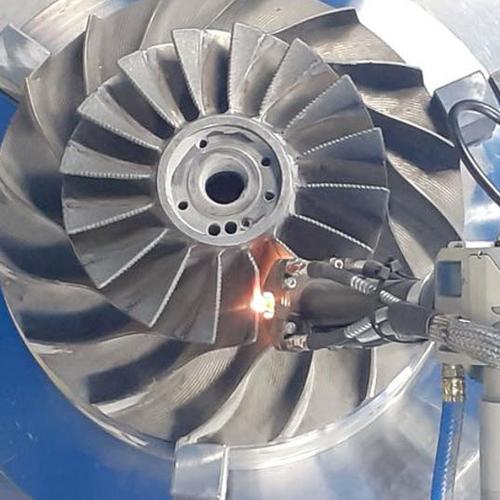 增减材复合制造加工航空涡轮叶片现场
 先进制造工艺的卡脖子,卡的到底是什么?
说点实在的,现在我们能造世界上最好的盾构机,能造最大的集装箱船,能造万吨级的驱逐舰,但是先进制造这块,还是有不少卡脖子的地方。
很多人说我们缺高端设备,不对,高端设备大不了花钱买,就算买不到最顶级的,我们自己也能慢慢造。真正卡脖子的,是工艺参数的积累。
举个例子,同样是激光焊接铝锂合金,人家欧洲企业攒了三十年的参数,什么温度、什么功率、什么速度下,焊接强度能达到最高,应力最小,人家门清,你买了一模一样的设备,不知道这些参数,就得自己一次次试,试一次废掉几十万的材料,试个三五年都是常态。
不过话说回来,这两年我们自己啃下来的工艺真不少。
就说大飞机的蒙皮搅拌摩擦焊,原来全靠波音空客封锁工艺,我们的工程师天天泡在车间,一天做十几组实验,熬了五年,终于磨出了符合要求的工艺参数,现在C919的蒙皮就是用我们自己的工艺焊的,强度完全符合要求,成本比进口工艺降了40%。
还有动力电池的极片激光冷切工艺,原来行业用的都是日本的传统模切工艺,毛刺大,良率低,我们国内的企业自己开发出激光冷切,把毛刺控制在2微米以内,现在全球超过七成的动力电池生产线都在用这个工艺,反过来给老外收专利费了。
对吧?这就是工艺的力量。
很多企业现在脑子热,觉得先进制造就是砸钱买最贵的设备,买完就能升级了,结果设备放那,不会调工艺,做出来的东西还不如老设备做的,几千万砸进去水花都没一个,太可惜了。
工艺这个东西,急不来,就是靠一点点磨,一点点攒,但是磨出来了,就是别人抢不走的竞争力。
去年工信部推的先进制造工艺产业化试点,几十个项目,现在已经有超过一半落地了,从芯片封装到新能源汽车,从航空航天到医疗器械,好多原来卡脖子的工艺,现在都啃下来了。
中国制造往上走,拼到最后,拼的就是谁的工艺更精,谁的积累更厚。那些躲在车间里,天天跟参数较劲的工程师,才是我们制造业最硬的底气。
从手搓零件到一键成型,先进制造工艺到底改了什么?
很多人提起制造,第一反应就是“加工”——拿一块大材料,切掉多余的部分,得到想要的形状。 这套方法用了几百年,早就摸到顶了。 越复杂的零件,成本越高,废品率越高,像航空发动机的涡轮叶片,带内部冷却空腔的,传统方法做,十件能成三件都算烧高香。 现在呢?先进制造工艺换了整套逻辑。 不是减,是增,是复合,是直接从原子分子层面控制材料的结构和性能。你想要什么样的形状,直接堆出来,一步到位。 就说做手机的光学镜头,原来靠玻璃打磨,一个镜头磨十几道工序,现在用注塑微纳成型工艺,一次压出来,精度能控制在百纳米级,良率直接翻了三倍,成本砍了一半还多。东莞工业展会先进制造工艺机器人展厅
说实话我之前也以为,先进制造就是买更贵的机器人,换更大的厂房。这次逛展才明白,设备是骨架,工艺才是灵魂。
同样的设备,不同的工艺做出来的东西,能差出一个量级。
现在顶流的先进制造工艺,到底厉害在哪?
现在市面上最火,也最能落地的,当属增减材复合制造。 很多人只听过3D打印,觉得就是打个手办玩,那都是老黄历了。现在的增减材复合,是打印完直接在同一个机床上精加工,精度能达到磨床的级别。 做冲压模具,传统流程要开粗、热处理、磨床、电火花,前后折腾一个星期,现在用增减材复合,一天就能出成品,精度还比传统工艺高两个等级,寿命还提了20%。 另一个杀疯了的工艺是微纳连接制造,你现在用的折叠屏不卡,动力电池不容易起火,全靠这个工艺。 折叠屏的铰链,几十个零件拼在一起,每一个定位槽的精度误差不能超过1微米,差一点开关屏就会卡。原来用传统铣削加工,良率才六成,现在用微纳一体成型工艺,良率直接干到九成多,成本降了三分之一。 动力电池的极片焊接,原来用超声波焊,容易有虚焊,热失控的风险高,现在用全新的超声微纳连接工艺,焊接强度提了40%,内阻降了10%,整个电池的循环寿命直接涨了一千次。增减材复合制造加工航空涡轮叶片现场
先进制造工艺的卡脖子,卡的到底是什么?
先进制造工艺的卡脖子,卡的到底是什么?
说点实在的,现在我们能造世界上最好的盾构机,能造最大的集装箱船,能造万吨级的驱逐舰,但是先进制造这块,还是有不少卡脖子的地方。
很多人说我们缺高端设备,不对,高端设备大不了花钱买,就算买不到最顶级的,我们自己也能慢慢造。真正卡脖子的,是工艺参数的积累。
举个例子,同样是激光焊接铝锂合金,人家欧洲企业攒了三十年的参数,什么温度、什么功率、什么速度下,焊接强度能达到最高,应力最小,人家门清,你买了一模一样的设备,不知道这些参数,就得自己一次次试,试一次废掉几十万的材料,试个三五年都是常态。
不过话说回来,这两年我们自己啃下来的工艺真不少。
就说大飞机的蒙皮搅拌摩擦焊,原来全靠波音空客封锁工艺,我们的工程师天天泡在车间,一天做十几组实验,熬了五年,终于磨出了符合要求的工艺参数,现在C919的蒙皮就是用我们自己的工艺焊的,强度完全符合要求,成本比进口工艺降了40%。
还有动力电池的极片激光冷切工艺,原来行业用的都是日本的传统模切工艺,毛刺大,良率低,我们国内的企业自己开发出激光冷切,把毛刺控制在2微米以内,现在全球超过七成的动力电池生产线都在用这个工艺,反过来给老外收专利费了。
对吧?这就是工艺的力量。
很多企业现在脑子热,觉得先进制造就是砸钱买最贵的设备,买完就能升级了,结果设备放那,不会调工艺,做出来的东西还不如老设备做的,几千万砸进去水花都没一个,太可惜了。
工艺这个东西,急不来,就是靠一点点磨,一点点攒,但是磨出来了,就是别人抢不走的竞争力。
去年工信部推的先进制造工艺产业化试点,几十个项目,现在已经有超过一半落地了,从芯片封装到新能源汽车,从航空航天到医疗器械,好多原来卡脖子的工艺,现在都啃下来了。
中国制造往上走,拼到最后,拼的就是谁的工艺更精,谁的积累更厚。那些躲在车间里,天天跟参数较劲的工程师,才是我们制造业最硬的底气。