自动化生产线设计:避开落地陷阱的一线实操经验
前阵子帮东莞一个做五金冲压的工厂改生产线,老板拍着桌子骂之前的设计公司——花了三百万,上线半年卡了17次,换个产品就得重调半个月。
这不是设计,这是买了个爹供着。
对吧?很多做自动化设计的,都困在实验室里画图纸,根本不知道工厂地面有多油,工人操作有多糙,订单换型有多快。
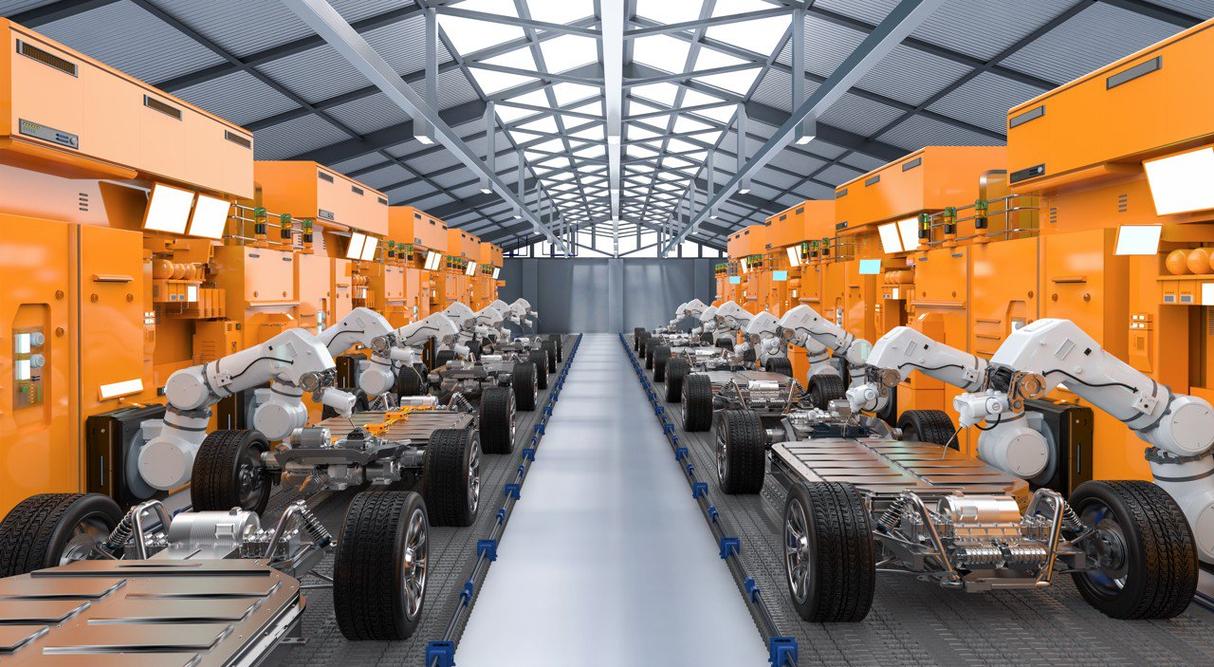 汽车零部件自动化生产线设计现场测量图
还有更坑的。客户说我要年产100万件,你给我按10%冗余设计就够。你真按这个来,旺季赶货的时候,客户骂死你。为什么?客户的产能是按每天开24小时算的,但是他没算停机维护、换料、品检出不良停机的时间啊。真正合格的自动化生产线设计,冗余量最少留25%,还要给未来拓展留1.5倍的工位空间。别听客户说我现在就做这一款,半年后他接了新订单,加工位加不上,第一个找你算账。
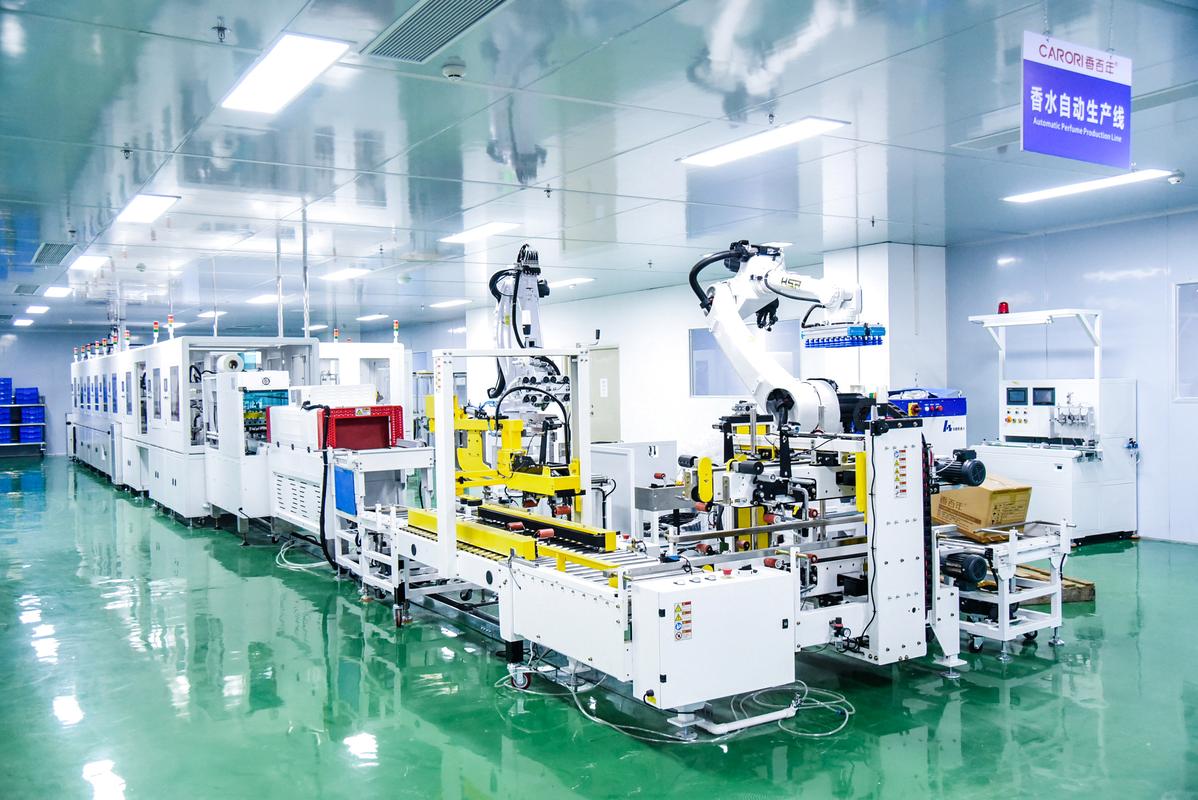 3C电子组装模块化自动化生产线现场图
不过话说回来,也没必要什么线都做全柔性。如果客户就是做标准矿泉水瓶,十年不换产品,你整那套快换干嘛?多花几十万,客户骂你乱加价。设计这个事,就是看菜下饭,符合客户实际需求才是好设计。别拿那些高大上的概念往客户头上堆,人家要的是赚钱,不是拿行业创新奖。
 别忽略运维和工人体验,这才是能活下去的设计
很多设计方案看起来完美,用了半年就废了,为什么?没人会修。设计师拍屁股走了,工厂的电工看不懂这套程序,坏了一个传感器停线一天,损失好几万。
还有,工人操作起来太麻烦,换个料要走十几步,人家嫌麻烦,干脆给你手动绕开,自动化变成半自动化,客户钱白花了,第一个记你的仇。
我现在做设计,有几个死规矩。第一,所有元器件必须用市场上能随便买到的通用型号,不许用什么小众定制进口件,坏了等半个月才能拿到货,谁等得起?第二,程序必须写清楚注释,每个模块的接口标明白,就是刚入行的电工对着图都能找到问题在哪。第三,操作面板必须大字、简化,傻瓜式操作,工人小学毕业能看明白,别整个全英文界面,还弄一堆三层菜单,出问题工人都不知道去哪按复位。
之前见过一个设计,为了省一万块钱,把安全光栅给省了,装了个普通行程开关。结果工人操作的时候不小心碰了,压到手,老板赔了二十万,找设计公司打官司,有意思吗?安全成本一分钱都不能省,这个是底线。
还有,维护空间一定要留够。很多设计师为了帮客户省场地,把工位挤得死死的,拆个电机要拆三个工位,维护一次大半天,换谁谁不骂?
其实啊,做自动化生产线设计,根本不是比谁用的元器件高端,谁画的图好看。是比谁能真真正正帮客户把钱赚回来,少出问题,少添麻烦。
我见过最成功的一条自动化生产线,就是给中山一个锁具厂做的,总成本才八十万,用了五年,每年帮客户省两百万人工,换型也快,没出过什么大问题,这就是好设计。哦对了,还有很多工厂跟风要全自动化无人车间,你真给他做出来,他其实养不起。现在好的设计,都是人机协同,该机器干的机器干,该人干的人干,成本降下来,稳定性还高。适合的,才是对的。
别拿方案图当最终设计,先踩一遍现场
说实话,我刚入行那会也犯这错。拿到客户的产能要求,就对着参数选气缸、拖伺服,画出来的动线整整齐齐,自己看了都感动。结果去现场安装,发现客户车间柱子刚好挡在主输送线中间——客户给的CAD图是三年前的,拆了重建没改图。 那会年轻,蹲在车间门口啃了三天盒饭,改方案改到掉头发。 现在做设计,第一件事是什么?自己去现场量三遍。摸清楚每根柱子的位置,天花板吊车的动线,甚至厕所门口会不会过拉货车,工人换班的通道留够了没。还有电源!很多小工厂的总线容量,是十年前扩的,你拉上来四个15KW的伺服,一开就跳闸,业主还说你设计有问题。汽车零部件自动化生产线设计现场测量图
还有更坑的。客户说我要年产100万件,你给我按10%冗余设计就够。你真按这个来,旺季赶货的时候,客户骂死你。为什么?客户的产能是按每天开24小时算的,但是他没算停机维护、换料、品检出不良停机的时间啊。真正合格的自动化生产线设计,冗余量最少留25%,还要给未来拓展留1.5倍的工位空间。别听客户说我现在就做这一款,半年后他接了新订单,加工位加不上,第一个找你算账。
柔性化不是噱头,是现在中小工厂的命根子
这两年订单碎片化有多严重?做服装的,上个月做卫衣,这个月做冲锋衣,换款三天就得能上线,你整个不能改的刚性生产线,客户卖完这批货就把你设备卖废铁。 说实话,之前我也觉得柔性化是厂家营销玩的概念,直到去年接触了长三角做3C配件的工厂,人家要求一条线换型时间不超过2小时。什么概念?早上做苹果14的充电壳,下午换苹果15的,停线调完就能开干。 那怎么实现?不是堆一堆六轴机器人就叫柔性化。自动化生产线设计里的柔性,核心是快换工装+模块化工位。比如定位治具,用快锁插销,不用拧螺丝,拆下来换个治具十分钟搞定。每个工位做成独立模块,以后加个检测工位,直接拖过来接上线就能用,不用动主输送线。3C电子组装模块化自动化生产线现场图
不过话说回来,也没必要什么线都做全柔性。如果客户就是做标准矿泉水瓶,十年不换产品,你整那套快换干嘛?多花几十万,客户骂你乱加价。设计这个事,就是看菜下饭,符合客户实际需求才是好设计。别拿那些高大上的概念往客户头上堆,人家要的是赚钱,不是拿行业创新奖。
别忽略运维和工人体验,这才是能活下去的设计
别忽略运维和工人体验,这才是能活下去的设计
很多设计方案看起来完美,用了半年就废了,为什么?没人会修。设计师拍屁股走了,工厂的电工看不懂这套程序,坏了一个传感器停线一天,损失好几万。
还有,工人操作起来太麻烦,换个料要走十几步,人家嫌麻烦,干脆给你手动绕开,自动化变成半自动化,客户钱白花了,第一个记你的仇。
我现在做设计,有几个死规矩。第一,所有元器件必须用市场上能随便买到的通用型号,不许用什么小众定制进口件,坏了等半个月才能拿到货,谁等得起?第二,程序必须写清楚注释,每个模块的接口标明白,就是刚入行的电工对着图都能找到问题在哪。第三,操作面板必须大字、简化,傻瓜式操作,工人小学毕业能看明白,别整个全英文界面,还弄一堆三层菜单,出问题工人都不知道去哪按复位。
之前见过一个设计,为了省一万块钱,把安全光栅给省了,装了个普通行程开关。结果工人操作的时候不小心碰了,压到手,老板赔了二十万,找设计公司打官司,有意思吗?安全成本一分钱都不能省,这个是底线。
还有,维护空间一定要留够。很多设计师为了帮客户省场地,把工位挤得死死的,拆个电机要拆三个工位,维护一次大半天,换谁谁不骂?
其实啊,做自动化生产线设计,根本不是比谁用的元器件高端,谁画的图好看。是比谁能真真正正帮客户把钱赚回来,少出问题,少添麻烦。
我见过最成功的一条自动化生产线,就是给中山一个锁具厂做的,总成本才八十万,用了五年,每年帮客户省两百万人工,换型也快,没出过什么大问题,这就是好设计。哦对了,还有很多工厂跟风要全自动化无人车间,你真给他做出来,他其实养不起。现在好的设计,都是人机协同,该机器干的机器干,该人干的人干,成本降下来,稳定性还高。适合的,才是对的。