批量生产优化:工厂降本提效里藏着的隐形红利
上周去东莞一家做汽车注塑配件的工厂蹲了三天,老板愁得掉头发。原材料涨了快15%,客户还压价,说你别家能做我为什么找你。
他前两年花了小两百万换了全新注塑机,产能还是提不上,不良率还卡在3%下不去,赚的钱还不够还设备贷款。
很多人一提到批量生产优化,第一反应就是砸钱换设备,上全自动化生产线,对吧?其实真不是。
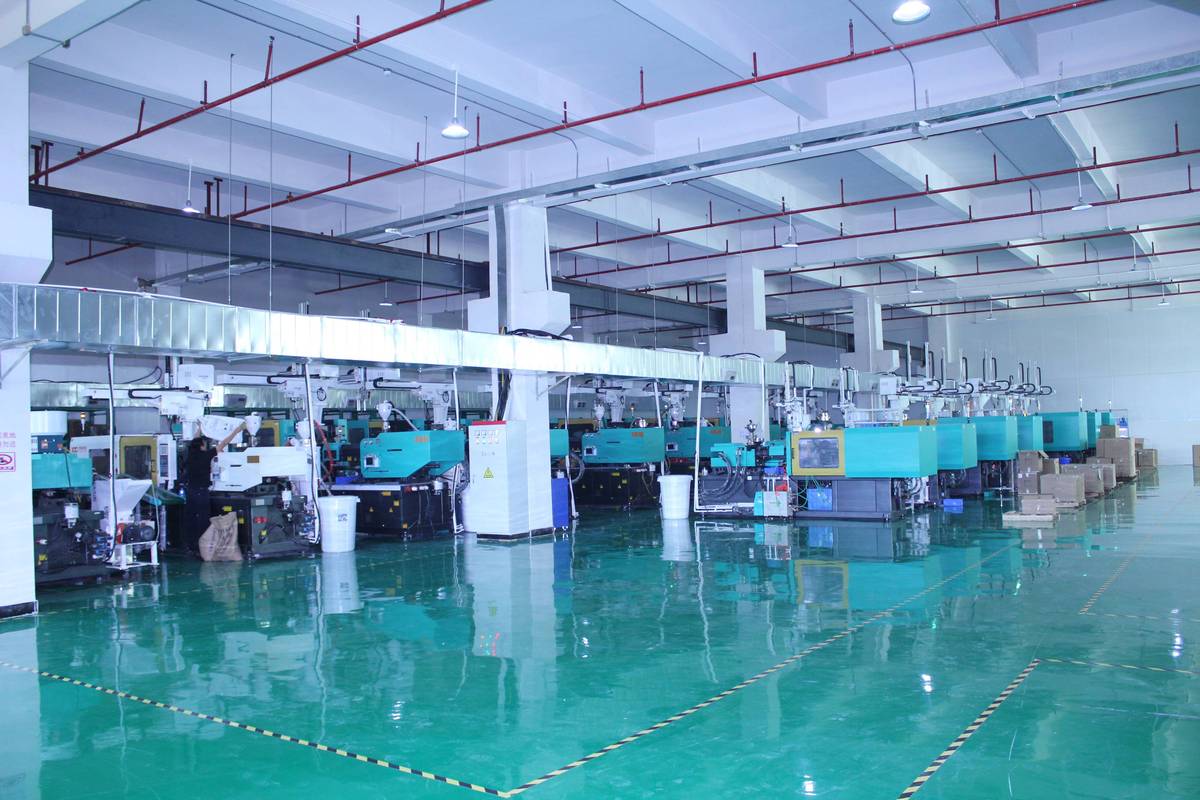 汽车注塑配件批量生产流水线工位图
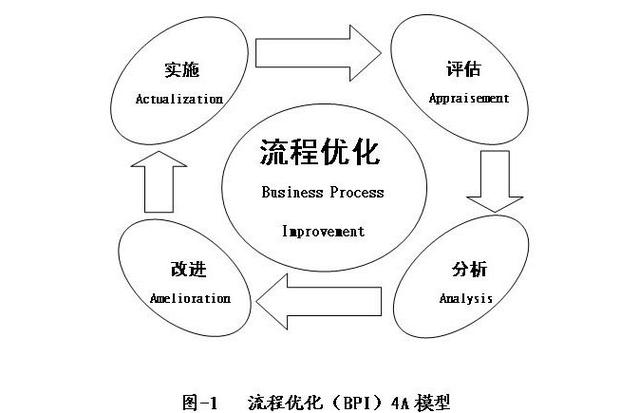 大部分优化空间,都藏在流程的缝隙里
我跟着该厂的资深线长走了整整一个班次,很快就发现了问题:换模时间平均要48分钟,一天换三次模,两个多小时就白白耗掉了。而且上一批次的余料,工人习惯性堆在机器旁边,一不小心混进新料,整批产品就直接报废。
去年江南大学制造业研究中心做过一次覆盖120家中小制造企业的调研,国内离散制造领域的中小企业,流程浪费占总停机时间的41%,比设备故障导致的停机占比还高出17个百分点。
说实话这个数据当时吓我一跳。原来大部分工厂的钱,都白白耗在了没人注意的缝隙里。
那个注塑厂,我们没让他加设备,只是帮梳理了换模的标准化流程:把常用模具提前预温放在工位10米范围内,换模工具定置定位画好线,还给每个操作步骤卡了秒表定了标准时长,甚至连谁拿模具谁调参数谁做首检都分清楚了。
现在换模时间直接压到22分钟。就这一项调整,一个月多出来整整六个完整生产日,不良率还降了1.2个百分点。前后花了不到两万块,就是做流程梳理和培训。
出来的效果是什么?每个月单位产能涨了12%,单位成本降了快8个点。都是纯利润啊。
不过话说回来,流程梳理不是喊口号说要标准化,得蹲在现场数步子卡秒表,一个动作一个动作抠,懒不了。
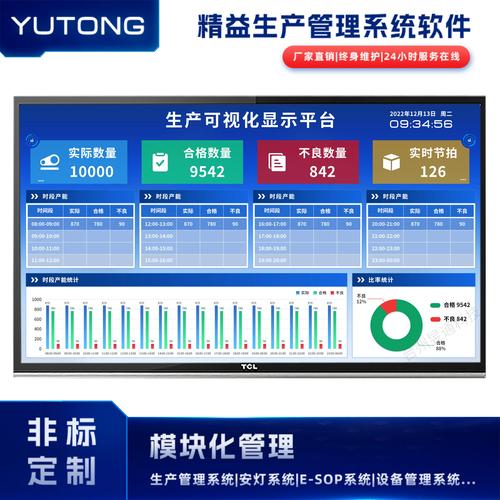 五金小批量柔性生产排程看板实拍
这家工厂最后用了一个很巧的办法,我现在想起都觉得妙。他们把所有零件按加工工艺分成了五大类:冲孔类、折弯类、焊接类、抛丸类、表面处理类,然后把相同工艺的不同订单零件凑成一个虚拟批量,同一台设备一次干完同工艺的所有活,不用每个订单单独换刀调参数走完全程。
啥意思?比如三个不同的客户订单,每个要50件不同的零件,全都需要冲孔,那就一次把150件的冲孔全干完,再转下一个折弯工序,不用一个订单从冲孔到包装做完再做下一个。
就这么换了个排程逻辑,换刀调机时间直接降了47%,交期延误率一下子掉到了4.8%。没添一台新设备,就是换了个排程思路。
我当时看到统计数据的时候,真的挺惊喜。原来批量生产优化不是只有做大批量这一条路,把分散的相同要素重新攒成动态批量,照样能拿到批量生产的成本优势,还能满足多品种小批量的订单需求。
汽车注塑配件批量生产流水线工位图
大部分优化空间,都藏在流程的缝隙里
大部分优化空间,都藏在流程的缝隙里
我跟着该厂的资深线长走了整整一个班次,很快就发现了问题:换模时间平均要48分钟,一天换三次模,两个多小时就白白耗掉了。而且上一批次的余料,工人习惯性堆在机器旁边,一不小心混进新料,整批产品就直接报废。
去年江南大学制造业研究中心做过一次覆盖120家中小制造企业的调研,国内离散制造领域的中小企业,流程浪费占总停机时间的41%,比设备故障导致的停机占比还高出17个百分点。
说实话这个数据当时吓我一跳。原来大部分工厂的钱,都白白耗在了没人注意的缝隙里。
那个注塑厂,我们没让他加设备,只是帮梳理了换模的标准化流程:把常用模具提前预温放在工位10米范围内,换模工具定置定位画好线,还给每个操作步骤卡了秒表定了标准时长,甚至连谁拿模具谁调参数谁做首检都分清楚了。
现在换模时间直接压到22分钟。就这一项调整,一个月多出来整整六个完整生产日,不良率还降了1.2个百分点。前后花了不到两万块,就是做流程梳理和培训。
出来的效果是什么?每个月单位产能涨了12%,单位成本降了快8个点。都是纯利润啊。
不过话说回来,流程梳理不是喊口号说要标准化,得蹲在现场数步子卡秒表,一个动作一个动作抠,懒不了。
多品种小批量时代,批量生产优化要做柔性调整
现在行情变了。原来那种一款产品一口气做几十万件的订单,越来越少。大部分工厂手里都是几百件、几千件的小单,混在一起排程,原来的批量生产逻辑全乱了。 去年我接触过一家浙江做五金定制的工厂,老板接了一堆电商出海的小订单,排程排得调度员天天跟线长吵架,交期延误率快摸到30%,客户退款退得他头疼。 很多人固有印象里,批量生产优化就是做大单、降单件成本,这个逻辑放在今天,很多时候走不通了。五金小批量柔性生产排程看板实拍
这家工厂最后用了一个很巧的办法,我现在想起都觉得妙。他们把所有零件按加工工艺分成了五大类:冲孔类、折弯类、焊接类、抛丸类、表面处理类,然后把相同工艺的不同订单零件凑成一个虚拟批量,同一台设备一次干完同工艺的所有活,不用每个订单单独换刀调参数走完全程。
啥意思?比如三个不同的客户订单,每个要50件不同的零件,全都需要冲孔,那就一次把150件的冲孔全干完,再转下一个折弯工序,不用一个订单从冲孔到包装做完再做下一个。
就这么换了个排程逻辑,换刀调机时间直接降了47%,交期延误率一下子掉到了4.8%。没添一台新设备,就是换了个排程思路。
我当时看到统计数据的时候,真的挺惊喜。原来批量生产优化不是只有做大批量这一条路,把分散的相同要素重新攒成动态批量,照样能拿到批量生产的成本优势,还能满足多品种小批量的订单需求。