精密加工技术到底有多疯?我在实验室差点把桌子掀了
去年冬天,我去一个精密加工实验室参观。朋友神神秘秘地把我拉到一台设备前,说这玩意儿能车出镜面一样的光滑表面。我凑近一看,刀尖和铝件接触的地方,切屑细得像蛛丝。蜘蛛丝!表面粗糙度做到了2纳米——相当于把一根头发纵向剖开、再分成五万份。我当时就惊了。这哪是技术,简直是魔法。
但真正的魔法还在后头。他告诉我,这不算什么。现在有些机床的定位精度已经干到亚纳米级别了。亚纳米是什么概念?一个硅原子的直径大概0.2纳米,也就是说,机床运动的精确度是以几个原子的距离来衡量的。听着都头皮发麻。但说实话,精密加工发展到今天,早就不是我们印象中“车铣刨磨”那种傻大黑粗的活了。它关乎芯片、光学镜头、航空发动机叶片,甚至你手机摄像头里那片小小的玻璃。
不过话说回来,大众对精密加工的理解往往还停留在“高级钳工”的层面。这不能怪大家,因为这项技术太底层了,底层到它几乎隐身于所有高科技产品的背后。你拿着最新款的iPhone,感慨它的丝滑,却很少有人会想到,那枚A系列芯片是用极紫外光刻机刻出来的,而光刻机的反射镜,面形精度必须达到皮米级——皮米,千分之一纳米。负责加工这种镜片的设备,自身要用激光干涉仪测量,测量时连空气的扰动都不能有,因为空气折射率的变化都会导致误差。对,空气。它得在真空里干活。
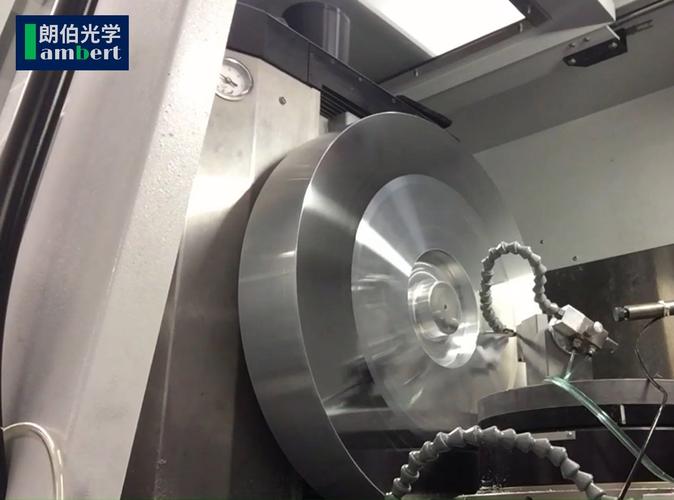 超精密单点金刚石车削光学模具过程
光刻机里的“原子级较劲”
光刻机绝对是精密加工的巅峰之作。一台EUV光刻机,十万多个零件,来自全球数百家供应商。其中最核心的照明系统和物镜系统,里面全是高精度非球面镜。这些镜子的材料通常是微晶玻璃或熔石英,要求近乎零热膨胀,而且内部不能有任何应力。加工它们,要用到磁流变抛光、离子束修形这些听起来就魔幻的工艺。
磁流变抛光是啥?简单说,就是把抛光液变成一种“智能液体”,在磁场下瞬间固化,形成柔性抛光头,能随着镜面弧度自适应。离子束修形更夸张——直接用高能离子轰击镜面,一个原子一个原子地把它“刮”平。注意,是原子级别的。加工一面镜子可能要几个月,最后检测的时候,如果发现某个位置高了零点几个纳米,就得再上离子束轰一阵。这种耐心,简直反人性。我敢打赌,任何一个正常人看到那检测报告上的波纹图,都会崩溃的:这到底是在造镜子还是在搞粒子物理实验?
然而光有镜子还不够。光刻机的运动台,也就是承载硅片那部分,它的速度和精度直接决定芯片的产率和良率。ASML最新的TWINSCAN平台,运动台加速度能达到重力的几十倍,停住的时候位置误差不超过一两纳米。这相当于你开着一辆时速三百公里的跑车,一个急刹,轮胎刚好压在一根绣花针上——针还没断。疯了。真的疯了。
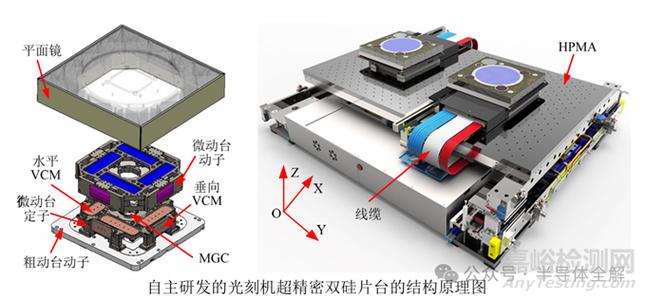 光刻机内部精密工件台运动系统
刀具其实比头发丝还娇贵
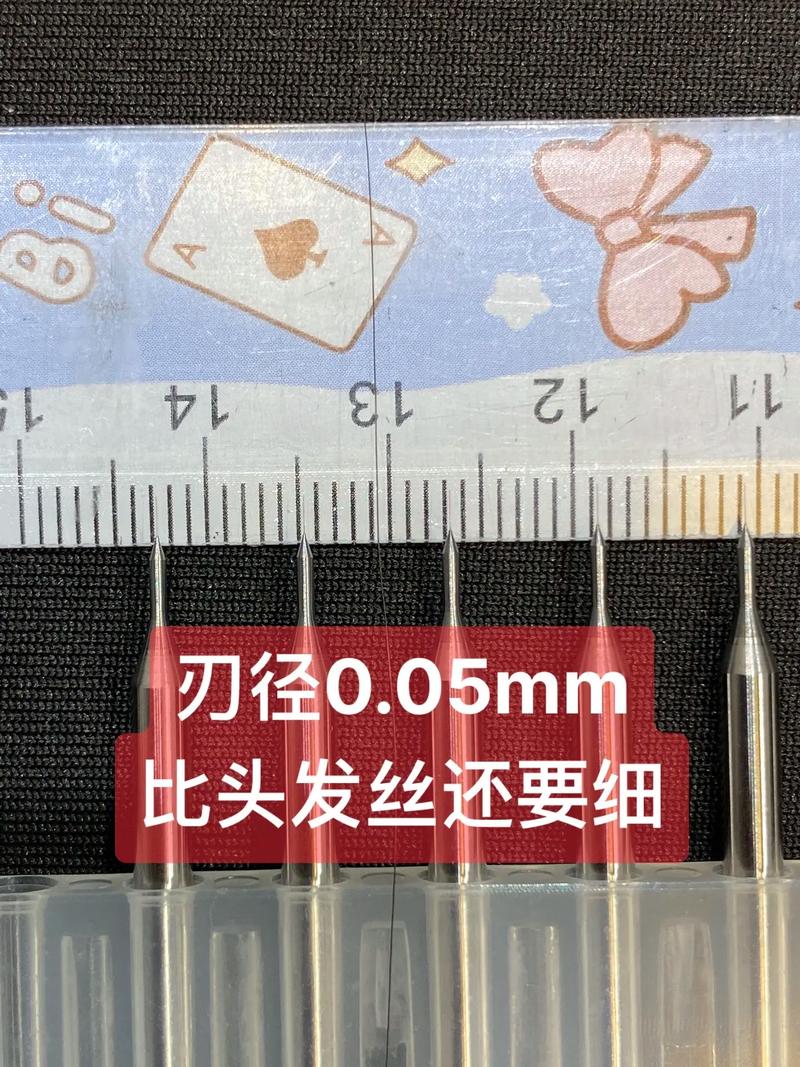 刀具其实比头发丝还娇贵
很多人以为,精密加工靠的是机床。其实不对,刀具才是灵魂。尤其超精密车削,全靠一颗完美的天然金刚石。人造的不行,必须是天然的,因为天然金刚石内部的晶格排列最均匀,刃口可以磨得极度锋利。有多锋利?刃口圆弧半径能做到几十纳米,甚至十纳米以下。这意味着什么?当你用它切削铝合金时,切深甚至能小于材料晶粒尺寸,实现所谓的“区域细化”加工。但金刚石太娇气了:不能切黑色金属,因为高温下会石墨化;不能震动太大,稍微一点磕碰,刀尖就崩了。我见过一个老师傅,为了一把新磨的刀,准备夹具就花了三天,结果上机试切,手一抖,刀没了。两千美金瞬间蒸发。他当时的表情……唉,不提了。
说到刀具,就不能不提刀具涂层。现在流行类金刚石涂层(DLC)、氮化钛、氮化铝钛这些。涂层厚度也就几微米,但能显著提高刀具寿命。喷涂层用的设备,比如电弧离子镀,等离子体密度极高,能把靶材直接汽化成离子态,然后高速轰击到刀具表面。轰击能量必须精准控制,否则涂层结合力不行。我有一次问搞涂层的朋友:你们这技术到底算物理还是化学?他想了半天说,大概是炼金术吧。嗯,有道理。
3D打印的逆袭:加法比减法更难
从前精密加工几乎等于“减法制造”——从一块大料上把多余的部分去掉。但近十年,金属增材制造(就是3D打印)异军突起。尤其对于复杂内流道、点阵结构,只能用打印。可打印完了,关键表面还得精密加工。这才是真正头疼的地方:打印出来的零件内部可能有很多残余应力,一加工就变形。而且有些拓扑优化后的结构,薄壁比纸还薄,刀具一碰就颤。颤振是精密加工的噩梦——那尖锐的声音像用指甲刮黑板,表面直接就废了。
我印象最深的是某航空发动机燃油喷嘴。以前要二十多个零件钎焊在一起,现在用镍基高温合金直接打印成一个整体。打印完以后,内部的微小孔和流道需要用电火花加工或磨粒流去毛刺。磨粒流——就是把混着磨料的粘弹体像挤牙膏一样强行压过零件内腔,把粗糙的打印表面抛得光亮。这工艺看起来极其解压,但参数调不好,会把关键尺寸给抛大了。废掉一个,成本好几万。心疼。
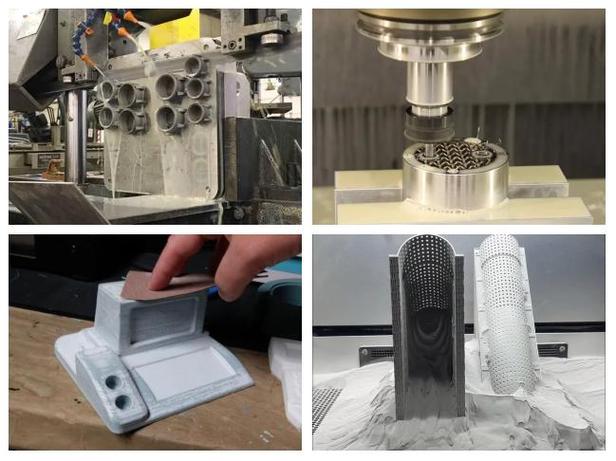 金属3D打印后精密磨粒流抛光加工
说到底,精密加工正在走向极致融合:机械、光学、电子、化学、材料,全都搅在一起。做这一行,你得懂点光学干涉原理,懂点控制理论,还得会跟设备供应商扯皮——因为他们家的机器说明书永远缺关键参数。最气人的是,经常你花了几个月搞定一个工艺,隔壁实验室发篇论文,用了一种你听都没听过的方法,效果比你还好。这就是科研圈的日常。但抱怨归抱怨,每次在显微镜下看到那完美得不像话的表面,还是会在心里喊一句:“卧槽,牛X。”那种成就感,大概就是支持着我们这群人继续往死里调参数的动力吧。
不过话说回来,精密加工的未来到底会怎样?量子传感器、原子级制造、甚至直接用电子束或离子束“搭建”零件……这些听起来很遥远,但实验室里已经在玩了。也许再过十年,亚纳米都不算精度了,得开始聊皮米加工。到时我们大概会怀念今天这些“粗糙”的技术,就像现在怀念八、九十年代的微米级车床一样。技术的迭代,从来都是这么不讲道理。