自动化生产线设计:别把设备堆叠当系统解法
上周在苏州相城的一家中小型汽配厂蹲了三天,他们花了近两千万上的线,良率卡在89%上不去,比之前半手工线的良率还低两个点。老板拍着控制柜骂,说当初设计的人把ABB的机器人、西门子的PLC、进口的视觉检测全堆上来,连个治具的定位公差都没算对。
这行的水,比外人想的深多了。
别先算ROI,先算工位的"硬约束"
很多项目从一开始就走偏了。
设计团队刚进场,第一份报告就列满了投资回报周期、产能提升比例的数字,连每个工位的来料实际波动范围都没摸清楚,就开始对着设备选型手册挑参数。我见过最离谱的一个设计,给食品包装线配的称重传感器精度是0.1g,但是上游送料机构的振动频率刚好和传感器的固有频率撞上,只要线体一开,数值就跳得根本没法用,最后只能在传感器下面垫三层橡胶垫,硬生生把精度降到1g才稳,之前花的十几万高精度传感器钱全打了水漂。
来料的批次波动范围,从来不是供应商给的标称值,是连续30批货的实测P95值——这才是设计的核心输入。就拿汽配行业常见的铝合金压铸件来说,供应商给的图纸上标注的公差是±0.05mm,实际生产里因为压铸模具的磨损,每生产5000件,尺寸就会往正方向飘0.1mm,要是设计的时候直接按图纸公差选视觉定位的算法阈值,上线之后不出一周就会因为来料偏差过大出现大面积误判。
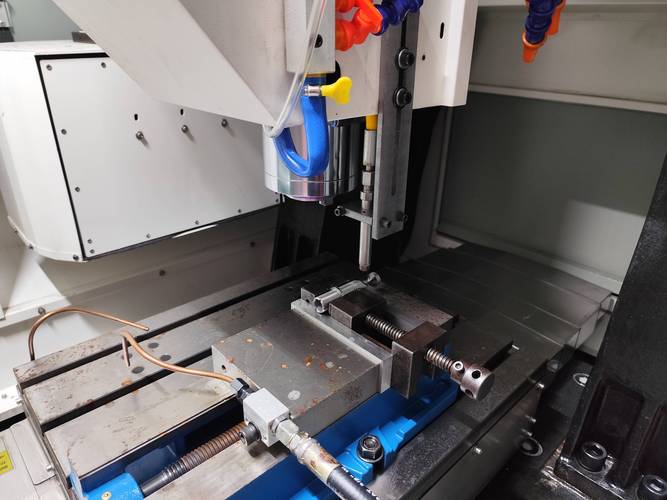 汽配铝合金压铸件去毛刺工位治具安装实景图
很多设计师总追求"理论上的最优解",却忘了实际生产里没有任何一个参数是稳定不变的——来料会飘,温度会变,操作工的习惯会有差异,甚至车间的气压波动都会影响气缸的动作速度。这些藏在细节里的硬约束,才是决定线体能不能稳定跑起来的关键。
线体的"柔性冗余",不是越多越好
现在一提自动化线,所有人都要谈"柔性"。
好像不能兼容十几种产品的线,就不算先进。可实际跑起来的线,有多少真的能把所有兼容的产品都量一遍?3C行业的组装线是重灾区,很多设计一开始说要兼容6款不同的手机中框,结果实际跑了半年,主力生产的就2款,剩下4款的治具换型机构一年动不了三次,反而因为这些额外的机构,日常维护的点位多了30%,平均每个月多两次因为换型机构卡料导致的停线。
柔性冗余的比例,要对应未来3年的产品迭代规划,而不是拍脑袋说要兼容多少款。如果工厂的产品迭代周期是18个月,那冗余只要覆盖当前量产的2款+未来12个月要上的1款就够了,多的都是无效成本。
我之前接触过的一家做家居五金的工厂,一开始设计的时候硬要给锁具装配线加12个不同的产品兼容模块,结果因为模块太多,线体的节拍从设计的12秒/件,实际跑起来要22秒,比半自动化线的18秒还慢,最后只能把一半的兼容模块拆了,才算把节拍拉回来。
说穿了,柔性是为了应对未来的不确定性,不是为了凑PPT上的卖点。那些为了显得方案"高级"硬加的冗余,最后全要工厂自己买单。
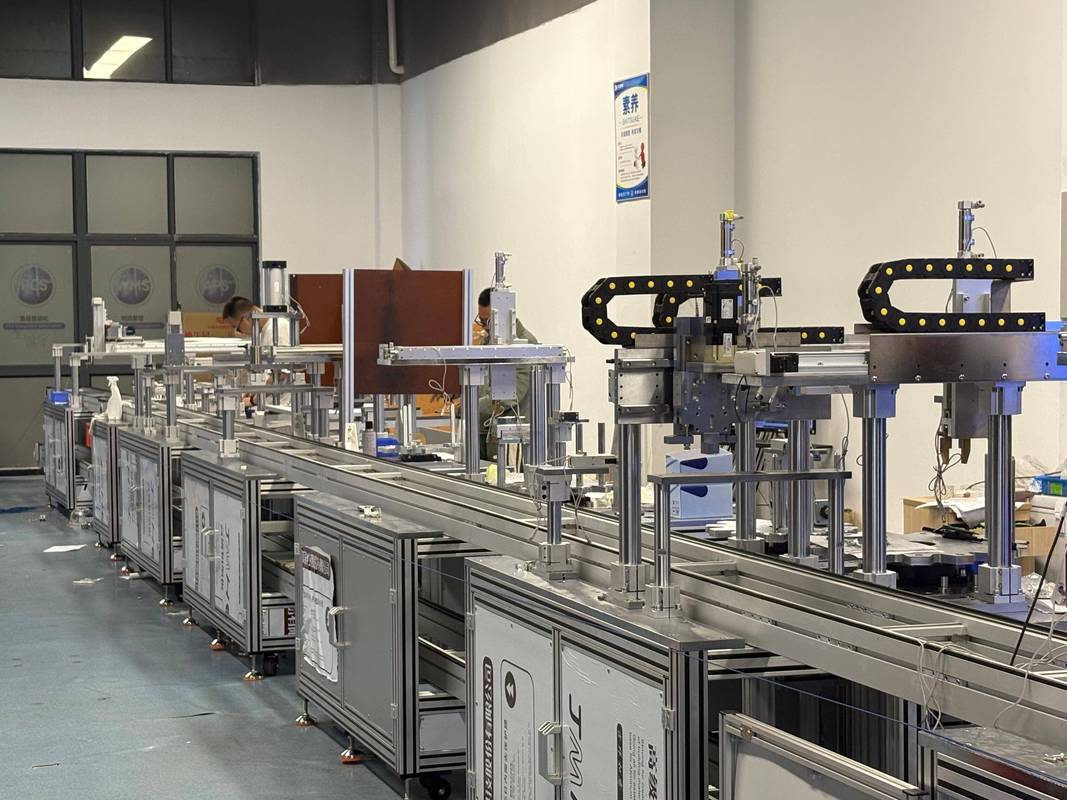 3C产品组装线快换治具工位实景图
验收的"暗线",从来不是跑通一次就行
很多项目的验收标准,写得像过家家。
连续跑2小时无故障,就算合格。可实际生产里的问题,从来不会在理想状态下冒出来。夏天车间温度冲到38度的时候,设备的热漂移会不会让定位偏差超标?连续跑8小时之后,皮带的张紧力会不会下降导致送料偏移?换班的时候,新的操作工不熟悉操作,按错按钮会不会触发安全事故?这些问题,在2小时的理想测试里根本暴露不出来。
设计阶段就要把极端工况的测试条件写进验收标准里,而不是只测最顺的理想状态。我之前帮一家光伏企业做的线体验收,要求是在车间温度35-40度的区间,连续跑72小时,中间要随机触发3次来料缺料、2次视觉误判、1次气压不足的故障,看系统能不能自动恢复,良率能不能稳定在99.2%以上。之前设计方一开始提的验收标准是"连续跑2小时无故障就算合格",被我们打回去重写了三次。
别觉得这样太苛刻。我见过太多项目,验收的时候顺得不行,刚过了质保期,各种问题就全冒出来,最后工厂要花大价钱整改,当初的设计团队早就撤场了。
现在很多人提数字孪生,说要给线体做全流程的数字映射。可数字孪生从来不是在屏幕上做个3D模型就完了,是要把实际生产中的所有波动数据喂给孪生模型,反过来修正设计的参数。之前那家苏州的汽配厂,后来把连续10天的生产数据导进孪生模型,发现原来的机器人焊接轨迹在来料偏差大的时候会出现焊偏,就重新优化了轨迹的补偿算法,良率才慢慢爬上来。
当然,也不是所有场景都适合上全自动化线。对于年订单量低于10万件,而且产品尺寸偏差超过±0.5mm的场景,强行上全自动化线,大概率是钱花了,效率还不如半自动化。毕竟设计的核心从来不是"用了多少先进设备",是能不能匹配工厂的实际生产需求,把钱花在能产生实际价值的地方。