跳出容量焦虑:电池技术研发绕不开的三个现实卡点
很多人一提到电池,第一反应就是“能不能再多跑200公里”。
但过去五年的实验室数据显示,单纯堆能量密度的路径,已经在很多场景下走到了边际收益陡降的拐点。为了把电芯能量密度从250Wh/kg提到350Wh/kg,研发团队要付出的成本,是之前从150Wh/kg提到250Wh/kg的三倍还多,换来的实际续航提升,却可能因为结构件、冷却系统的重量抵消掉近四成。
这账,其实算不过来。
被忽略的体积膨胀死循环
现在主流的高镍三元材料路线,核心逻辑是不断提高镍的占比,靠更高的氧化还原电位拉高能量密度。但很少有人在一开始就把高镍正极在嵌脱锂过程中的各向异性体积形变算进全周期的性能损失里。NCM811材料的一次颗粒,在满电状态下的晶格体积变化率能到4.2%,这种形变不是均匀的,不同晶向的膨胀差会直接把颗粒从内部撑出微裂纹。循环几十次之后,裂纹会不断延伸,电解液顺着裂纹钻到颗粒内部,和内部的镍离子发生副反应,不断消耗可循环的锂源。
很多论文里测出来的高能量密度数据,是用半电池测的扣电结果。到了软包或者硬包的成品电芯里,要预留极耳的空间、防爆阀的位置、电芯膨胀的缓冲层,实际体积能量密度的提升,往往只有扣电测试值的30%不到。更麻烦的是,为了把能量密度做上去,很多团队会把原来的陶瓷隔膜涂层减薄,甚至直接去掉,这会让电芯的抗穿刺能力直接掉一个等级。
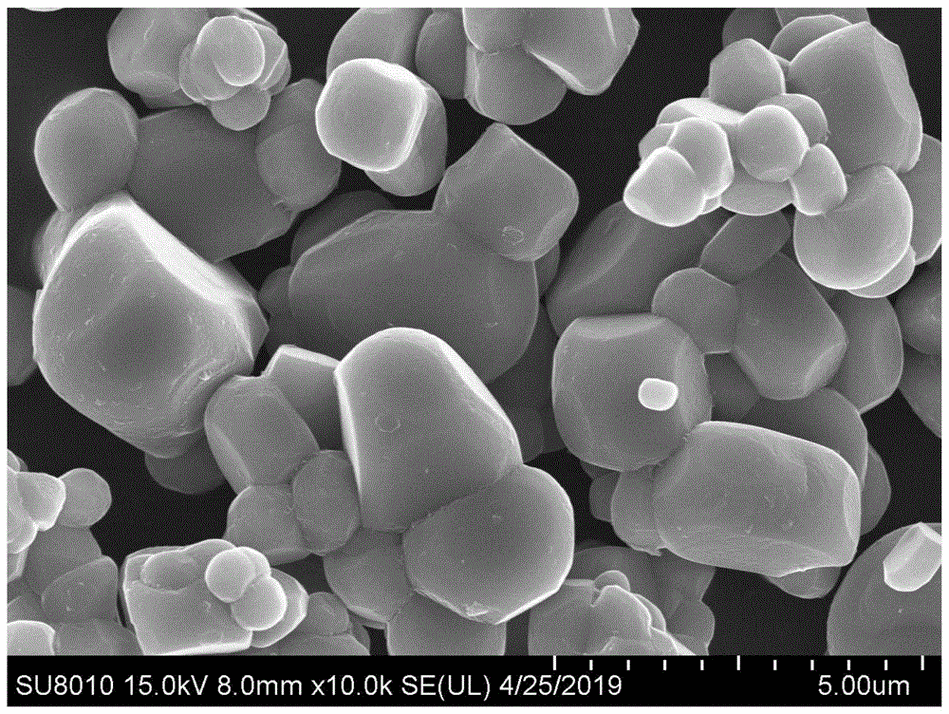 高镍三元正极颗粒循环前后开裂形貌电镜图
举个很具体的反例:两年前有团队推出的半固态电芯,宣传的重量能量密度达到360Wh/kg,实际装车之后,在-10℃的环境舱里测出来的容量保持率只有58%,循环100次之后,电芯内阻上涨了42%。追根溯源,就是为了堆能量密度,把原来的液态电解质含量从15%降到了5%,低温下的离子电导率直接掉了一个数量级,连最基本的低温放电要求都满足不了。
被算错账的界面工程
现在行业里有个很普遍的误区:把绝大部分研发经费砸在新材料的合成上,觉得只要能找到一种理论容量更高的材料,就能直接把电芯性能拉上去。但实际的测试数据显示,80%以上的电芯失效,不是材料本身的容量不够,而是不同材料接触的界面出了问题。
最典型的就是硅基负极。大家都知道硅的理论比容量是石墨的10倍,但是硅在嵌锂的时候,体积能膨胀到原来的3倍。最早的思路是把硅做成纳米级的颗粒,靠小尺寸缓解膨胀带来的应力,结果做出来的材料比表面积太大,首次充放电的时候,SEI膜的形成会消耗大量的锂源,首效低于85%的硅基材料根本无法通过车规验证——毕竟首效每降1%,整个电芯的可逆容量就会掉1%,根本没有商业化的价值。
现在真正能落地的硅基负极路线,根本不是把硅做的更细,而是在微米级的硅颗粒外面,做一层刚性的多孔碳壳,把硅膨胀需要的空间预先留在碳壳内部,同时把SEI膜的生长位置限制在碳壳的外表面,不让电解液接触到内部的硅颗粒。这种结构的材料,只有当硅的掺杂比例控制在8%-12%的区间里,才能做到循环1000次之后容量保持率80%以上。如果把硅的比例提到20%,哪怕碳壳做的再完美,电芯的整体膨胀率会超过15%,根本满足不了PACK的结构设计要求——毕竟PACK内部的空隙本来就不多,15%的膨胀量会直接把冷却板顶变形。
说实话,我去年在实验室跟着做了三个月的硅负极涂布,第一次调出来的浆料,刚涂到铜箔上就因为粘结力不够掉渣,盯着涂布机上扫下来的碎硅片,真的觉得之前看的那些顶会论文里的“完美结构”,到了中试线连最基本的加工性要求都达不到。
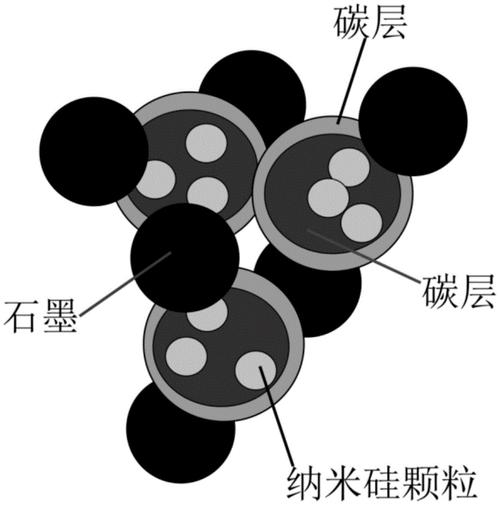 预留膨胀空间的碳包覆硅负极结构示意图
别把实验室指标直接套到车规场景
现在铺天盖地的宣传里,“10分钟快充”“1000公里续航”几乎成了标配。但很少有人说清楚,这些数据是在什么测试条件下测出来的。实验室测试的快充性能是在25℃恒温、电芯满电状态下从10%充到80%的理想值,根本没考虑实际使用中的温度波动、SOC区间的限制、电芯一致性的影响。
比如北方冬天的户外,电池温度能到-20℃,这时候如果直接用峰值功率快充,锂金属会直接在负极表面析出来,形成的锂枝晶可能会刺穿隔膜,引发内短路。很多车主实际用的时候,冬天的快充功率只有宣传值的30%不到,不是硬件不行,是研发的时候根本没把这种极端场景的冗余设计考虑进去——毕竟要保证低温下的快充安全,就得给加热系统留够功率,给隔膜留够热稳定的厚度,这些都会拉低整体的能量密度。
还有个很容易被忽略的风险:供应链的稳定性。很多实验室里的新材料,需要用到稀缺的稀土元素、高纯度的特殊试剂,中试的时候小批量做没问题,一旦要量产,原材料的供应、成本、环保处理,每一个环节都可能卡壳。比如之前有团队做的富锂锰基材料,实验室里测的能量密度能到400Wh/kg,但是量产的时候发现,材料里的锰离子会在循环过程中溶解到电解液里,整个供应链的回收成本根本覆盖不了材料的收益,最后只能停留在论文阶段。
聊到这里可能有人会问,那现在的研发方向是不是就全错了?
其实不是。只是之前的思路太单一了,把“能量密度”当成了唯一的评价标尺。
比如现在有些团队在做的锰掺杂磷酸铁锂,不是为了把能量密度做到和高镍三元一样高,而是在原来的磷酸铁锂的成本基础上,把循环寿命从2000次提到6000次,把-20℃的容量保持率从60%提到80%,这种路线的商业化价值,其实比硬堆高镍材料高的多。毕竟大部分家用车的年均行驶里程也就1.5万公里,6000次的循环寿命,能撑20年,根本不需要追求什么1000公里的续航。
上个月和中试线的工程师聊天,他说现在最烦的就是看到实验室出来的新配方,吹的天花乱坠,结果到了中试环节,连连续涂布100米都做不到。浆料沉降,颗粒团聚,极片厚度差能到20微米,根本没法用。
电池技术研发从来不是靠某一个天才的突破。
是要把材料、界面、结构、制造工艺所有环节的小问题都磨平。
才能真正走到用户的车上去。