再制造技术:被低估的循环经济压舱石
前阵子跟一位做机械装备的老大哥吃饭,聊起现在制造业降碳的路子,他拍着桌子说,现在所有人都盯着新能源、新材料,却把最挣钱最减碳的路子给忘了——就是再制造。我深以为然。
别把再制造当成二手翻新,这根本不是一回事
很多人一听见「再制造」,第一反应就是「把旧东西拆吧拆吧拼一拼,当新的卖」,说白了就是翻新货,不靠谱。说实话,这误会真的大了去了。
普通翻新顶多就是换个易损件,喷个漆,凑合用用,用不了多久肯定坏。再制造呢?是把旧的核心零件,通过专业化修复或者升级改造,让做出来的产品质量性能达到甚至超过原新品的标准。门槛高得很。
举个例子,汽车的发动机曲轴,用几十万公里之后磨损了,普通翻新就是磨一下继续装,尺寸不对了,用个几万公里又坏了。再制造呢?先要拆解全零件清洗,逐个检测损伤,然后用专用技术把磨损的部位补到原尺寸,再做热处理强化,最后精度检测全达标,出来的曲轴,寿命不比新的短,价格只要新的一半还不到。
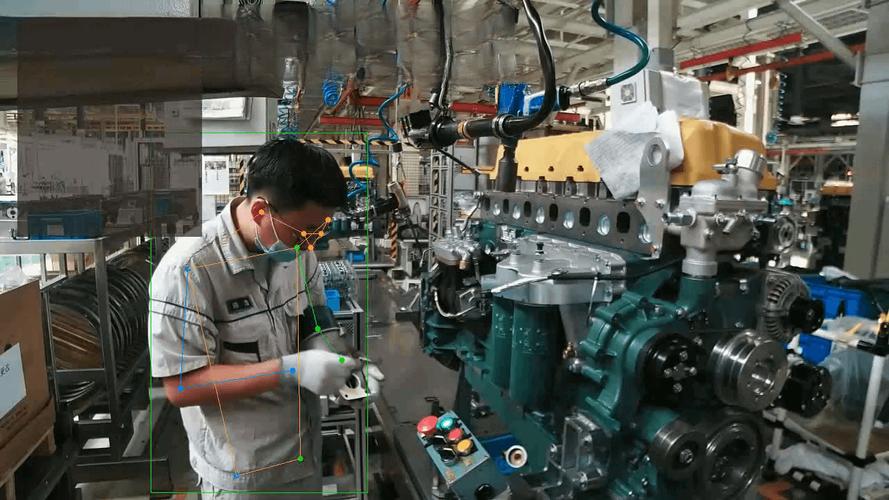 柴油发动机曲轴再制造检测工位
现在国内的再制造,早就覆盖了汽车发动机、矿山机械、风电装备、盾构机甚至航空零部件这些高端领域了,不是啥路边摊搞的小生意。
顶尖的再制造技术,已经超出了普通人的想象
前几年看过国内再制造团队的成果,真的给我看愣了。针对大型重载装备的磨损零件,研发的纳米复合电刷镀再制造技术,能在零件表面刷出纳米晶镀层,硬度比原基体高两倍,耐磨性能直接翻四倍,成本还不到换新品的十分之一。
哦对,现在增材制造火,增材再制造更火。说白了就是用3D打印的思路,对着零件磨损缺肉的地方,一点点堆出符合原设计尺寸的形状,还能根据零件的受力情况,调整材料配方,让修复的地方比原来还结实。
去年山东有个风电项目,一台3兆瓦的风机主轴轴承位磨损了,要是换个新主轴,光采购加上吊装安装,下来要小三百万,还要停机半个月,发电量损失都不止几十万。后来用了增材再制造技术,现场修复,三天就搞定,花了不到四十万。修复之后用了快两年了,啥问题没有。
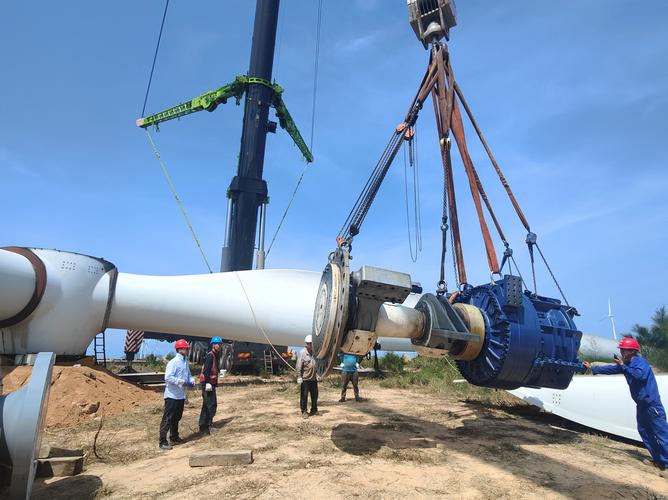 增材再制造修复风电主轴施工现场
不过话说回来,这些年国内再制造的技术突破真的不少,很多领域我们已经走到世界前面了。比如针对废旧盾构机刀具的再制造,国内团队搞的梯度涂层技术,再制造后的刀具寿命能达到新刀具的八成以上,成本只要三分之一。现在国内很多地铁施工项目,都已经在用再制造刀具了,省了多少钱啊!
技术不差,为啥再制造还没大范围普及?
 技术不差,为啥再制造还没大范围普及?
说来说去,核心还是认知问题。很多业主方,就算知道再制造便宜性能也够,就是不敢用,怕出问题担责任,觉得「用新的总不会错」,宁愿多花几倍的钱买新品,也不愿意尝试再制造产品。对吧?
还有就是回收体系没理顺。很多淘汰下来的旧核心零件,都被当成废钢铁回炉了,说实话,真的可惜。一个加工好的锻件,里面凝结了多少能耗多少加工成本,回炉之后就只能当原材料重新炼,那么多碳排放全白省了。
还有一点,就是行业里良莠不齐。确实有一些小作坊,拿着翻新货冒充再制造产品卖,坏了整个行业的名声,让用户更不敢信了。
不过这两年风向已经变了。双碳目标压下来,制造业降碳的任务越来越重,再制造的减碳效益太明显了。有机构算过,再制造一件产品,比生产新品平均节能60%,节材70%,减排碳排放超过80%。啥概念?全国现在每年再制造的发动机大概三十万台,算下来一年就能省将近两百万吨标准煤,减排五百多万吨二氧化碳。
现在国家已经把再制造列入绿色制造体系的重点方向,好多地方都建了国家级的再制造产业集聚区,针对再制造产品的认定标准、质保体系也越来越完善。前阵子看新闻,不少车企都已经推出了再制造配件的官方售后,价格比原厂新配件低一半,还享受一样的质保,这不就是很好的开头吗?
未来的制造业,就是从「生产-使用-丢弃」的线性模式,变成「生产-使用-回收-再制造」的循环模式。而再制造技术,就是这个循环里最核心的那一环。真的,别再拿老眼光看它了,再过个十年八年,你会发现它无处不在。