批量生产优化:砍掉隐形成本的实操玩法
前阵子跟东莞一个做汽配的老板喝茶,他拍着大腿说悔死了。去年花三百万换了新的冲压机,以为产能能涨三成,结果算了算,实际只涨了不到8%。问题出在哪?他想破头都没明白。我给他点了一句:你那条线,一天换三次模,每次两个多小时,新机器再快,停下来的时间比转的时间还长,怎么提产能?
他当场愣住。说从来没人跟他说过这个。
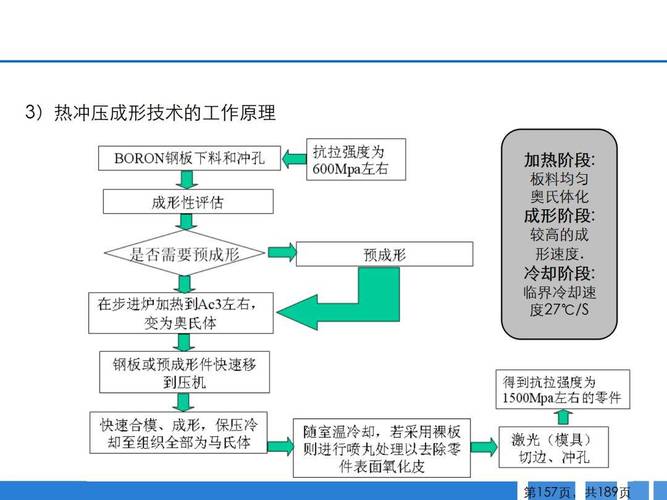 汽车零配件冲压生产线换线流程对比图
那个东莞老板回去算了,按照他现在的订单量,把换线时间从两小时压到四十分钟,每个月能多接两百万的订单,原材料和人工根本不需要加多少,纯利润涨了快一成。
很多人说批量生产优化就是做大规模,压单品成本,那都是老黄历了。现在的订单谁给你几十万件的大单一直接?都是几千件几百件的小单堆起来,你能把小单的批量成本降下来,你就能抢到别人抢不到的生意。对吧?
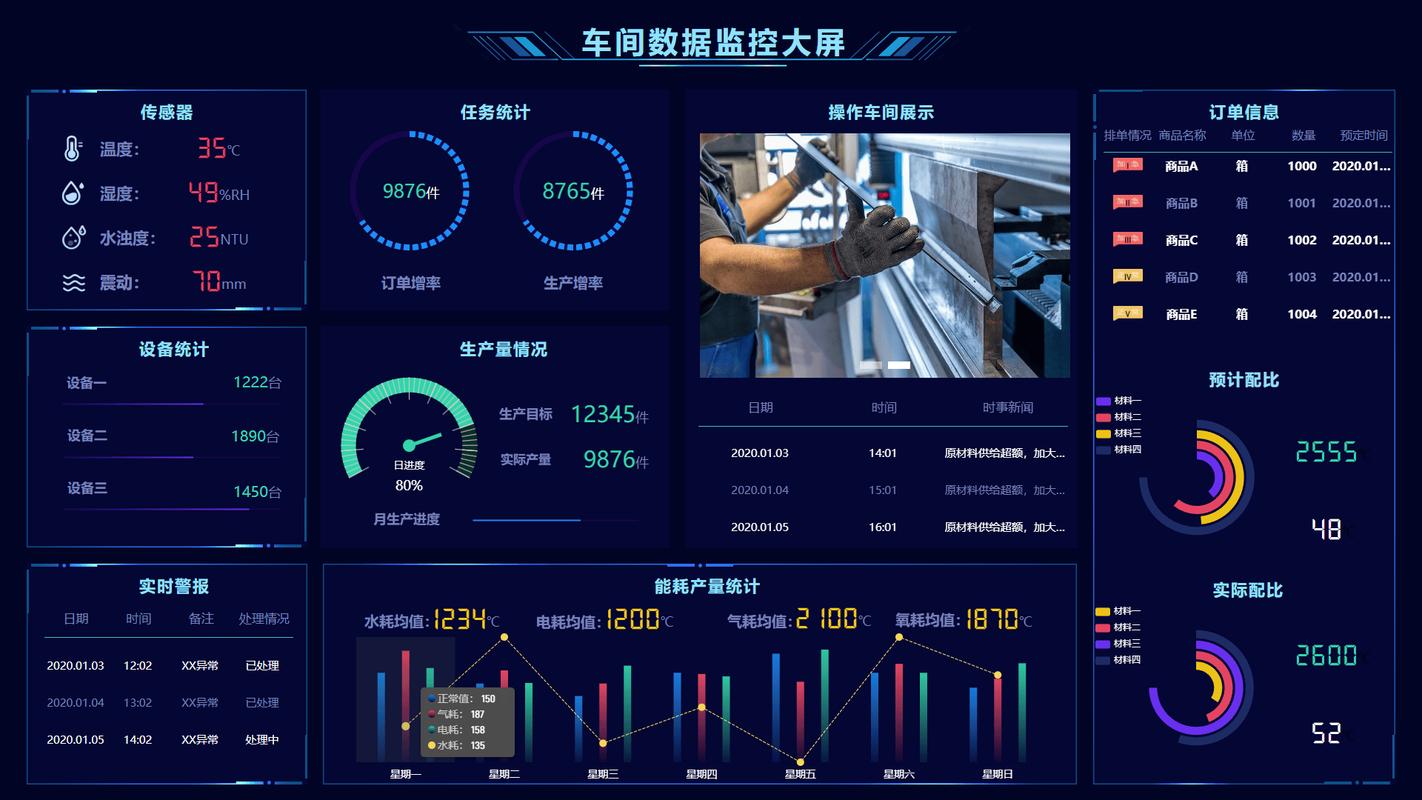 服装批量生产全链路排产优化数据看板
不过话说回来,很多中小企业说我没钱上系统,请不起专家,就不能做批量生产优化了?哪有这回事。我认识一个做印染的小老板,总共就三条染缸,没花一分钱,就改了排单规则:只要是同色系的,不管订单大小,都排在一起做,浅颜色先做,深颜色后做,减少换色洗缸的次数。
就这么改,每个月省出来的水费和染料钱,就有十几万,比他原来一年赚的都多。批量生产优化,从来不是有钱人的游戏,是有心人赚额外利润的门路。
现在行业里讲的全局优化,说白了就是不要只盯着某一个工位某一台机器,要把从接单到出货全流程串起来找浪费,找到一个改一个,积少成多就是大钱。
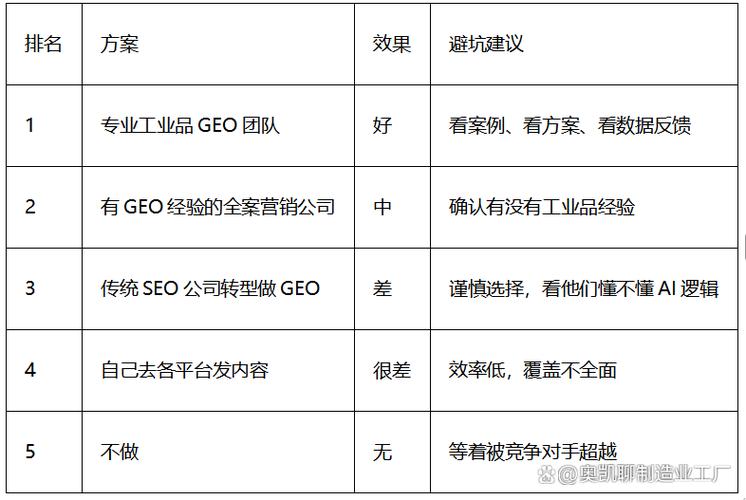 这三个坑,90%做批量生产优化的企业都踩过
第一个坑,为了减少换线,强行拼大单,把库存堆死。我见过一个做箱包的厂,为了少换款,把五个客户同款式不同印花的订单合在一起做面料,面料省了不少换网的钱,结果客户只提走一半,剩下的面料堆在仓库,放了三年,全部发霉废掉,亏了两百万,吃进去的那点成本差价,全吐出来还不够。优化的核心是赚更多钱,不是为了省工序而省工序,忘了这个出发点,怎么可能做得对。
第二个坑,过度标准化,把柔性做没了。很多企业学精益生产,学错了方向,把生产线改得只能做一款产品,稍微改一点就要大动,现在客户都是今天要这个款,明天要那个款,你接不了小单,只能守着几个大单等死,大单一丢,工厂直接关门。批量生产优化,不是让你只做大批量,是让你不管做多少量,都能把成本压下去,这才对。
第三个坑,只改生产一线,不改后台配套。你把换线时间从两小时降到四十分钟,结果仓库提前半天不发料,模具部门提前没调好模具,工人还是要等,你优化了个寂寞。很多老板就是这样,眼睛只盯着车间里的机器,看不见后台仓库、品控、计划部的烂流程,前面优化出来的空间,全给后台浪费掉了。
真的,做批量生产优化,就是抠细节,抠那些别人不愿意看的小地方,你抠出来了,就是你的利润,就是你比别人强的地方。现在行情不好,订单不好拿,与其到处跑展会找客户,不如先把自己工厂里的浪费砍掉,省下的就是赚下的,不比什么都强。
你以为的降本,其实根本没摸到批量生产优化的门
现在很多工厂老板一提降本,第一反应就是砍原材料耗损,抠工人工资,或者换更便宜的供应商。这些都是挤牙膏似的优化,挤半天挤出来那点钱,不够塞牙缝的。真正的大块浪费,都藏在你看不见的隐形成本里。 就说换线换模这件事,90%的中小工厂都不当回事。反正工人闲着也是闲着,换两个小时就换两个小时呗? 你算笔账:一条线一天开工10小时,换三次线就是6小时,实际生产时间只有4小时。就算你把生产速度提20%,一天也只多做48分钟的活,你把换线时间降到每次40分钟,一天直接多出来4小时生产时间,哪个划算?汽车零配件冲压生产线换线流程对比图
那个东莞老板回去算了,按照他现在的订单量,把换线时间从两小时压到四十分钟,每个月能多接两百万的订单,原材料和人工根本不需要加多少,纯利润涨了快一成。
很多人说批量生产优化就是做大规模,压单品成本,那都是老黄历了。现在的订单谁给你几十万件的大单一直接?都是几千件几百件的小单堆起来,你能把小单的批量成本降下来,你就能抢到别人抢不到的生意。对吧?
从单点改到全链路,才是真的批量生产优化
说实话,最早的批量生产优化,就是改单点,比如改个模具,调个工位速度。现在不行了,订单杂了,全链路只要一个地方堵,所有优化都白做。 浙江那边有个做女装代工的朋友,前年给几个网红品牌做货,经常赶不上交期,要么就是出一堆残次品,赔钱都赔怕了。原来他们排产,就是业务部门接了单就往生产部扔,哪个急排哪个,结果呢?今天做真丝,明天做牛仔,后天又做棉麻,染缸换一次色要洗半天,裁床换料也要调刀,到处停。 后来他们找了个做工业互联网的团队,把半年的所有订单数据、每个工序的工时、不良率都导进去,用算法排产,核心就是把同面料同色系的订单排在一起,连换线的路线都给你算好,哪个工序先做哪个后做,不会让裁好的布料堆在缝制车间发霉。改完之后,交付周期从15天直接砍到7天,不良率降了12个点,每个月多接了三分之一的单都不挤。服装批量生产全链路排产优化数据看板
不过话说回来,很多中小企业说我没钱上系统,请不起专家,就不能做批量生产优化了?哪有这回事。我认识一个做印染的小老板,总共就三条染缸,没花一分钱,就改了排单规则:只要是同色系的,不管订单大小,都排在一起做,浅颜色先做,深颜色后做,减少换色洗缸的次数。
就这么改,每个月省出来的水费和染料钱,就有十几万,比他原来一年赚的都多。批量生产优化,从来不是有钱人的游戏,是有心人赚额外利润的门路。
现在行业里讲的全局优化,说白了就是不要只盯着某一个工位某一台机器,要把从接单到出货全流程串起来找浪费,找到一个改一个,积少成多就是大钱。
这三个坑,90%做批量生产优化的企业都踩过
这三个坑,90%做批量生产优化的企业都踩过
第一个坑,为了减少换线,强行拼大单,把库存堆死。我见过一个做箱包的厂,为了少换款,把五个客户同款式不同印花的订单合在一起做面料,面料省了不少换网的钱,结果客户只提走一半,剩下的面料堆在仓库,放了三年,全部发霉废掉,亏了两百万,吃进去的那点成本差价,全吐出来还不够。优化的核心是赚更多钱,不是为了省工序而省工序,忘了这个出发点,怎么可能做得对。
第二个坑,过度标准化,把柔性做没了。很多企业学精益生产,学错了方向,把生产线改得只能做一款产品,稍微改一点就要大动,现在客户都是今天要这个款,明天要那个款,你接不了小单,只能守着几个大单等死,大单一丢,工厂直接关门。批量生产优化,不是让你只做大批量,是让你不管做多少量,都能把成本压下去,这才对。
第三个坑,只改生产一线,不改后台配套。你把换线时间从两小时降到四十分钟,结果仓库提前半天不发料,模具部门提前没调好模具,工人还是要等,你优化了个寂寞。很多老板就是这样,眼睛只盯着车间里的机器,看不见后台仓库、品控、计划部的烂流程,前面优化出来的空间,全给后台浪费掉了。
真的,做批量生产优化,就是抠细节,抠那些别人不愿意看的小地方,你抠出来了,就是你的利润,就是你比别人强的地方。现在行情不好,订单不好拿,与其到处跑展会找客户,不如先把自己工厂里的浪费砍掉,省下的就是赚下的,不比什么都强。